Bagaimana jika logam bisa dicetak dalam kondisi “setengah padat setengah cair” — cukup kental untuk dikendalikan dengan presisi seperti bahan lunak, namun tetap bisa mengalir mengisi cetakan seperti fluida? Inilah prinsip di balik pengecoran semi-solid (semi-solid metal casting/SSM), teknologi yang menggabungkan keunggulan pengecoran konvensional dan proses pembentukan logam padat (forging) dalam satu proses.
Apa Itu Pengecoran Semi-Solid?
Pengecoran semi-solid memanfaatkan logam pada suhu di antara titik leleh dan titik padat sepenuhnya (rentang solidus-liquidus), di mana logam berada dalam kondisi campuran antara fase padat berbentuk partikel bulat (globular) yang tersuspensi dalam fase cair. Berbeda dari struktur dendritik yang terbentuk pada pengecoran konvensional biasa, struktur globular pada kondisi semi-solid ini memberikan perilaku aliran yang sangat berbeda dan menguntungkan.
Mengapa struktur globular ini penting: logam dalam kondisi semi-solid dengan struktur globular berperilaku thixotropic — artinya viskositasnya menurun drastis ketika diberi gaya geser (shear), namun kembali mengental saat gaya geser dihilangkan. Sifat unik inilah yang memungkinkan logam semi-solid diinjeksikan ke dalam cetakan dengan aliran yang jauh lebih terkendali dan minim turbulensi dibanding logam cair sepenuhnya.
Dua Pendekatan Utama: Thixocasting vs Rheocasting
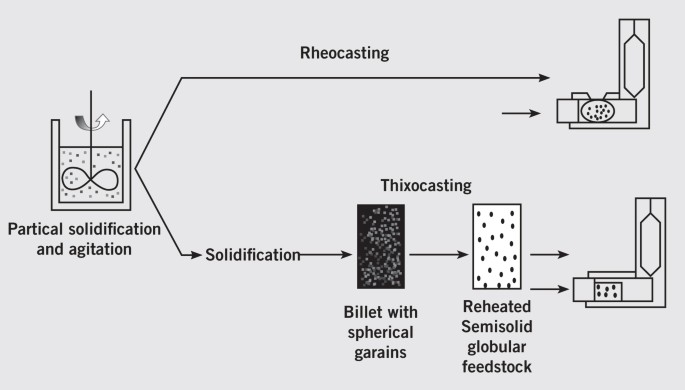
Thixocasting dimulai dari billet logam padat yang sudah memiliki struktur mikro globular khusus (dibuat lewat proses metalurgi sebelumnya), kemudian dipanaskan kembali ke rentang suhu semi-solid tepat sebelum injeksi ke cetakan. Pendekatan ini menawarkan kontrol proses yang sangat presisi karena struktur mikro awal sudah terjamin konsisten, namun membutuhkan biaya tambahan untuk memproduksi billet khusus tersebut.
Rheocasting mengambil pendekatan berbeda — logam dilelehkan penuh terlebih dahulu, kemudian didinginkan secara terkontrol sambil diaduk (biasanya dengan pengadukan elektromagnetik atau mekanis) hingga mencapai kondisi semi-solid dengan struktur globular terbentuk langsung dalam satu proses kontinu, tanpa perlu tahap pembuatan billet terpisah. Pendekatan ini umumnya lebih ekonomis namun membutuhkan kontrol proses pengadukan dan pendinginan yang sangat presisi.
Keunggulan Dibanding Pengecoran Konvensional
Porositas jauh lebih rendah. Aliran logam semi-solid yang lebih laminar dan minim turbulensi secara signifikan mengurangi risiko terjebaknya gas dalam struktur logam, mengatasi salah satu tantangan utama yang dibahas dalam cacat porositas pada pengecoran konvensional.
Penyusutan solidifikasi yang lebih kecil. Karena logam sudah berada sebagian dalam fase padat sebelum injeksi, penyusutan volume selama solidifikasi akhir jauh lebih kecil dibanding pengecoran dari kondisi cair sepenuhnya, mengurangi risiko porositas penyusutan dan kebutuhan riser yang rumit.
Sifat mekanis mendekati hasil forging. Struktur mikro globular yang halus dan seragam pada hasil pengecoran semi-solid menghasilkan sifat mekanis — terutama kekuatan fatigue dan keuletan — yang jauh lebih baik dibanding hasil pengecoran konvensional, mendekati kualitas komponen hasil forging namun dengan fleksibilitas geometri kompleks seperti pengecoran.
Umur cetakan lebih panjang. Suhu proses yang lebih rendah dibanding die casting konvensional (karena logam tidak sepenuhnya cair) mengurangi thermal shock pada cetakan logam, berpotensi memperpanjang umur pakai cetakan dan mengurangi biaya tooling jangka panjang.
Aplikasi yang Paling Diuntungkan
Komponen otomotif safety-critical. Komponen suspensi, bracket struktural, dan part yang menanggung beban dinamis signifikan pada kendaraan mendapat manfaat besar dari kombinasi sifat mekanis superior dan kemampuan membentuk geometri kompleks yang ditawarkan pengecoran semi-solid.
Komponen elektronik presisi. Housing untuk perangkat elektronik yang membutuhkan dinding tipis dengan kualitas permukaan tinggi dan bebas porositas menjadi aplikasi yang berkembang untuk teknologi ini, terutama untuk paduan magnesium dan aluminium.
Komponen kedirgantaraan ringan. Kombinasi bobot ringan paduan aluminium/magnesium dengan sifat mekanis mendekati forging membuat teknologi ini menarik untuk komponen non-struktural utama pada aplikasi kedirgantaraan yang sensitif terhadap bobot.
Tantangan yang Membatasi Adopsi Luas
Kompleksitas kontrol proses. Mempertahankan logam tepat pada rentang suhu semi-solid yang sempit membutuhkan kontrol suhu dan waktu yang sangat presisi — deviasi kecil bisa menyebabkan logam terlalu cair (kehilangan keunggulan semi-solid) atau terlalu padat (kesulitan mengalir mengisi cetakan).
Biaya peralatan khusus. Baik thixocasting maupun rheocasting membutuhkan peralatan khusus untuk kontrol suhu presisi dan (untuk rheocasting) sistem pengadukan elektromagnetik, menambah investasi modal dibanding lini produksi die casting konvensional.
Keterbatasan pilihan paduan. Tidak semua paduan logam menunjukkan perilaku thixotropic yang ideal untuk pengecoran semi-solid — paduan aluminium dan magnesium tertentu menunjukkan hasil terbaik, sementara adaptasi untuk paduan lain seperti baja masih menghadapi tantangan teknis signifikan.
Kurva pembelajaran operasional. Mengoptimalkan parameter proses untuk aplikasi dan paduan spesifik membutuhkan keahlian dan pengalaman khusus yang belum tersedia seluas keahlian pengecoran konvensional di industri.
Posisi dalam Ekosistem Teknologi Pengecoran
Pengecoran semi-solid melengkapi spektrum teknologi manufaktur logam yang terus berkembang — di satu sisi ada pengecoran konvensional yang matang dan ekonomis untuk volume besar, di sisi lain ada additive manufacturing untuk geometri sangat kompleks volume rendah, dan semi-solid casting mengisi ruang di antaranya — menawarkan kualitas mendekati forging dengan fleksibilitas geometri mendekati pengecoran konvensional, cocok untuk aplikasi yang menuntut keduanya sekaligus.
Bagi industri manufaktur presisi tinggi yang mempertimbangkan investasi teknologi baru, memahami posisi unik pengecoran semi-solid dalam spektrum trade-off kualitas-fleksibilitas-biaya ini penting untuk menentukan apakah teknologi ini sesuai dengan kebutuhan aplikasi spesifik dibanding alternatif konvensional yang sudah lebih matang dan ekonomis.
Baca Juga
- Mengenal Dasar-Dasar Pengecoran Logam: Proses, Jenis, dan Aplikasinya
- Studi Kasus Cacat Pengecoran Logam: Porositas dan Hot Tearing di Industri Manufaktur
- Additive Manufacturing Logam: Masa Depan Manufaktur Presisi Tinggi
- Material Komposit Logam (Metal Matrix Composite): Aplikasi dan Tantangan Produksinya