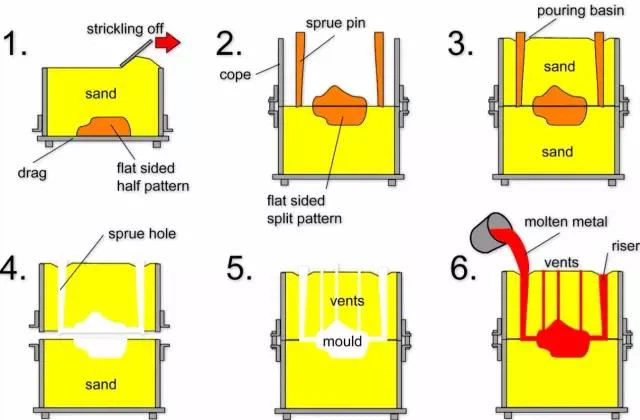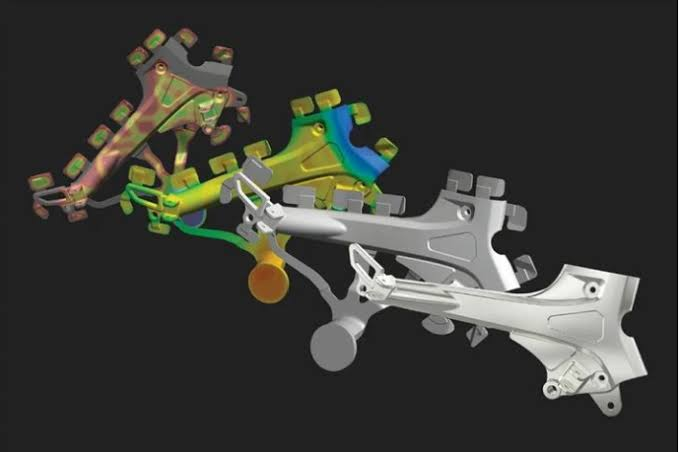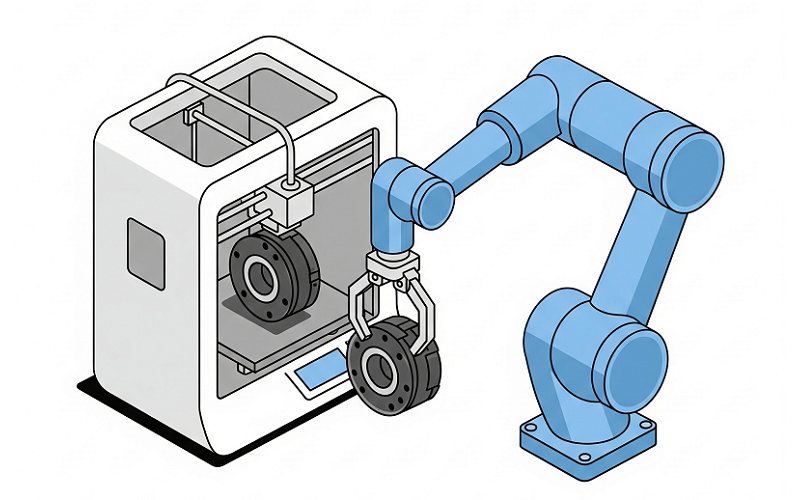
Jika 3D sand printing mencetak cetakan pasir untuk pengecoran konvensional, additive manufacturing logam melangkah lebih jauh: mencetak part logam langsung, lapis demi lapis, tanpa cetakan sama sekali. Teknologi ini membuka kemungkinan geometri yang mustahil dibuat lewat metode pengecoran maupun pemesinan konvensional, dan kini semakin banyak diadopsi industri kedirgantaraan, medis, hingga otomotif performa tinggi.
Bagaimana Additive Manufacturing Logam Bekerja?
Berbeda dari proses subtraktif (pemesinan yang mengurangi material dari blok solid) maupun proses pengecoran (menuang logam cair ke cetakan), additive manufacturing membangun part dari bawah ke atas, lapis demi lapis, berdasarkan model 3D digital. Tiga teknologi utama yang paling banyak digunakan untuk logam:
Selective Laser Melting (SLM). Laser berdaya tinggi melelehkan serbuk logam secara selektif sesuai pola lapisan yang diinginkan, lapisan demi lapisan, dalam ruang tertutup beratmosfer inert (biasanya argon atau nitrogen) untuk mencegah oksidasi. Setelah satu lapisan selesai dilelehkan dan membeku, platform build turun sedikit, lapisan serbuk baru disebarkan, dan proses berulang.
Direct Metal Laser Sintering (DMLS). Prinsip kerjanya mirip SLM, dengan perbedaan teknis pada bagaimana partikel serbuk logam “diikat” — DMLS secara tradisional lebih mengandalkan sintering (partikel menyatu tanpa sepenuhnya melebur), meski di banyak aplikasi modern istilah SLM dan DMLS sering digunakan bergantian karena batasannya semakin tipis seiring perkembangan teknologi.
Electron Beam Melting (EBM). Alih-alih laser, EBM menggunakan berkas elektron berenergi tinggi dalam ruang vakum untuk melelehkan serbuk logam. Proses ini umumnya berjalan pada suhu build yang lebih tinggi, menghasilkan tegangan sisa yang lebih rendah pada part jadi, dan sangat cocok untuk material sulit seperti titanium dan paduan berbasis nikel tahan panas.
Additive Manufacturing vs Pengecoran Konvensional
Perbandingan ini penting dipahami karena keduanya bukan saling menggantikan, melainkan saling melengkapi tergantung kebutuhan:
| Aspek | Additive Manufacturing | Pengecoran Konvensional |
|---|---|---|
| Kebutuhan cetakan/tooling | Tidak perlu sama sekali | Perlu (kecuali lost foam) |
| Kompleksitas geometri | Sangat tinggi, termasuk struktur internal rumit | Terbatas oleh kemampuan cetakan |
| Volume produksi ideal | Rendah–menengah, prototipe | Menengah–sangat besar |
| Biaya per unit (volume tinggi) | Relatif tinggi | Jauh lebih efisien |
| Waktu setup untuk desain baru | Sangat cepat (langsung dari file digital) | Perlu pembuatan cetakan/pola dulu |
| Waste material | Sangat rendah (serbuk sisa bisa didaur ulang) | Bergantung metode, umumnya lebih tinggi |
Aplikasi yang Paling Diuntungkan
Industri kedirgantaraan. Part dengan geometri ringan namun kompleks — seperti bracket bertopologi optimized yang mengurangi berat pesawat tanpa mengorbankan kekuatan struktural — menjadi aplikasi andalan additive manufacturing di sektor ini.
Implan medis dan gigi. Kemampuan mencetak geometri custom sesuai anatomi pasien individual (seperti implan tulang atau mahkota gigi) adalah keunggulan yang sulit ditandingi metode konvensional.
Prototipe cepat (rapid prototyping). Sebelum berinvestasi pada tooling pengecoran yang mahal, engineer bisa mencetak prototipe fungsional logam untuk pengujian desain dalam hitungan hari.
Part pengganti (spare parts) untuk komponen legacy. Ketika cetakan asli sudah tidak ada atau part sudah discontinued, additive manufacturing memungkinkan produksi part pengganti langsung dari file CAD tanpa perlu membuat tooling baru.
Tantangan yang Masih Dihadapi
Biaya material dan mesin masih tinggi. Serbuk logam untuk additive manufacturing (terutama titanium dan superalloy) harganya jauh lebih mahal dibanding billet atau ingot untuk pengecoran/pemesinan konvensional.
Kecepatan produksi untuk volume besar. Untuk part sederhana dalam volume besar, pengecoran konvensional seperti die casting tetap jauh lebih ekonomis dan cepat.
Kualitas permukaan dan sifat mekanis. Part hasil additive manufacturing sering membutuhkan post-processing (seperti heat treatment atau machining finishing) untuk mencapai sifat mekanis dan kualitas permukaan yang setara hasil pengecoran atau forging konvensional.
Standardisasi dan sertifikasi. Untuk industri safety-critical seperti kedirgantaraan, proses sertifikasi part hasil additive manufacturing masih relatif baru dan ketat dibanding metode manufaktur konvensional yang sudah punya standar mapan puluhan tahun.
Posisi Additive Manufacturing dalam Ekosistem Manufaktur Modern
Additive manufacturing logam bukan pengganti pengecoran maupun pemesinan konvensional, melainkan pelengkap yang membuka ruang desain baru — terutama untuk part dengan kompleksitas geometri tinggi dalam volume produksi rendah-menengah. Kombinasi keduanya, didukung simulasi digital untuk validasi desain di kedua metode, menciptakan fleksibilitas manufaktur yang jauh lebih besar dibanding mengandalkan satu teknologi saja.
Bagi engineer dan perencana produksi, memahami kapan menggunakan additive manufacturing dan kapan tetap mengandalkan pengecoran konvensional adalah keputusan strategis yang berdampak langsung pada biaya, kecepatan pengembangan produk, dan kemampuan bersaing di pasar manufaktur presisi tinggi.