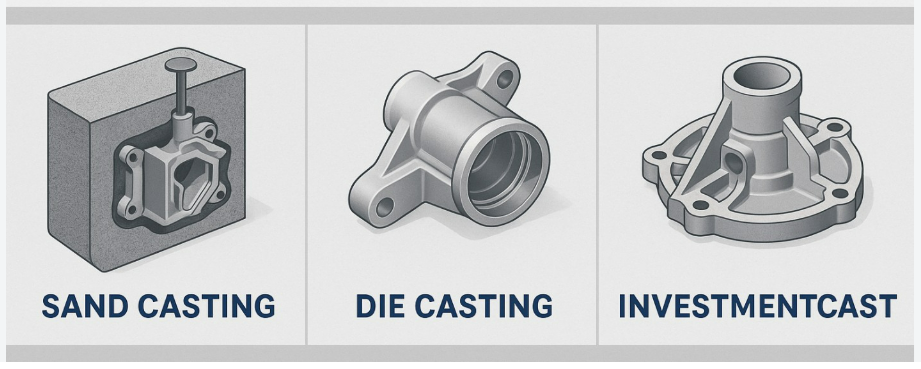
Setelah memahami dasar-dasar pengecoran logam di artikel Mengenal Dasar-Dasar Pengecoran Logam, pertanyaan berikutnya yang paling sering muncul di lantai produksi maupun meja desain adalah: metode pengecoran mana yang paling cocok untuk part tertentu? Tiga metode yang paling banyak dipakai industri—sand casting, die casting, dan investment casting—punya karakteristik yang sangat berbeda dalam hal toleransi dimensi, kualitas permukaan, jenis logam yang bisa dipakai, hingga skala ekonomi produksinya.
Artikel ini membandingkan ketiganya secara teknis, supaya keputusan memilih metode pengecoran tidak hanya berdasarkan kebiasaan, tetapi berdasarkan kesesuaian dengan geometri part, volume produksi, dan anggaran.
Sand Casting: Fleksibel dan Ekonomis untuk Part Besar
Sand casting menggunakan cetakan pasir sekali pakai yang dibentuk di sekeliling pola (pattern). Logam cair dituang secara gravitasi ke dalam rongga cetakan tersebut.
Kelebihan:
- Biaya tooling paling rendah di antara ketiganya—pola bisa dibuat dari kayu atau bahkan hasil cetak 3D dalam hitungan hari.
- Mampu mencetak part berukuran sangat besar, dari hitungan gram hingga ratusan ton, sesuatu yang tidak bisa dijangkau die casting maupun investment casting.
- Kompatibel dengan hampir semua jenis logam, baik ferrous (besi cor, baja) maupun non-ferrous.
- Paling ekonomis untuk volume rendah—cocok untuk prototipe, part pengganti (spare part), atau produksi dalam jumlah kecil hingga menengah.
Kekurangan:
- Permukaan hasil cor relatif kasar dan toleransi dimensinya longgar dibanding dua metode lain, sehingga sering butuh proses permesinan tambahan (machining) untuk mencapai ukuran akhir yang presisi—dan proses tambahan ini menambah biaya per unit.
- Kurang efisien untuk skala produksi sangat tinggi karena kebutuhan ruang, tenaga kerja, dan pengelolaan cetakan pasir dalam jumlah besar jadi kurang praktis dibanding metode dengan cetakan permanen.
Aplikasi umum: blok mesin, rangka struktural, badan pompa/katup ukuran besar, komponen alat berat, pertanian, dan konstruksi.
Die Casting: Presisi Tinggi untuk Produksi Massal
Die casting menyuntikkan logam cair ke dalam cetakan logam permanen (die) di bawah tekanan tinggi. Karena tekanan tinggi ini, logam cair mengisi rongga cetakan—termasuk celah sempit dan detail rumit—dengan sangat cepat dan presisi.
Kelebihan:
- Toleransi dimensi paling ketat di antara ketiganya, pada aluminium bahkan bisa mencapai kisaran ±0,05 mm untuk komponen tertentu.
- Permukaan hasil cor halus, sering kali langsung siap pakai tanpa banyak finishing tambahan.
- Sangat efisien untuk produksi bervolume tinggi (umumnya di atas seribu unit) karena satu cetakan bisa dipakai berulang kali dengan siklus produksi cepat.
- Konsistensi dimensi antar-part sangat tinggi, penting untuk komponen yang harus presisi seperti rumah elektronik atau komponen otomotif.
Kekurangan:
- Biaya pembuatan cetakan (die) sangat mahal dan butuh waktu lama untuk dirancang serta diuji—sehingga baru ekonomis kalau diamortisasi ke volume produksi besar.
- Umumnya hanya cocok untuk logam non-ferrous dengan titik leleh relatif rendah, seperti aluminium, seng, magnesium, dan tembaga—bukan pilihan untuk besi cor atau baja.
- Ukuran part yang bisa dicetak jauh lebih terbatas dibanding sand casting.
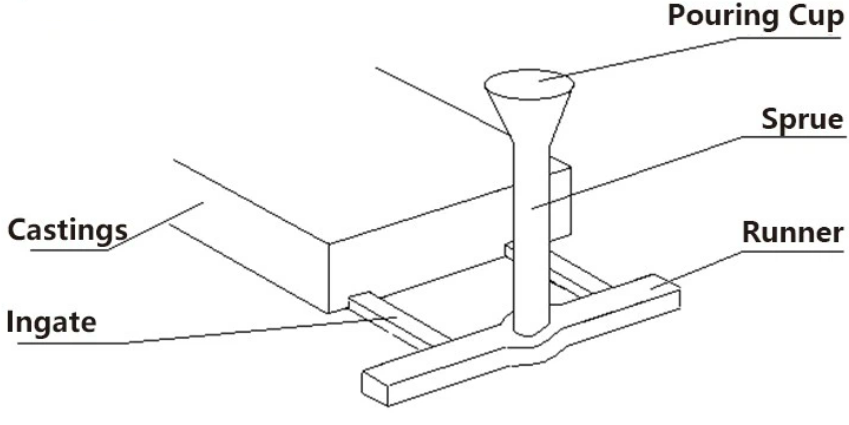
- Turbulensi akibat penyuntikan logam bertekanan tinggi berisiko menimbulkan cacat porositas gas jika desain gating tidak tepat—prinsip yang sudah kita bahas di artikel Desain Gating dan Riser System dalam Pengecoran Logam.
Aplikasi umum: rumah komponen elektronik, housing otomotif, komponen struktural kendaraan listrik, dan produk konsumer bervolume tinggi.
Investment Casting: Detail Rumit dengan Permukaan Halus
Investment casting (dikenal juga sebagai lost-wax casting) membentuk pola dari lilin (wax), melapisinya dengan cangkang keramik, lalu melelehkan lilin tersebut sebelum logam cair dituangkan ke rongga yang tersisa.
Kelebihan:
- Mampu menghasilkan part dengan geometri sangat rumit, dinding tipis, dan detail halus yang sulit dicapai metode lain.
- Toleransi dimensi ketat dan permukaan akhir sangat halus (umumnya di kisaran kekasaran Ra 63–125 mikroinci), sehingga kebutuhan machining tambahan jauh berkurang.
- Bentuknya mendekati bentuk akhir produk (near-net-shape), sehingga limbah material relatif sedikit.
- Fleksibel dari sisi jenis logam, termasuk paduan yang sulit dimesin sekalipun.
Kekurangan:
- Umumnya lebih mahal per proses dibanding sand casting maupun die casting untuk volume rendah, karena setiap pola lilin dan cangkang keramik dibuat ulang untuk tiap siklus cor.
- Waktu siklus produksi lebih panjang dibanding dua metode lain akibat tahapan pembuatan cangkang keramik yang berlapis-lapis.
- Ukuran part yang praktis dicetak jauh lebih terbatas dibanding sand casting—umumnya di bawah 100 kg, dengan batas praktis di kisaran 450 kg.
Aplikasi umum: komponen turbin dan airfoil di industri aerospace, part medis, komponen katup/pompa yang harus kedap tekanan, serta produk dengan geometri kompleks bernilai tinggi.
Tabel Ringkasan Perbandingan
| Aspek | Sand Casting | Die Casting | Investment Casting |
|---|---|---|---|
| Biaya tooling awal | Rendah | Tinggi | Menengah–tinggi |
| Volume ideal | Rendah–menengah | Tinggi (ribuan unit) | Rendah–menengah, skalabel |
| Toleransi dimensi | Longgar | Sangat ketat | Ketat |
| Kualitas permukaan | Kasar | Halus | Sangat halus |
| Ukuran part | Sangat fleksibel (gram–ratusan ton) | Terbatas | Terbatas (umumnya <450 kg) |
| Jenis logam | Ferrous & non-ferrous | Umumnya non-ferrous | Fleksibel, termasuk paduan sulit dimesin |
| Kebutuhan machining lanjutan | Tinggi | Rendah | Rendah |
Cara Memilih: Pertanyaan Kunci Sebelum Menentukan Metode
- Berapa volume produksinya? Puluhan hingga ratusan unit condong ke sand casting; ribuan unit ke atas lebih ekonomis dengan die casting; investment casting berada di tengah tetapi unggul saat kompleksitas part tinggi.
- Seberapa besar dan berat part-nya? Part sangat besar (blok mesin, rangka berat) praktis hanya bisa lewat sand casting.
- Seberapa ketat toleransi dan sehalus apa permukaan yang dibutuhkan? Kalau part butuh presisi tinggi tanpa banyak machining lanjutan, die casting atau investment casting lebih unggul dibanding sand casting.
- Logam apa yang dipakai? Besi cor dan baja karbon umumnya mengarah ke sand casting; aluminium, seng, dan magnesium terbuka untuk ketiga metode tergantung volume dan kompleksitas.
- Total biaya kepemilikan (TCO), bukan cuma harga per unit. Sand casting mungkin murah di tooling, tetapi kalau part butuh machining ekstensif berulang kali, biaya total bisa lebih tinggi dibanding investment casting yang minim finishing.
Kesimpulan
Tidak ada satu metode pengecoran yang “paling baik” secara universal—ketiganya unggul pada kondisi yang berbeda. Sand casting menang di fleksibilitas ukuran, kecepatan tooling, dan ekonomi volume rendah. Die casting menang di presisi dan efisiensi produksi massal. Investment casting menang di kompleksitas geometri dan kualitas permukaan tanpa banyak proses lanjutan. Memilih metode yang tepat sejak tahap desain—bukan menyesuaikan desain ke metode yang kebetulan tersedia—adalah langkah yang menentukan apakah sebuah part bisa diproduksi secara efisien sekaligus bebas dari risiko cacat yang sering muncul akibat ketidaksesuaian antara geometri part dan karakteristik proses coran.