Bagaimana cara memastikan sebuah part hasil pengecoran bebas dari cacat internal seperti porositas atau retak, tanpa harus memotong atau merusak part tersebut? Inilah tepatnya yang dijawab oleh Non-Destructive Testing (NDT) — sekumpulan metode inspeksi yang memungkinkan deteksi cacat material tanpa mengubah atau merusak fungsi dan bentuk part yang diuji. Setelah membahas berbagai jenis cacat pengecoran seperti porositas dan hot tearing, artikel ini akan mengulas bagaimana cacat-cacat tersebut sebenarnya terdeteksi di dunia industri.
Mengapa NDT Sangat Penting dalam Pengecoran Logam?
Berbeda dari cacat pada permukaan yang bisa langsung terlihat mata telanjang, banyak cacat pengecoran — seperti porositas gas, inklusi pasir, atau retak internal — tersembunyi jauh di dalam material dan baru terdeteksi jika part sudah gagal di lapangan. Untuk part kritis seperti komponen pesawat, katup tekanan tinggi, atau komponen struktural otomotif, kegagalan semacam ini bisa berakibat fatal. NDT memungkinkan quality control menyeluruh tanpa mengorbankan part yang diuji — sehingga 100% produksi bisa diperiksa jika diperlukan, bukan hanya sampel acak yang dikorbankan lewat uji merusak (destructive testing).
Visual Inspection: Lapisan Pertama Deteksi Cacat
Meski terdengar sederhana, inspeksi visual tetap menjadi lini pertama dalam setiap proses NDT. Inspektor terlatih memeriksa permukaan part untuk mendeteksi cacat kasat mata seperti retak permukaan, porositas terbuka, cold shut, atau ketidaksempurnaan geometri. Beberapa inspeksi visual modern dibantu kamera resolusi tinggi dan sistem pencahayaan khusus untuk meningkatkan akurasi deteksi, terutama pada part dengan geometri rumit yang sulit diperiksa secara manual.
Liquid Penetrant Testing (PT): Mengungkap Retak Permukaan
Metode ini sangat efektif untuk mendeteksi cacat yang terbuka ke permukaan namun terlalu halus untuk terlihat mata telanjang, seperti retak rambut (hairline crack) atau porositas permukaan mikro.
Cara kerjanya:
- Permukaan part dibersihkan menyeluruh
- Cairan penetran berwarna kontras (atau berpendar di bawah sinar UV) dioleskan dan dibiarkan meresap ke celah cacat selama waktu tertentu
- Kelebihan penetran di permukaan dibersihkan
- Developer (bahan penyerap) diaplikasikan untuk “menarik keluar” penetran yang terperangkap dalam cacat, membuatnya tampak jelas sebagai garis atau bercak kontras
Kelebihan: murah, mudah diaplikasikan di lapangan, efektif untuk berbagai jenis material non-porous. Keterbatasan: hanya mendeteksi cacat yang terbuka ke permukaan, tidak bisa mendeteksi cacat internal sama sekali.
Magnetic Particle Testing (MT): Khusus Material Feromagnetik
Metode ini memanfaatkan sifat kemagnetan material untuk mendeteksi cacat permukaan maupun cacat dekat permukaan (subsurface) pada material feromagnetik seperti baja dan besi cor.
Prinsip kerjanya: part dimagnetisasi menggunakan arus listrik atau magnet permanen, kemudian serbuk besi halus (baik kering maupun dalam suspensi cairan) ditaburkan di permukaan. Jika ada cacat, garis medan magnet akan “bocor” keluar dari permukaan di sekitar cacat tersebut, menarik serbuk besi membentuk pola yang jelas menunjukkan lokasi dan orientasi cacat.
Kelebihan dibanding liquid penetrant: bisa mendeteksi cacat sedikit di bawah permukaan, bukan hanya yang terbuka penuh. Keterbatasan: hanya berlaku untuk material feromagnetik, tidak bisa digunakan pada aluminium, tembaga, atau stainless steel austenitik yang non-magnetik.
Radiographic Testing (RT): Melihat ke Dalam Material
Radiographic testing menggunakan sinar-X atau sinar gamma untuk “menembus” material dan menangkap gambar internal pada film atau detektor digital — mirip prinsip rontgen pada dunia medis, namun diterapkan pada logam.
Cara mendeteksi cacat: cacat internal seperti porositas, inklusi, atau rongga akan tampak sebagai area dengan kepadatan berbeda pada hasil radiograf, karena cacat tersebut menyerap radiasi lebih sedikit dibanding logam padat di sekitarnya.
Kelebihan: memberikan gambaran visual langsung dari cacat internal beserta ukuran dan bentuknya, hasil pengujian bisa didokumentasikan sebagai bukti permanen (film/gambar digital). Keterbatasan: memerlukan penanganan khusus terkait keselamatan radiasi, biaya operasional relatif tinggi, dan kurang efektif untuk mendeteksi cacat berbentuk retak tipis yang orientasinya tidak sejajar arah sinar.
Ultrasonic Testing (UT): Andalan untuk Deteksi Cacat Internal Presisi Tinggi
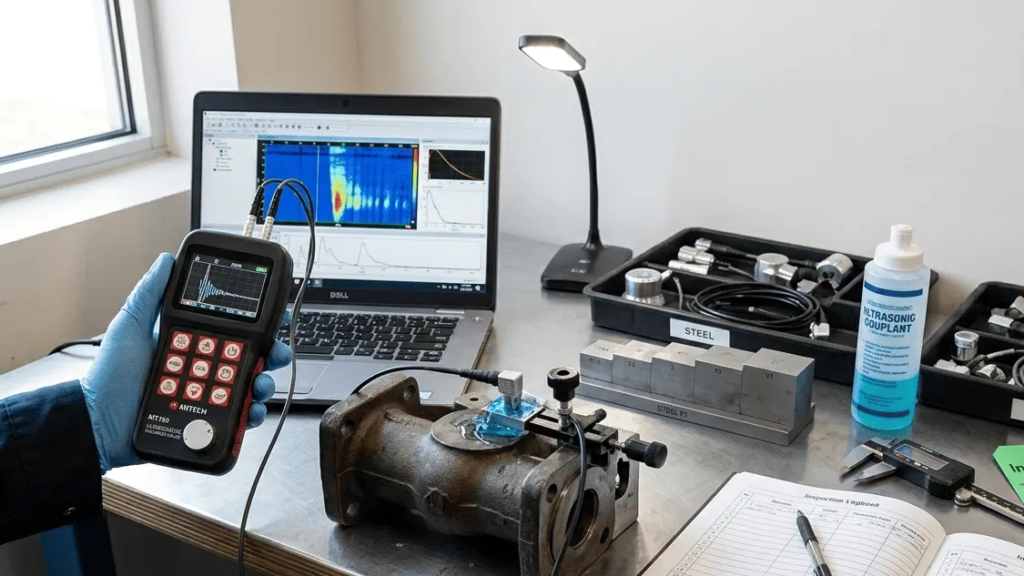
Ultrasonic testing memanfaatkan gelombang suara frekuensi tinggi (di atas jangkauan pendengaran manusia) yang dipancarkan ke dalam material melalui probe. Gelombang ini akan dipantulkan kembali ketika bertemu batas material (seperti permukaan belakang part) maupun cacat internal seperti retak, porositas, atau inklusi.
Bagaimana cacat terdeteksi: perbedaan waktu tempuh dan amplitudo gelombang pantul dianalisis untuk menentukan lokasi kedalaman, ukuran, dan bahkan orientasi cacat dengan presisi tinggi — jauh lebih presisi dibanding radiographic testing untuk mendeteksi cacat berbentuk retak.
Kelebihan: sangat sensitif terhadap cacat internal presisi tinggi, tidak memerlukan penanganan keselamatan radiasi seperti RT, portabel dan bisa digunakan langsung di lapangan. Keterbatasan: membutuhkan operator terlatih untuk interpretasi hasil yang akurat, kurang efektif pada material dengan struktur butiran sangat kasar (seperti besi cor tertentu) karena gelombang suara mudah terhambur.
Memilih Metode NDT yang Tepat untuk Hasil Pengecoran
Pemilihan metode NDT tidak berdiri sendiri — sering kali beberapa metode dikombinasikan untuk cakupan deteksi yang lebih komprehensif:
| Metode | Jenis Cacat Terdeteksi | Lokasi Cacat |
|---|---|---|
| Visual Inspection | Cacat kasat mata, geometri | Permukaan |
| Liquid Penetrant | Retak halus, porositas permukaan | Permukaan (terbuka) |
| Magnetic Particle | Retak, cacat linear | Permukaan & dekat permukaan (material feromagnetik) |
| Radiographic | Porositas, inklusi, rongga | Internal |
| Ultrasonic | Retak, porositas, inklusi (presisi tinggi) | Internal |
Faktor yang menentukan pemilihan metode meliputi jenis material (feromagnetik atau tidak), kritikalitas part (part safety-critical biasanya memerlukan kombinasi beberapa metode NDT), standar industri yang berlaku (seperti ASTM atau ASME untuk industri tertentu), serta pertimbangan biaya dan waktu inspeksi.
Menghubungkan NDT dengan Root Cause Analysis Cacat Pengecoran
NDT bukan sekadar alat “lulus-tidak lulus” — data dari hasil inspeksi, terutama pola dan lokasi cacat yang konsisten muncul di titik yang sama pada banyak part, menjadi informasi berharga untuk melacak akar penyebab cacat kembali ke tahap desain gating system, parameter penuangan, atau kondisi cetakan. Dengan kata lain, NDT adalah jembatan penting antara quality control di ujung proses produksi dengan upaya perbaikan proses pengecoran itu sendiri sejak dari akarnya.
Baca Juga
- Studi Kasus Cacat Pengecoran Logam: Porositas dan Hot Tearing di Industri Manufaktur
- Mengenal Dasar-Dasar Pengecoran Logam: Proses, Jenis, dan Aplikasinya
- Studi Kasus: Penerapan Pengecoran Logam di Industri Otomotif
- Jenis-Jenis Metode Pengecoran Logam Lainnya: Centrifugal, Continuous, dan Lost Foam Casting