Setelah membahas tiga metode pengecoran paling populer — sand casting, die casting, dan investment casting, pertanyaan lanjutan yang sering muncul di lantai produksi adalah: bagaimana dengan part berbentuk silinder berongga, batangan logam panjang, atau part dengan geometri rumit namun volume produksi rendah? Sama seperti dibahas di artikel Mengenal Dasar-Dasar Pengecoran Logam, pemilihan metode yang tepat sangat bergantung pada karakteristik part yang diinginkan. Untuk kebutuhan-kebutuhan spesifik ini, industri metalurgi punya beberapa metode pengecoran lain yang jarang dibahas tapi punya peran krusial: centrifugal casting, continuous casting, dan lost foam casting.
Centrifugal Casting: Andalan untuk Part Berbentuk Silinder
Centrifugal casting memanfaatkan gaya sentrifugal untuk mendistribusikan logam cair ke dinding cetakan yang berputar. Cetakan dipasang pada mesin yang berputar dengan kecepatan tinggi (bisa mencapai ribuan RPM tergantung ukuran part), sehingga logam cair terdorong ke arah luar oleh gaya sentrifugal dan membentuk lapisan merata di sepanjang dinding cetakan.
Karakteristik utama:
- Menghasilkan part berongga (pipa, liner silinder, bushing) tanpa perlu inti (core) terpisah
- Struktur butiran logam lebih padat karena gaya sentrifugal mendorong pengotor dan gas ke bagian dalam (yang biasanya dibubut/dibuang)
- Cocok untuk material seperti besi cor, baja, perunggu, dan paduan tembaga
Aplikasi umum: pipa besi cor untuk saluran air dan gas, liner silinder mesin diesel, bushing bantalan, dan cincin roda gigi besar.
Kelebihan: kualitas metalurgi tinggi karena minim porositas, tidak perlu riser besar (karena gaya sentrifugal membantu feeding logam cair selama solidifikasi), efisien untuk produksi part simetris berongga dalam jumlah menengah-besar.
Keterbatasan: hanya cocok untuk geometri yang relatif sederhana dan simetris terhadap sumbu putar; investasi mesin sentrifugal cukup besar.
Continuous Casting: Fondasi Industri Baja Modern
Continuous casting (pengecoran kontinu) adalah proses di mana logam cair dituang secara terus-menerus ke dalam cetakan tanpa dasar (open-ended mold) yang didinginkan air, membentuk billet, bloom, atau slab yang ditarik keluar secara kontinu saat mengeras di bagian luar.
Bagaimana prosesnya bekerja:
- Logam cair dari tungku (biasanya baja) dituang ke tundish (wadah penampung sementara)
- Dari tundish, logam mengalir ke cetakan tembaga berpendingin air
- Bagian luar logam mulai membeku membentuk “kulit” (shell) sementara bagian dalam masih cair
- Billet/slab ditarik keluar secara perlahan sambil terus didinginkan hingga membeku total
- Hasilnya dipotong sesuai panjang yang dibutuhkan untuk proses lanjutan (rolling, forging)
Mengapa metode ini mendominasi industri baja: lebih dari 95% produksi baja dunia saat ini menggunakan continuous casting, menggantikan metode ingot casting konvensional. Alasannya jelas — efisiensi energi lebih tinggi, hasil casting lebih seragam, limbah logam (scrap) jauh berkurang, dan bisa berjalan nonstop selama berjam-jam bahkan berhari-hari.
Aplikasi: billet baja untuk proses rolling/forging lanjutan, slab untuk pelat baja, bloom untuk profil struktural besar.
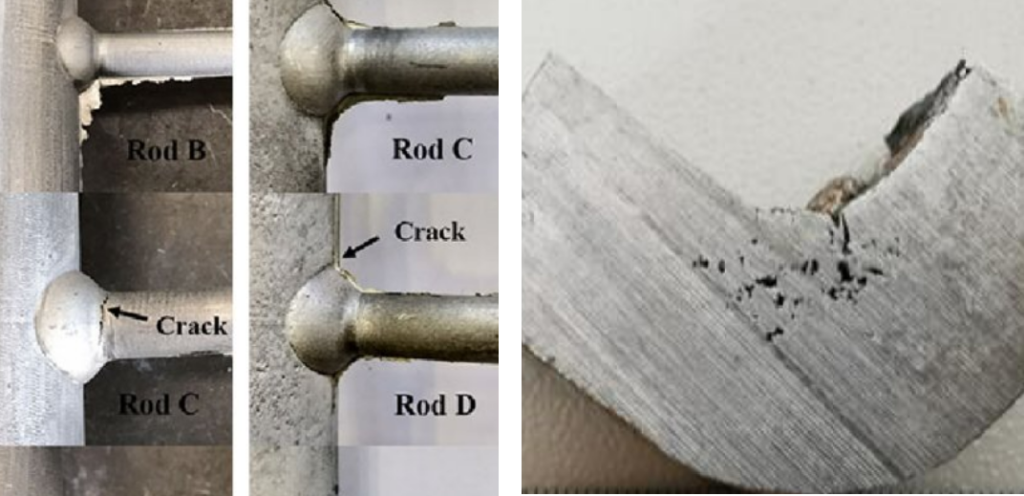
Tantangan teknis: mengontrol laju pendinginan agar tidak terjadi retak internal (internal cracking) maupun segregasi elemen paduan yang tidak merata sepanjang penampang billet.
Lost Foam Casting: Solusi untuk Geometri Kompleks Tanpa Inti
Lost foam casting adalah varian modern dari investment casting yang menggantikan pola lilin dengan pola dari busa polystyrene (mirip styrofoam). Pola busa ini dilapisi bahan tahan panas (refractory coating), ditempatkan dalam cetakan pasir kering tanpa pengikat, kemudian logam cair dituangkan langsung ke atasnya.
Keunikan prosesnya: saat logam cair dituang, panasnya langsung menguapkan pola busa (bukan dilelehkan dan dikeluarkan terlebih dahulu seperti lilin pada investment casting), dan logam cair mengisi rongga yang ditinggalkan busa tersebut secara real-time.
Keunggulan dibanding metode lain:
- Bisa membuat geometri sangat kompleks dengan rongga internal rumit tanpa perlu inti pasir terpisah
- Tidak ada garis pemisah cetakan (parting line), sehingga mengurangi kebutuhan finishing
- Cocok untuk produksi part dengan desain rumit seperti blok mesin, manifold, dan komponen otomotif kompleks lainnya
Keterbatasan: kontrol kualitas permukaan lebih menantang karena residu penguapan busa bisa terjebak menjadi cacat (defect) jika parameter proses tidak tepat; kecepatan penuangan logam harus disesuaikan dengan laju penguapan busa.
Memilih Metode yang Tepat: Ringkasan Perbandingan
| Metode | Bentuk Part Ideal | Volume Produksi | Kompleksitas Geometri |
|---|---|---|---|
| Centrifugal Casting | Silinder/berongga simetris | Menengah–besar | Rendah–sedang |
| Continuous Casting | Billet/slab/bloom | Sangat besar (kontinu) | Sangat sederhana (bentuk dasar) |
| Lost Foam Casting | Kompleks dengan rongga internal | Menengah | Tinggi |
Ketiga metode ini melengkapi trio sand casting, die casting, dan investment casting yang sudah lebih dulu dikenal luas. Pemilihan metode yang tepat pada akhirnya kembali pada tiga pertanyaan dasar: seberapa rumit geometri part, berapa volume produksi yang dibutuhkan, dan sifat mekanis apa yang harus dipenuhi hasil akhirnya.
Bagi engineer maupun mahasiswa teknik yang ingin mendalami lebih lanjut, memahami karakteristik metalurgi dari masing-masing proses — termasuk bagaimana laju pendinginan memengaruhi struktur butiran — adalah kunci untuk menghindari cacat produksi sejak tahap desain.
Baca Juga
- Mengenal Dasar-Dasar Pengecoran Logam: Proses, Jenis, dan Aplikasinya
- Sand Casting vs Die Casting vs Investment Casting
- Studi Kasus Cacat Pengecoran Logam: Porositas dan Hot Tearing di Industri Manufaktur
- Inovasi Teknologi dalam Pengecoran Logam: Dari 3D Sand Printing hingga Simulasi Digital
- Desain Gating dan Riser System dalam Pengecoran Logam