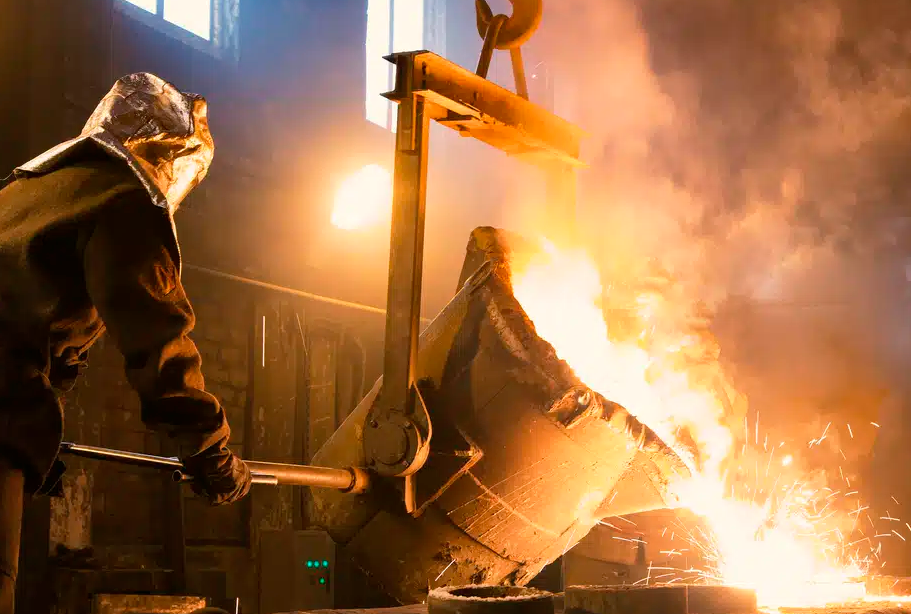
Sebelum logam bisa dituang ke cetakan, ia harus dilebur terlebih dahulu, dan pilihan tungku peleburan menentukan banyak hal: biaya energi, kontrol komposisi kimia, kebersihan logam cair, hingga emisi yang dihasilkan. Sebagaimana pemilihan metode pengecoran, memilih tungku juga soal mencocokkan teknologi dengan jenis logam, volume produksi, dan tuntutan kualitas.
Tungku Kupola: Andalan Klasik untuk Besi Cor
Kupola adalah tungku berbentuk poros vertikal yang dimuati lapisan kokas, besi kasar (pig iron), scrap, dan fluks batu kapur secara bergantian dari atas. Udara ditiup dari bagian bawah untuk membakar kokas, dan logam yang mencair mengalir keluar dari dasar tungku.
Kelebihan: biaya investasi dan operasional relatif rendah, mampu beroperasi kontinu dengan laju leleh tinggi, dan sudah lama menjadi standar untuk produksi besi cor volume besar.
Keterbatasan: kontrol komposisi kimia kurang presisi, karena logam bersentuhan langsung dengan kokas dan atmosfer tungku sehingga kandungan karbon dan belerang sulit dikendalikan. Emisi debu dan gas juga lebih tinggi, sehingga membutuhkan sistem pengendalian emisi yang memadai.
Tungku Induksi: Bersih dan Presisi
Tungku induksi melebur logam memakai medan elektromagnetik yang menimbulkan arus pusar (eddy current) langsung di dalam logam, sehingga panas dihasilkan dari logam itu sendiri tanpa pembakaran bahan bakar. Dua tipe utamanya adalah coreless (untuk peleburan berbagai paduan dalam batch) dan channel (umumnya untuk menahan logam cair dalam volume besar).
Kelebihan:
- Komposisi paduan mudah dikontrol karena tidak ada kontaminasi dari bahan bakar
- Efek pengadukan alami dari medan elektromagnetik membantu homogenitas logam cair
- Fleksibel untuk berbagai logam: besi, baja, aluminium, tembaga, dan paduannya
- Emisi lebih rendah dibanding tungku berbahan bakar
Keterbatasan: tungku induksi pada dasarnya hanya melebur, tidak memurnikan. Kualitas bahan baku (charge) harus bersih dan terkontrol, karena pengotor tidak otomatis terpisah. Biaya listrik juga menjadi komponen utama biaya operasional. Untuk menghindari masalah kotoran yang terjebak sebagai inklusi, pengelolaan charge dan terak tetap krusial.
Tungku Busur Listrik (Electric Arc Furnace)
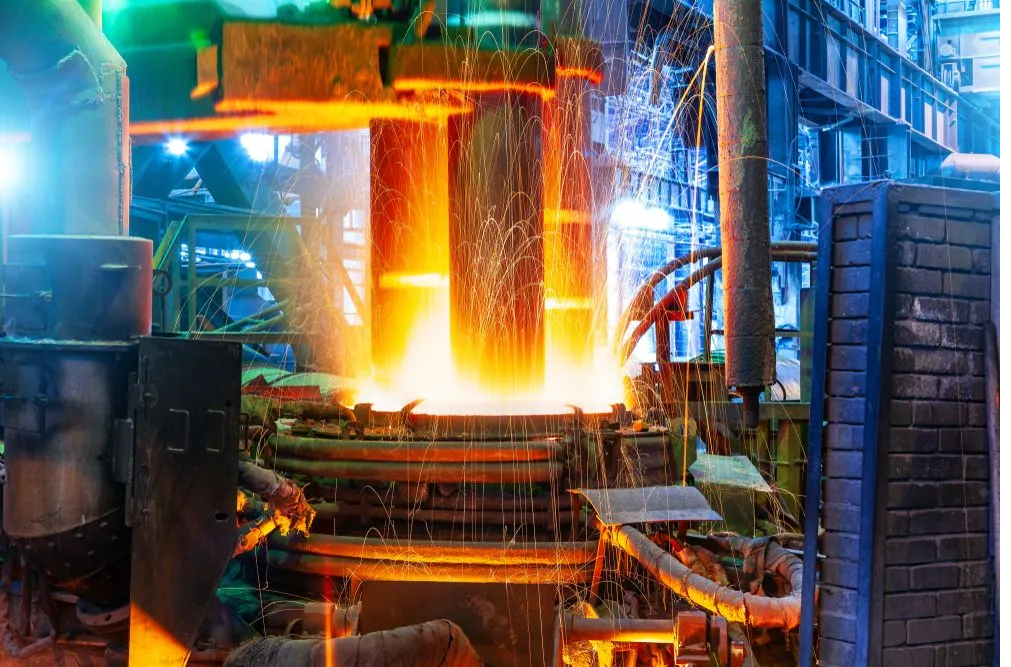
Pada tungku busur listrik (EAF), busur listrik antara elektroda grafit dan muatan logam menghasilkan panas sangat tinggi. EAF banyak dipakai untuk melebur baja, terutama dari scrap, dan mampu menangani kapasitas besar.
Kelebihan: kapasitas besar, suhu sangat tinggi yang cocok untuk baja, dan kemampuan melakukan sebagian pemurnian lewat praktik terak yang tepat. Pemakaian scrap sebagai bahan baku juga menjadikannya relevan dalam tren daur ulang baja.
Keterbatasan: kebutuhan daya listrik sangat besar dan investasi awal tinggi, sehingga umumnya lebih layak untuk foundry baja skala menengah hingga besar.
Tungku Krusibel dan Tungku Penahan untuk Logam Non-Ferrous
Untuk aluminium, tembaga, kuningan, dan perunggu dalam batch lebih kecil, foundry sering memakai tungku krusibel yang dipanaskan gas, minyak, atau tahanan listrik. Logam ditempatkan dalam krusibel dari grafit atau silikon karbida yang dipanaskan dari luar.
Kelebihan: sederhana, biaya relatif rendah, dan mudah berganti paduan antar batch. Keterbatasan: efisiensi energi lebih rendah dan kapasitas terbatas. Untuk lini produksi kontinu seperti die casting aluminium, tungku penahan (holding furnace) dipakai menjaga logam cair pada suhu penuangan yang konsisten. Pertimbangan material logam yang dilebur dibahas lebih jauh dalam artikel pengecoran logam non-ferrous.
Cara Memilih Tungku yang Tepat
| Faktor | Kupola | Induksi | Busur listrik | Krusibel |
|---|---|---|---|---|
| Logam utama | Besi cor | Besi, baja, non-ferrous | Baja | Non-ferrous |
| Kontrol komposisi | Sedang | Tinggi | Sedang–tinggi | Sedang |
| Skala produksi | Besar | Kecil–besar | Besar | Kecil–menengah |
| Sumber energi | Kokas | Listrik | Listrik | Gas/listrik |
| Kebutuhan charge bersih | Rendah | Tinggi | Sedang | Sedang |
Pertimbangan tambahan yang tidak boleh terlewat: tarif listrik atau harga bahan bakar di lokasi foundry, ketersediaan tenaga operator, regulasi emisi, dan rencana pertumbuhan produksi. Foundry yang melayani banyak jenis paduan dalam batch kecil biasanya condong ke induksi, sementara produksi besi cor volume besar yang berbiaya rendah masih bisa mengandalkan kupola bila emisi terkendali.