Tidak semua cacat pengecoran berarti part harus dibuang. Untuk cacat permukaan atau dekat permukaan tertentu, pengelasan perbaikan (repair welding) memungkinkan part diselamatkan tanpa mengulang seluruh siklus produksi — asalkan dilakukan dengan prosedur yang tepat dan pada jenis cacat yang memang boleh diperbaiki.
Kapan Perbaikan Las Diperbolehkan
Tidak semua cacat cocok diperbaiki dengan las. Keputusan ini bergantung pada jenis, lokasi, dan ukuran cacat, serta tingkat kekritisan part.
Cacat yang umumnya bisa diperbaiki: porositas permukaan kecil, inklusi dangkal, cold shut ringan pada area non-kritis, dan cacat kosmetik yang tidak memengaruhi fungsi struktural, sebagaimana dibahas dalam artikel cacat porositas dan hot tearing serta cold shut dan misrun.
Cacat yang umumnya TIDAK boleh diperbaiki dengan las, terutama untuk part safety-critical: retak struktural besar, porositas dalam volume signifikan yang melemahkan integritas keseluruhan, dan cacat pada area yang menanggung beban utama tanpa persetujuan khusus dari engineer yang berwenang.
Keputusan berdasarkan spesifikasi. Banyak standar industri (seperti untuk komponen migas atau kedirgantaraan) menetapkan batas ukuran dan lokasi cacat yang boleh diperbaiki, di luar itu part harus ditolak sepenuhnya.
Metode Pengelasan yang Umum Dipakai
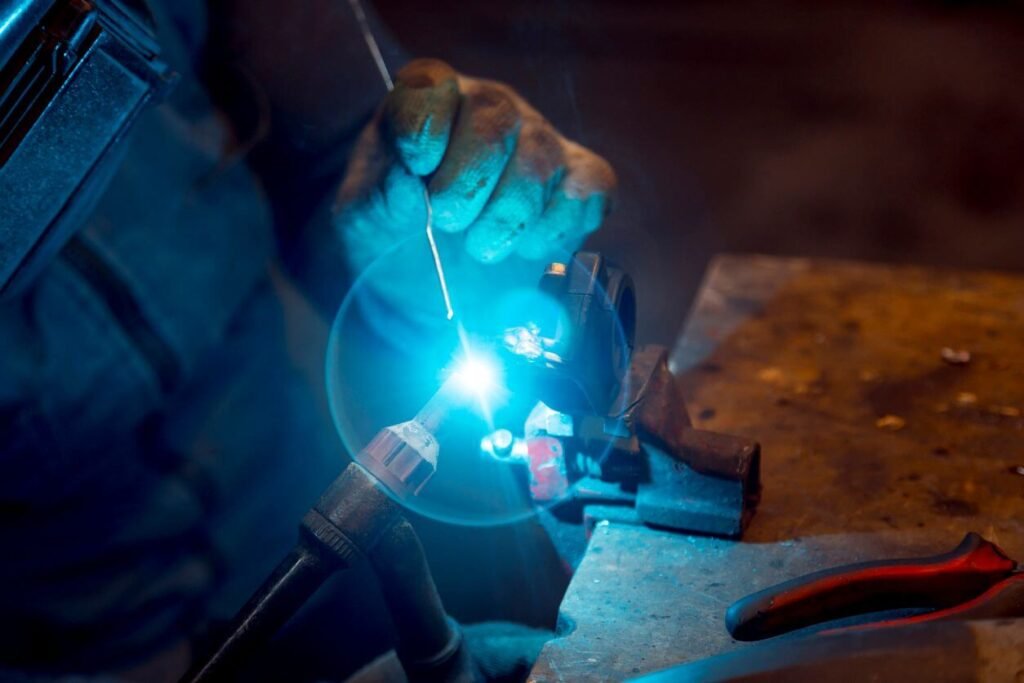
Gas Tungsten Arc Welding (GTAW/TIG). Metode paling umum untuk perbaikan presisi, karena memberikan kontrol panas yang baik dan hasil las bersih, cocok untuk banyak jenis logam termasuk baja, aluminium, dan paduan tembaga yang dibahas dalam pengecoran non-ferrous.
Shielded Metal Arc Welding (SMAW). Lebih sering dipakai untuk perbaikan pada besi cor dan baja cor berukuran besar, meski kontrol panasnya kurang presisi dibanding TIG.
Metal Inert Gas (MIG/GMAW). Cocok untuk perbaikan volume produksi lebih tinggi karena kecepatannya, meski kontrol presisi sedikit lebih rendah dibanding TIG.
Tantangan Teknis dalam Pengelasan Perbaikan
Perbedaan struktur mikro antara logam dasar dan hasil las. Zona yang terpengaruh panas (heat-affected zone) selama pengelasan mengalami perubahan struktur mikro yang bisa berbeda sifat mekanisnya dari logam dasar di sekitarnya, berpotensi menciptakan titik lemah baru jika tidak dikelola dengan tepat.
Risiko retak akibat tegangan termal. Pemanasan dan pendinginan cepat selama pengelasan menciptakan tegangan termal, yang bisa memicu retak baru terutama pada material yang rentan seperti besi cor kadar karbon tinggi.
Kesesuaian komposisi logam pengisi. Logam pengisi (filler) harus dipilih sesuai komposisi logam dasar agar tidak menciptakan perbedaan sifat mekanis atau ketahanan korosi yang signifikan setelah perbaikan.
Kebutuhan preheat dan post-weld heat treatment. Banyak paduan, terutama baja cor dan besi cor, membutuhkan pemanasan awal sebelum pengelasan dan perlakuan panas setelahnya untuk menghilangkan tegangan sisa dan menyeragamkan struktur mikro area yang diperbaiki.
Kontrol Kualitas Setelah Perbaikan
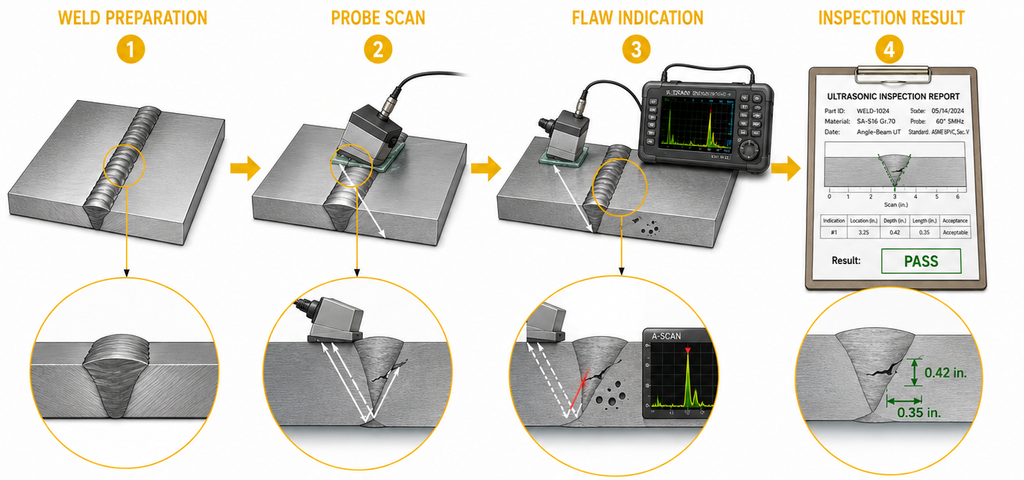
Perbaikan las tanpa verifikasi kualitas berikutnya berisiko menciptakan masalah baru yang tersembunyi. Praktik standar meliputi:
Inspeksi visual dan dimensi untuk memastikan area perbaikan sesuai geometri desain asli.
Uji tanpa rusak seperti liquid penetrant testing atau ultrasonic testing pada area yang diperbaiki, sebagaimana dibahas dalam metode uji tanpa rusak (NDT), untuk memastikan tidak ada cacat baru yang tersisa.
Dokumentasi prosedur perbaikan (Weld Procedure Specification). Untuk part kritis, prosedur pengelasan perbaikan harus mengikuti spesifikasi tertulis yang sudah tervalidasi, termasuk parameter arus, tegangan, preheat, dan filler yang dipakai.
Kualifikasi welder. Operator yang melakukan perbaikan pada part kritis umumnya harus memiliki sertifikasi kualifikasi las sesuai standar yang berlaku, bukan sekadar pengalaman informal.
Nilai Ekonomi Perbaikan vs Penolakan Total
Keputusan memperbaiki atau menolak part cor bukan sekadar soal teknis, tapi juga ekonomi. Part dengan nilai material dan waktu produksi tinggi — terutama untuk logam mahal seperti paduan titanium atau superalloy pada aplikasi kedirgantaraan — memberikan insentif kuat untuk diperbaiki dibanding dibuang, asalkan prosedur perbaikan dan verifikasi kualitasnya memenuhi standar yang disyaratkan. Sebaliknya, untuk part bervolume tinggi dan biaya rendah, menolak dan mencor ulang sering kali lebih ekonomis dibanding investasi waktu untuk perbaikan manual.
Mengapa Kompetensi Ini Tetap Relevan di Era Otomasi
Meski robotika dan otomasi semakin banyak mengambil alih tahap produksi, pengelasan perbaikan tetap membutuhkan keahlian manusia yang tinggi karena sifatnya yang sangat bervariasi antar cacat — setiap perbaikan pada dasarnya unik, berbeda dari proses produksi berulang yang lebih mudah diotomasi. Bagi foundry, investasi dalam pelatihan welder bersertifikasi tetap menjadi kompetensi inti yang bernilai tinggi.