Setelah membahas porositas dan hot tearing, ada dua jenis cacat lain yang sama pentingnya dipahami setiap engineer pengecoran: cold shut dan misrun. Berbeda dari porositas yang terkait gas atau penyusutan, kedua cacat ini murni disebabkan oleh masalah pengisian cetakan (mold filling) — logam cair gagal mengisi rongga cetakan secara sempurna sebelum membeku.
Apa Itu Cold Shut?
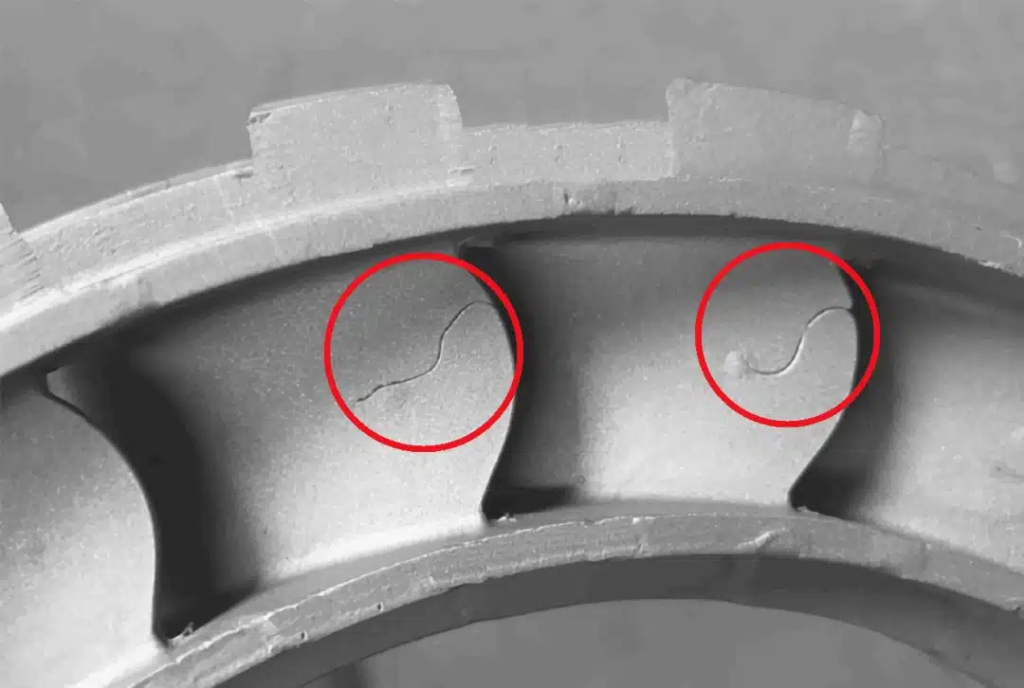
Cold shut terjadi ketika dua aliran logam cair yang terpisah bertemu dalam cetakan namun tidak menyatu sempurna, meninggalkan garis sambungan lemah yang terlihat seperti retakan halus dengan tepi membulat pada permukaan part.
Mekanisme terjadinya: ketika logam cair mengalir dari dua arah berbeda (misalnya dari dua gating terpisah, atau mengelilingi sebuah inti/core), kedua aliran tersebut kehilangan cukup panas sebelum bertemu sehingga suhu di titik pertemuan sudah terlalu rendah untuk menyatu sempurna secara metalurgi — hasilnya adalah sambungan yang lemah secara mekanis, meski secara visual mungkin tidak terlalu mencolok.
Ciri khas identifikasi: garis dengan tepi membulat (bukan tajam seperti retak biasa), sering ditemukan di area yang jauh dari titik gating utama, atau di sekeliling lubang/bukaan pada part.
Apa Itu Misrun?
Misrun adalah kegagalan logam cair mengisi seluruh rongga cetakan sebelum membeku, meninggalkan bagian part yang tidak terbentuk sempurna — biasanya terlihat sebagai bagian yang “terpotong” atau tidak lengkap, terutama di area cetakan yang paling jauh dari titik penuangan atau memiliki penampang paling tipis.
Mekanisme terjadinya: logam cair kehilangan fluiditas (mengental dan mulai membeku) sebelum berhasil mencapai seluruh bagian rongga cetakan, terutama pada area dengan dinding sangat tipis atau geometri yang jauh dari gating.
Penyebab Utama Cold Shut dan Misrun
Kedua cacat ini berbagi akar penyebab yang serupa, terkait erat dengan fluiditas logam cair dan desain sistem pengisian:
Suhu penuangan terlalu rendah. Logam cair yang dituang pada suhu terlalu dekat dengan titik bekunya memiliki fluiditas rendah dan cepat kehilangan kemampuan mengalir, meningkatkan risiko keduanya cacat ini secara signifikan.
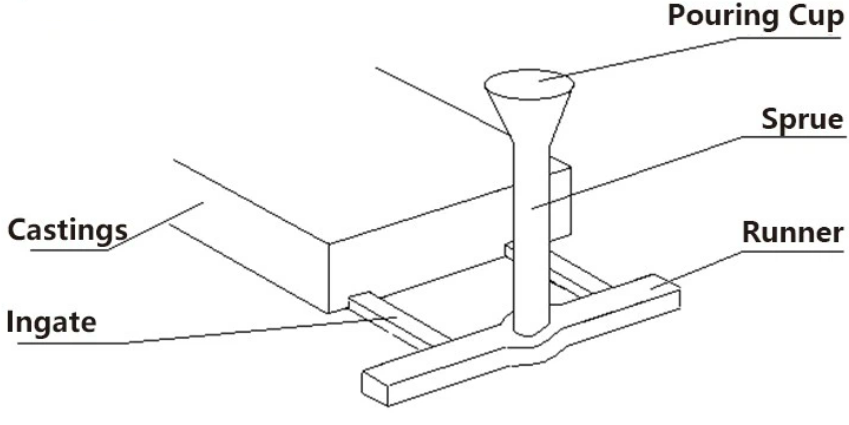
Desain gating yang tidak memadai. Sistem gating dan riser yang tidak dirancang dengan baik — misalnya ukuran saluran terlalu kecil atau posisi gating yang tidak optimal — bisa menyebabkan logam cair kehilangan panas terlalu cepat sebelum mengisi seluruh rongga cetakan.
Ketebalan dinding part yang tidak seragam. Transisi mendadak dari dinding tebal ke dinding sangat tipis menciptakan titik rawan misrun, karena bagian tipis membeku jauh lebih cepat dibanding bagian tebal di sekitarnya.
Kecepatan penuangan terlalu lambat. Penuangan yang lambat memberi waktu lebih lama bagi logam cair kehilangan panas sebelum mengisi seluruh cetakan, terutama untuk part dengan geometri kompleks atau berukuran besar.
Fluiditas material yang rendah secara inheren. Beberapa paduan logam secara alami memiliki fluiditas lebih rendah dibanding lainnya — misalnya baja cor umumnya memiliki fluiditas lebih rendah dibanding besi cor atau paduan aluminium silikon, membutuhkan perhatian ekstra terhadap suhu dan desain gating.
Strategi Pencegahan yang Efektif
Optimasi suhu penuangan. Menaikkan suhu penuangan logam cair (dalam batas aman yang tidak menyebabkan masalah lain seperti porositas gas berlebih) memberikan margin fluiditas lebih besar untuk mengisi cetakan sepenuhnya sebelum membeku.
Perbaikan desain gating system. Memastikan saluran gating cukup besar dan diposisikan strategis untuk meminimalkan jarak dan waktu tempuh logam cair ke bagian cetakan yang paling jauh, sering divalidasi lewat simulasi digital sebelum cetakan fisik dibuat.
Desain part yang mempertimbangkan proses pengecoran. Menghindari transisi ketebalan dinding yang terlalu mendadak, dan memastikan ketebalan dinding minimum masih dalam batas yang bisa diisi dengan baik oleh logam cair sesuai karakteristik fluiditas material yang dipilih.
Kontrol kecepatan dan tekanan penuangan. Terutama untuk die casting, parameter kecepatan injeksi perlu dioptimalkan untuk memastikan logam cair mengisi cetakan dengan cukup cepat sebelum kehilangan fluiditas.
Preheat cetakan yang memadai. Untuk metode seperti die casting, memanaskan cetakan logam ke suhu kerja optimal sebelum produksi mengurangi laju kehilangan panas logam cair segera setelah masuk ke cetakan.
Deteksi dan Verifikasi
Karena cold shut khususnya bisa sulit dideteksi secara visual (garis sambungannya kadang sangat halus), inspeksi menggunakan metode uji tanpa rusak seperti liquid penetrant testing atau radiographic testing sering diperlukan untuk part kritis, terutama karena cold shut menciptakan titik lemah struktural yang berpotensi menjadi awal mula keretakan saat part menerima beban di lapangan.