Die casting adalah metode pengecoran yang menekan logam cair dengan kecepatan dan tekanan tinggi ke dalam cetakan baja, lalu membiarkannya membeku dalam hitungan detik. Hasilnya komponen yang tipis, rumit, dan presisi, dengan permukaan halus, yang bisa dibuat ribuan sampai jutaan kali dari cetakan yang sama. Sebagian besar komponen aluminium di sepeda motor, mobil, dan perangkat elektronik dibuat dengan die casting.
Artikel ini menjelaskan pengertian die casting, beda hot chamber dan cold chamber, jenis-jenis die casting, cara kerja mesin dan fase injeksinya, tahapan proses, cetakan, paduan seperti ADC12, cacat yang sering muncul, dan kenapa coran die casting biasa tidak bisa di-T6 atau dilas. Untuk gambaran pengecoran aluminium secara umum, baca dulu ulasan kami tentang pengecoran aluminium.
Die Casting Adalah…
Die casting (sering juga ditulis diecasting atau dies casting) adalah proses pengecoran dengan cetakan logam permanen, yang disebut die, di mana logam cair dimasukkan dengan tekanan tinggi. Dalam bahasa Inggris istilah lengkapnya high pressure die casting (HPDC). Benda hasilnya disebut die cast atau coran die casting.
Tiga hal yang membedakan die casting dari pengecoran lain:
- Cetakan logam permanen. Berbeda dengan cetakan pasir yang dihancurkan setiap kali, cetakan die casting dari baja perkakas dipakai untuk puluhan ribu sampai ratusan ribu tembakan.
- Tekanan tinggi. Logam tidak dituang mengikuti gravitasi, tetapi didorong plunger ke dalam cetakan dalam waktu sangat singkat. Karena itu dinding setipis 1–2 mm pun bisa terisi penuh.
- Pembekuan sangat cepat. Cetakan baja yang didinginkan air membuat logam membeku dalam hitungan detik. Total Materia menyebut laju pendinginan sekitar 100–1.000 K per detik, yang menghasilkan butir halus.
Logam yang paling banyak di-die casting adalah paduan aluminium, seng, dan magnesium, serta sedikit paduan tembaga. Baja dan besi tidak di-die casting secara komersial karena titik leburnya terlalu tinggi untuk cetakan baja.
Perbandingan die casting dengan pengecoran pasir dan investment casting dibahas di artikel sand casting vs die casting vs investment casting.
Hot Chamber vs Cold Chamber
Ada dua jenis mesin die casting tekanan tinggi. Bedanya terletak pada letak ruang injeksi terhadap logam cair.
Hot chamber. Ruang injeksi berbentuk “leher angsa” (gooseneck) terendam di dalam pot logam cair. Setiap kali plunger naik, ruang terisi sendiri; saat plunger turun, logam terdorong ke cetakan. Siklusnya sangat cepat. Cara ini hanya cocok untuk logam bertitik lebur rendah, terutama seng dan sebagian paduan magnesium. Aluminium cair akan cepat merusak komponen besi yang terendam di dalamnya, jadi aluminium tidak dicor dengan hot chamber.
Cold chamber. Logam dilebur di tungku terpisah, lalu setiap tembakan dituang dengan ladel ke dalam shot sleeve (selongsong injeksi) yang terpisah dari pot. Plunger kemudian mendorong logam ke cetakan. Siklusnya sedikit lebih lambat, tetapi bisa untuk aluminium, magnesium, dan tembaga. Hampir semua die casting aluminium memakai cold chamber.
| Aspek | Hot chamber | Cold chamber |
|---|---|---|
| Letak ruang injeksi | Terendam di pot logam cair | Terpisah; logam dituang per tembakan |
| Logam | Seng, sebagian magnesium | Aluminium, magnesium, tembaga |
| Kecepatan siklus | Sangat cepat | Sedikit lebih lambat |
| Tekanan injeksi | Lebih rendah | Lebih tinggi |
| Contoh produk | Mainan diecast, handel, resleting, komponen kecil | Blok mesin, crankcase, housing, velg (sebagian) |
Menurut OpenLearn, tekanan pada die casting cold chamber berkisar sekitar 7–207 MPa.
Jenis-Jenis Die Casting
Kata “die casting” sering dipakai untuk beberapa proses yang sama-sama memakai cetakan logam:
| Proses | Cara logam masuk | Ciri khas | Contoh |
|---|---|---|---|
| High pressure die casting (HPDC) | Didorong plunger dengan kecepatan dan tekanan tinggi | Paling produktif, dinding paling tipis, ada udara terperangkap | Crankcase, housing gearbox, housing elektronik |
| Low pressure die casting (LPDC) | Didorong naik dari tungku di bawah cetakan dengan tekanan udara rendah | Pengisian tenang, porositas lebih sedikit, bisa di-T6 | Velg mobil, kepala silinder |
| Gravity die casting (permanent mold) | Dituang mengikuti gravitasi ke cetakan logam | Lebih sederhana, dinding lebih tebal | Piston, komponen kendaraan, peralatan |
| Squeeze casting | Logam dituang lalu ditekan perlahan saat membeku | Sangat padat, bisa di-T6 | Komponen suspensi |
| Vacuum HPDC | HPDC dengan udara di rongga cetakan disedot | Porositas jauh lebih rendah, bisa dilas dan di-T6 | Komponen struktural bodi mobil |
Dalam percakapan sehari-hari di Indonesia, “die casting” hampir selalu berarti HPDC. Sisa artikel ini membahas HPDC kecuali disebutkan lain.
Mesin Die Casting dan Fase Injeksi
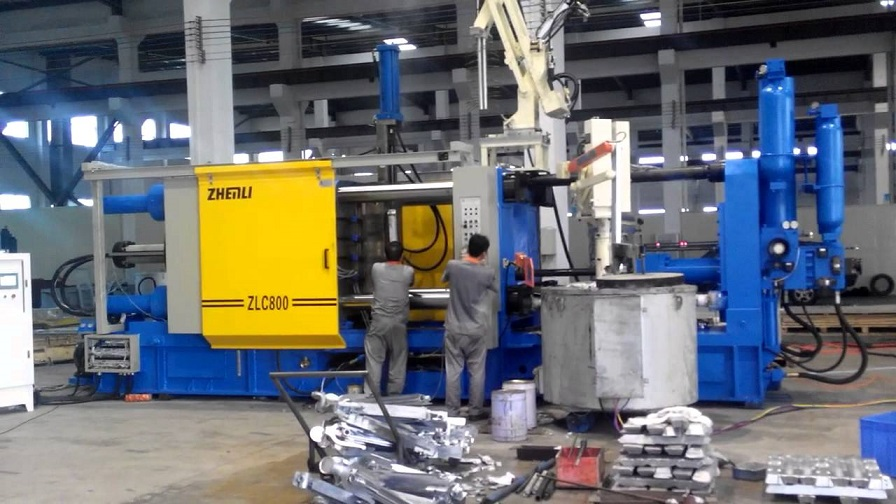
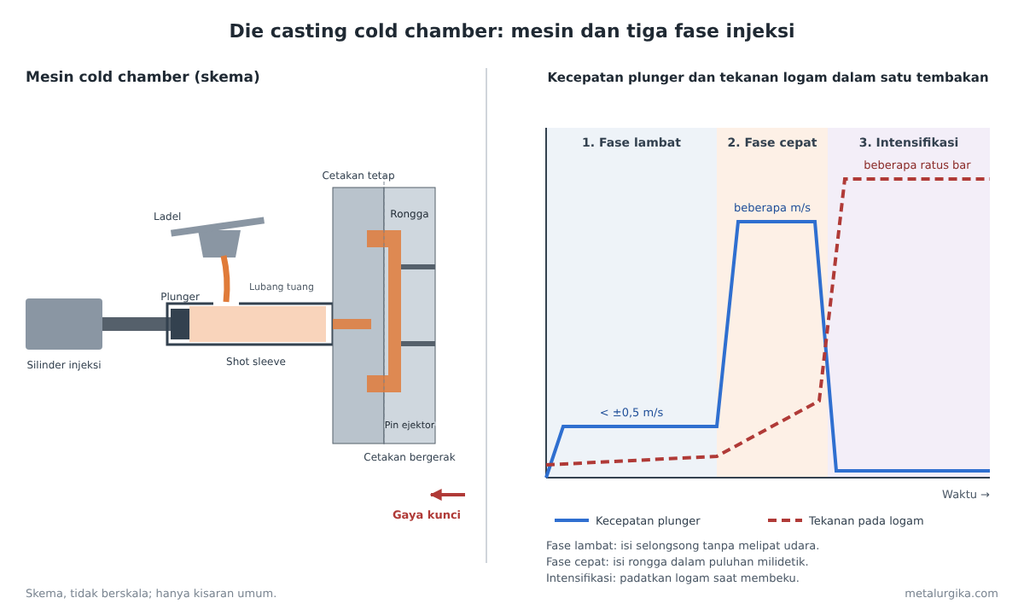
Mesin die casting cold chamber terdiri atas beberapa bagian utama:
- Unit penjepit (clamping unit). Menutup dan mengunci dua belahan cetakan, yaitu cetakan tetap (fixed die) dan cetakan bergerak (moving die). Ukuran mesin dinyatakan dengan gaya kunci ini dalam ton. Mesin kecil berkisar puluhan sampai ratusan ton, sedangkan mesin untuk blok mesin mobil bisa beberapa ribu ton.
- Unit injeksi. Terdiri atas shot sleeve, plunger, dan silinder hidrolik dengan akumulator untuk memberi kecepatan dan tekanan tinggi.
- Ejektor. Pin pendorong yang mengeluarkan coran dari cetakan bergerak.
- Sistem pendukung: tungku penahan, ladel otomatis, penyemprot pelumas cetakan, pengatur suhu cetakan, dan robot pengambil coran.
Gaya kunci harus lebih besar daripada gaya yang mendorong cetakan terbuka, yaitu tekanan logam dikali luas proyeksi coran beserta saluran dan overflow. Kalau kurang, logam merembes di garis belah dan membentuk flash.
Tiga fase injeksi. Satu tembakan HPDC biasanya dibagi menjadi tiga fase:
- Fase lambat (slow shot). Plunger bergerak pelan untuk mendorong logam mengisi shot sleeve dan mendekati gate tanpa melipat udara ke dalam logam. Kecepatan plunger umumnya di bawah sekitar 0,5 m/s.
- Fase cepat (fast shot). Begitu logam mencapai gate, plunger dipercepat sehingga rongga cetakan terisi dalam puluhan milidetik, sebelum logam sempat membeku di dinding tipis. Kecepatan plunger umumnya beberapa meter per detik, dan kecepatan logam di gate bisa puluhan meter per detik.
- Fase intensifikasi. Setelah rongga penuh, tekanan dinaikkan tajam, umumnya beberapa ratus bar, untuk memadatkan logam selama membeku dan mengurangi porositas susut.
Angka-angka di atas adalah kisaran umum. Nilai tepatnya diatur per cetakan dan sering dirancang dengan bantuan simulasi digital pengecoran.
Proses Die Casting, Tahap demi Tahap
- Persiapan cetakan. Cetakan dipanaskan ke suhu kerja dan disemprot pelumas cetakan (die release agent) agar coran tidak menempel dan permukaan cetakan sedikit didinginkan.
- Penutupan dan penguncian. Cetakan bergerak menutup ke cetakan tetap dan dikunci dengan gaya penuh. Inti (core) yang bisa bergerak masuk ke posisinya.
- Penuangan ke shot sleeve. Ladel mengambil logam cair dari tungku penahan dan menuangkannya ke shot sleeve. Jumlah logam harus konsisten setiap tembakan.
- Injeksi. Plunger mendorong logam melalui tiga fase di atas, mengisi rongga, saluran, dan overflow.
- Pembekuan. Logam membeku di bawah tekanan intensifikasi, umumnya dalam beberapa detik sampai belasan detik tergantung tebal dinding.
- Pembukaan dan ejeksi. Cetakan terbuka, inti ditarik, dan pin ejektor mendorong coran keluar. Robot mengambil coran, sering langsung mencelupkannya ke air untuk didinginkan.
- Trimming. Saluran, biskuit (sisa logam di ujung shot sleeve), overflow, dan flash dipotong, biasanya dengan cetakan trimming di mesin pres.
- Finishing dan inspeksi. Coran dirapikan, di-shot blasting atau di-machining bila perlu, lalu diperiksa dimensi dan porositasnya, misalnya dengan sinar-X untuk komponen penting.
Satu siklus HPDC aluminium berlangsung dari beberapa puluh detik sampai sekitar satu menit untuk komponen besar.
Cetakan Die Casting
Cetakan adalah bagian termahal dari die casting. OpenLearn menyebut harga cetakan bisa mencapai ratusan ribu poundsterling untuk komponen kompleks.
- Bahan. Cetakan untuk aluminium umumnya dibuat dari baja perkakas kerja panas seperti H13 (padanannya SKD61 dalam JIS atau 1.2344 dalam EN), yang dikeraskan dan ditemper.
- Suhu dan pendinginan. Cetakan dijaga pada suhu kerja tertentu dengan saluran air atau oli di dalamnya. Suhu yang terlalu rendah menimbulkan cold shut, sedangkan suhu yang terlalu tinggi membuat logam menempel (soldering) dan memperpanjang siklus.
- Heat checking. Pemanasan dan pendinginan berulang membuat retak rambut seperti jaring di permukaan cetakan. Retak ini tercetak sebagai garis menonjol di permukaan coran dan menjadi penyebab utama berakhirnya umur cetakan.
- Perlakuan permukaan. Cetakan sering di-nitriding atau diberi lapisan PVD untuk menahan soldering, erosi, dan heat checking.
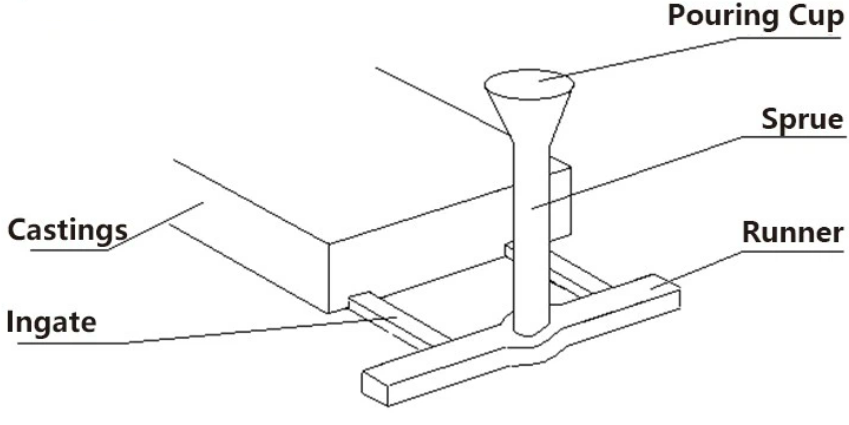
- Saluran masuk dan overflow. Desain runner, gate, overflow, dan ventilasi menentukan aliran logam dan ke mana udara terdorong. Prinsipnya mirip sistem gating pada pengecoran pasir, tetapi dengan kecepatan jauh lebih tinggi.
Paduan untuk Die Casting
Paduan die casting dipilih karena mampu alirnya baik, tidak mudah retak panas, dan tidak menempel ke cetakan. Untuk aluminium, itu berarti paduan Al-Si dengan silikon cukup tinggi dan besi sekitar 1% untuk mencegah soldering.
| Paduan | Sistem | Ciri | Pemakaian khas |
|---|---|---|---|
| ADC12 (JIS) | Al-Si-Cu | Paduan die casting paling umum di Asia; mampu alir sangat baik | Crankcase, cover mesin, housing |
| A380 (ASTM) | Al-Si-Cu | Paduan die casting paling umum di Amerika | Housing, braket, komponen umum |
| ADC10 | Al-Si-Cu | Mirip A380 (Si sedikit lebih rendah, Cu lebih tinggi) | Komponen umum |
| AlSi10MnMg | Al-Si-Mg, besi rendah | Untuk vacuum HPDC struktural; ulet, bisa dilas dan diperlakupanaskan | Komponen bodi dan rangka mobil |
| Zamak 3 dan 5 | Zn-Al | Hot chamber; detail sangat halus, mudah dilapisi krom | Handel, mainan diecast, kunci |
| AZ91D | Mg-Al-Zn | Paling ringan; hot atau cold chamber | Rangka setir, housing laptop dan kamera |
Aluminium ADC12
ADC12 adalah paduan aluminium untuk die casting menurut JIS H 5302 dan paling banyak dipakai di industri otomotif dan sepeda motor di Indonesia. Komposisinya menurut data JIS yang dipublikasikan Yamaha Motor:
| Unsur | ADC12 (% massa) |
|---|---|
| Silikon (Si) | 9,6–12,0 |
| Tembaga (Cu) | 1,5–3,5 |
| Besi (Fe) | maksimal 1,3 |
| Seng (Zn) | maksimal 1,0 |
| Mangan (Mn) | maksimal 0,5 |
| Nikel (Ni) | maksimal 0,5 |
| Magnesium (Mg) | maksimal 0,3 |
| Timah (Sn) | maksimal 0,2 |
Padanannya dalam standar Amerika adalah paduan 383 (A383), sedangkan ADC10 setara dengan A380. Silikon tinggi memberi mampu alir yang baik untuk dinding tipis, tembaga menambah kekuatan, dan besi mencegah logam menempel ke cetakan. Kelemahannya, tembaga menurunkan ketahanan korosi, dan silikon tinggi membuat hasil anodizing ADC12 abu-abu gelap dan tidak rata. Paduan aluminium lain dibahas di artikel aluminium alloy.
Cacat Die Casting
| Cacat | Ciri | Penyebab umum | Pencegahan |
|---|---|---|---|
| Porositas gas (udara terperangkap) | Rongga bulat licin di dalam coran | Udara di rongga dan shot sleeve terlipat saat pengisian; gas dari pelumas | Fase lambat yang benar, ventilasi dan overflow, vacuum, pelumas secukupnya |
| Porositas susut | Rongga tidak beraturan di bagian tebal | Bagian tebal membeku terakhir tanpa suplai logam | Ketebalan seragam, tekanan intensifikasi cukup, pendinginan lokal |
| Cold shut dan misrun | Garis sambungan atau bagian tidak terisi | Logam atau cetakan terlalu dingin, pengisian terlalu lambat | Naikkan suhu, percepat fase cepat, perbaiki gate |
| Flash | Lapisan tipis logam di garis belah | Gaya kunci kurang, cetakan aus atau tidak rata | Mesin dengan tonase cukup, perawatan cetakan |
| Soldering | Logam menempel dan menyobek permukaan | Cetakan terlalu panas, Fe paduan terlalu rendah, pelumas kurang | Atur suhu cetakan, nitriding cetakan, cek kadar Fe |
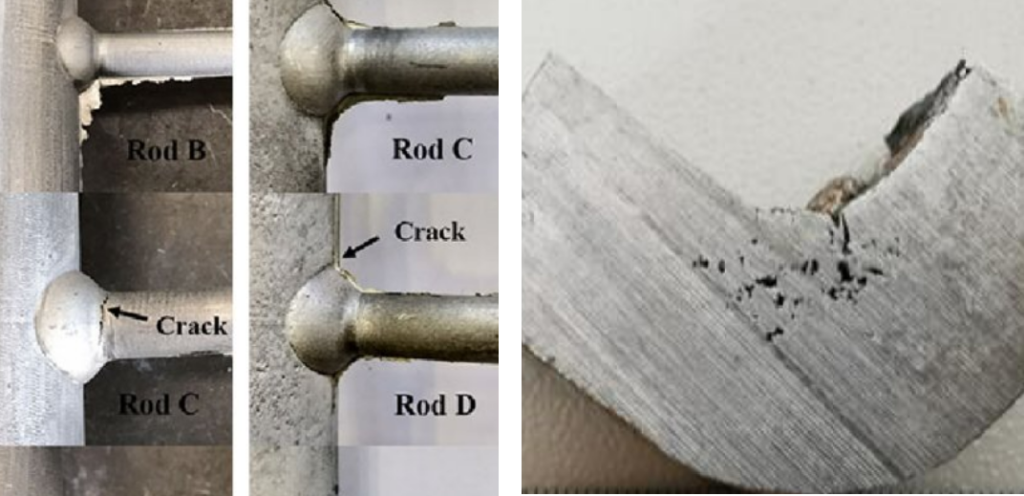
| Blister | Gelembung di permukaan setelah dipanaskan | Udara terperangkap di bawah kulit coran memuai | Kurangi porositas gas; jangan memanaskan coran HPDC biasa |
| Bekas heat checking | Garis menonjol seperti jaring | Retak termal di permukaan cetakan | Perawatan dan perbaikan cetakan, suhu cetakan stabil |
Penjelasan lengkap tentang porositas ada di artikel cacat porositas dan hot tearing, dan tentang garis sambungan dingin di artikel cold shut dan misrun.
Kenapa Die Casting Biasa Tidak Bisa Di-T6 atau Dilas
Pengisian yang sangat cepat membuat udara dan gas dari pelumas cetakan terperangkap sebagai pori kecil, sebagian tepat di bawah kulit coran. Selama coran tidak dipanaskan, pori itu tidak mengganggu banyak pemakaian.
Masalahnya muncul saat coran dipanaskan:
- Perlakuan panas T6 memerlukan solution treatment di sekitar 500 °C atau lebih. Pada suhu itu gas di dalam pori memuai, logam melunak, dan kulit coran menggelembung (blister).
- Pengelasan melelehkan logam di sekitar pori sehingga gas keluar dan membentuk porositas besar di lasan.
Karena itu coran HPDC biasa dipakai dalam kondisi as-cast (F) atau hanya diberi penuaan buatan suhu rendah (T5). Kalau komponen harus diperlakupanaskan, dilas, atau menahan beban tabrakan, pilihannya vacuum HPDC dengan paduan besi rendah seperti AlSi10MnMg, squeeze casting, atau low pressure die casting.
Gigacasting
Gigacasting adalah HPDC dengan mesin yang sangat besar untuk mencetak sebagian besar rangka bawah mobil sebagai satu coran. Tesla mempopulerkannya dengan mesin Giga Press buatan IDRA (Italia), dengan gaya kunci sekitar 6.000 ton, untuk bagian belakang bodi Model Y. Menurut Wikipedia, Tesla menyebut coran depan dan belakang tunggal itu menggantikan lebih dari 70 komponen. Mesin sekitar 9.000 ton kemudian juga dibuat, dan produsen lain seperti Toyota dan Volvo mengumumkan rencana serupa.
Gigacasting memakai prinsip yang sama dengan die casting biasa, tetapi menuntut paduan khusus yang ulet tanpa perlakuan panas, kontrol vakum, dan cetakan yang sangat besar.
Kegunaan Die Casting
- Sepeda motor: crankcase, cover kopling dan magnet, kepala silinder (sebagian), dudukan, dan komponen rem.
- Mobil: housing transmisi, blok mesin (sebagian), braket, komponen kemudi, housing baterai dan motor listrik, serta komponen struktural bodi. Contoh pemakaian pengecoran di otomotif dibahas di studi kasus pengecoran logam di industri otomotif.
- Elektronik: housing laptop, kamera, router, heat sink, dan lampu LED.
- Peralatan dan konstruksi: handel pintu, kunci, peralatan listrik, dan komponen mesin.
- Mainan dan model: mobil-mobilan diecast umumnya dibuat dari paduan seng (Zamak) dengan hot chamber.
Kesalahan yang Sering Terjadi
- Mendesain dinding yang sangat bervariasi tebalnya. Bagian tebal membeku terakhir dan berpori. Desain die casting yang baik memakai dinding tipis seragam dengan rusuk penguat.
- Meminta T6 atau pengelasan pada coran HPDC biasa. Hasilnya blister atau lasan berpori.
- Memilih paduan karena kekuatan saja. ADC12 kuat dan mudah dicor, tetapi kurang tahan korosi dan kurang ulet dibanding paduan Al-Si-Mg.
- Menghemat ventilasi dan overflow. Udara tidak punya jalan keluar dan terperangkap sebagai porositas.
- Mengabaikan suhu cetakan. Cetakan dingin menimbulkan cold shut; cetakan terlalu panas menimbulkan soldering.
- Membeli tonase mesin pas-pasan. Gaya kunci yang kurang menimbulkan flash dan dimensi yang tidak stabil.
Pertanyaan yang Sering Diajukan
Apa itu die casting? Die casting adalah pengecoran dengan cetakan baja permanen, di mana logam cair didorong ke dalam cetakan dengan kecepatan dan tekanan tinggi lalu membeku dalam hitungan detik. Hasilnya komponen tipis, presisi, dan berpermukaan halus dalam jumlah besar.
Apa beda hot chamber dan cold chamber? Pada hot chamber, ruang injeksi terendam di logam cair sehingga siklusnya cepat, tetapi hanya cocok untuk logam bertitik lebur rendah seperti seng. Pada cold chamber, logam dituang ke shot sleeve terpisah setiap tembakan, sehingga bisa dipakai untuk aluminium.
Apa itu aluminium ADC12? ADC12 adalah paduan aluminium untuk die casting menurut JIS H 5302 dengan silikon 9,6–12,0% dan tembaga 1,5–3,5%. Paduan ini paling banyak dipakai untuk komponen otomotif dan sepeda motor, dan padanannya di Amerika adalah 383.
Kenapa coran die casting tidak bisa di-T6? Karena coran HPDC biasa mengandung udara terperangkap. Saat dipanaskan ke suhu solution treatment, gas memuai dan membentuk gelembung di permukaan. Untuk komponen yang perlu T6, dipakai vacuum HPDC, squeeze casting, atau low pressure die casting.
Apa beda die casting dan gravity casting? Pada die casting tekanan tinggi, logam didorong plunger ke dalam cetakan. Pada gravity die casting, logam dituang ke cetakan logam mengikuti gravitasi. Die casting lebih produktif dan bisa membuat dinding lebih tipis, sedangkan gravity casting lebih padat dan bisa diperlakupanaskan.
Kesimpulan
Die casting mendorong logam cair ke dalam cetakan baja dengan kecepatan dan tekanan tinggi, sehingga komponen tipis dan rumit bisa dibuat cepat dan presisi dalam jumlah besar. Aluminium dicor dengan mesin cold chamber, sedangkan seng dengan hot chamber. Kualitas coran ditentukan oleh fase injeksi, suhu cetakan, ventilasi, dan pemilihan paduan seperti ADC12. Karena udara terperangkap, coran HPDC biasa tidak cocok untuk T6 atau pengelasan; untuk itu ada vacuum HPDC, squeeze casting, dan low pressure die casting.
Baca Juga
- Pengecoran Aluminium: Proses, Metode, Paduan, dan Cacat yang Sering Terjadi
- Sand Casting vs Die Casting vs Investment Casting
- Aluminium Alloy (Paduan Aluminium): Jenis, Seri, dan Kegunaannya
- Cacat Porositas dan Hot Tearing
- Jenis-Jenis Cacat Pengecoran

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.