Anodizing (anodisasi) adalah proses elektrokimia yang menebalkan lapisan oksida alami aluminium menjadi lapisan aluminium oksida yang jauh lebih tebal, keras, dan tahan korosi. Aluminium dijadikan anoda di dalam bak elektrolit asam, lalu arus listrik searah membuat permukaannya teroksidasi secara terkendali. Hasilnya bukan cat atau lapisan yang ditempelkan, melainkan bagian dari logam itu sendiri yang diubah menjadi oksida.
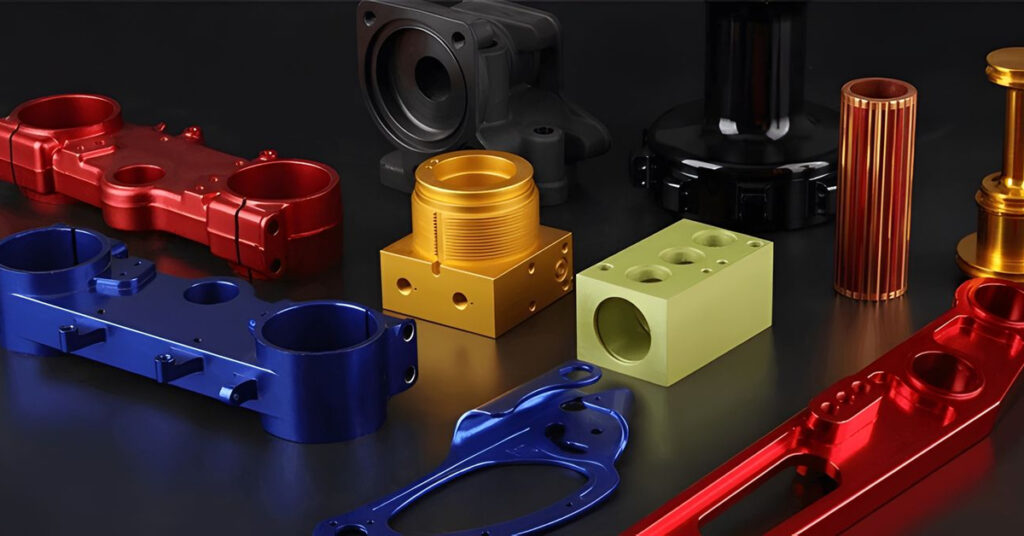
Lapisan oksida alami aluminium hanya setebal beberapa nanometer. Anodizing menumbuhkannya menjadi beberapa mikrometer sampai sekitar 100 mikrometer, tergantung jenis prosesnya. Karena lapisannya berpori sebelum disegel, anodizing juga bisa diwarnai. Itulah sebabnya kusen jendela, bodi laptop, panci, dan komponen mesin sering tampil dengan warna perak, hitam, perunggu, atau warna cerah tanpa dicat.
Artikel ini membahas apa itu anodizing, cara kerjanya, tahapan proses, jenis Type I, II, dan III, ketebalan dan standarnya, cara mewarnai (termasuk anodizing hitam), paduan yang cocok, perbandingan dengan powder coating, serta kelebihan dan kekurangan anodizing. Mengapa aluminium perlu dilindungi dari korosi dijelaskan di artikel korosi aluminium.
Apa Itu Anodizing?
Kata anodizing berasal dari anode, karena benda kerja dipasang sebagai anoda (kutub positif) dalam sel elektrolisis. Dalam bahasa Indonesia baku istilahnya anodisasi, tetapi di bengkel dan industri orang lebih sering menyebutnya anodizing atau anodize.
Anodizing berbeda dengan pelapisan biasa seperti elektroplating, galvanis, atau cat:
- Lapisan tumbuh dari logamnya sendiri. Pada elektroplating, logam lain (nikel, krom, seng) diendapkan di atas benda kerja. Pada anodizing, permukaan aluminium berubah menjadi aluminium oksida (Al₂O₃). Karena itu lapisannya tidak bisa mengelupas seperti cat.
- Lapisan tumbuh ke dua arah. Sebagian oksida terbentuk ke dalam (menggantikan logam) dan sebagian ke luar dari permukaan asli. Dimensi benda kerja berubah, tetapi lebih kecil daripada tebal lapisannya.
- Lapisannya keramik. Aluminium oksida keras, tahan aus, dan merupakan isolator listrik. Permukaan yang dianodisasi tidak lagi menghantarkan listrik.
Anodizing pertama dipakai secara industri pada 1923 untuk melindungi komponen pesawat amfibi dari duralumin. Proses awal itu memakai asam kromat dan dikenal sebagai proses Bengough-Stuart. Proses asam sulfat dipatenkan oleh Gower dan O’Brien pada 1927, dan sampai sekarang asam sulfat tetap menjadi elektrolit yang paling banyak dipakai.
Cara Kerja Anodizing
Benda aluminium digantung pada rak (biasanya dari titanium atau aluminium) dan dicelupkan ke bak elektrolit, umumnya larutan asam sulfat. Benda kerja disambungkan ke kutub positif penyearah arus (rectifier), sedangkan katodanya berupa pelat timbal, aluminium, atau baja tahan karat. Saat arus mengalir, oksigen dari elektrolit bereaksi dengan aluminium di permukaan dan membentuk aluminium oksida. Di katoda, gas hidrogen terlepas.
Ada dua hal yang terjadi bersamaan:
- Oksida terbentuk di batas antara logam dan lapisan.
- Asam melarutkan sebagian oksida di dasar lapisan.
Keseimbangan antara pembentukan dan pelarutan inilah yang menghasilkan struktur khas lapisan anodik:
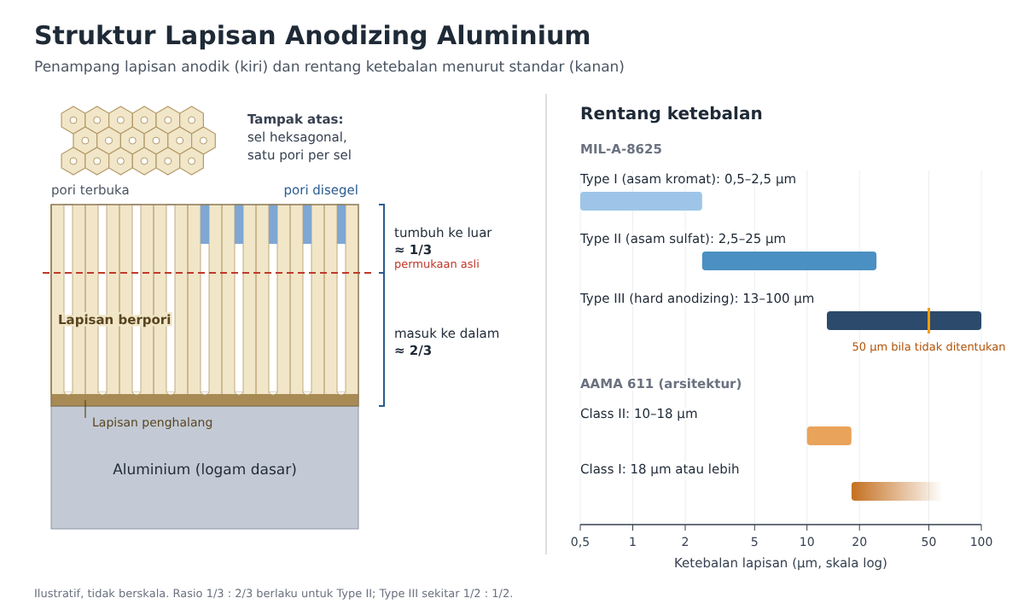
- Lapisan penghalang (barrier layer): lapisan oksida padat yang sangat tipis, langsung di atas logam. Lapisan ini yang dilewati arus.
- Lapisan berpori: bagian utama lapisan, tersusun dari sel-sel heksagonal yang rapat, masing-masing dengan satu pori lurus di tengahnya. Diameter porinya sekitar 10–150 nanometer.
Pori-pori ini yang membuat lapisan anodik bisa menyerap pewarna. Setelah diwarnai (atau dibiarkan bening), pori-pori ditutup lewat proses sealing supaya lapisan tahan noda dan korosi.
Pertumbuhan ke dalam dan ke luar
Karena oksida tumbuh ke dua arah, perubahan ukuran benda kerja lebih kecil daripada tebal lapisannya. Angka praktis yang banyak dipakai:
- Type II (anodizing sulfat biasa): sekitar dua pertiga ke dalam dan sepertiga ke luar.
- Type III (hard anodizing): sekitar setengah ke dalam dan setengah ke luar.
Contoh: lapisan hard anodizing setebal 50 µm menambah sekitar 25 µm pada setiap permukaan. Diameter poros bertambah sekitar 50 µm (dua sisi), dan diameter lubang berkurang sekitar 50 µm. Pada lubang presisi dan ulir, perubahan ini cukup untuk membuat suaian macet, jadi ukurannya harus dikompensasi sejak pemesinan. Pengaruh perubahan dimensi seperti ini terhadap kelas akurasi dibahas di artikel toleransi dimensi dan kelas akurasi pengecoran logam.
Tahapan Proses Anodizing
Hasil anodizing sangat bergantung pada persiapan permukaan. Cacat, goresan, dan noda pada logam akan tetap terlihat, bahkan sering lebih jelas, setelah dianodisasi. Urutan umum di pabrik:
- Persiapan mekanis. Pemesinan, penggerindaan, pemolesan, atau blasting dilakukan sebelum anodizing, karena lapisan anodik mengikuti tekstur permukaan di bawahnya. Blasting dengan pasir halus atau manik kaca memberi tampilan matte yang seragam (prosesnya mirip yang dijelaskan di artikel shot blasting). Perlakuan panas seperti T6 juga dikerjakan sebelum anodizing.
- Pembersihan (degreasing). Larutan pembersih alkali lemah menghilangkan minyak, sisa cairan pemotong, dan kotoran.
- Etsa atau bright dip. Etsa soda kaustik (NaOH) mengikis tipis permukaan dan menghasilkan tampilan matte satin yang menyamarkan goresan halus. Sebaliknya, bright dip dengan campuran asam fosfat dan nitrat membuat permukaan mengilap seperti cermin.
- Desmut. Setelah etsa, unsur paduan seperti tembaga, silikon, dan besi tertinggal sebagai lapisan gelap (smut) di permukaan. Lapisan ini dilarutkan dengan asam, biasanya asam nitrat atau penggantinya.
- Anodizing. Benda kerja dicelup di bak elektrolit dengan arus dan suhu terkendali. Pada Type II, bak asam sulfat sekitar 15% dijalankan pada suhu sekitar 20 °C dan tegangan sekitar 10–20 V. Tebal lapisan bertambah sebanding dengan rapat arus dan waktu.
- Pewarnaan (opsional). Selagi pori masih terbuka, benda kerja dicelup ke larutan pewarna atau diwarnai secara elektrolitik (lihat bagian Warna).
- Sealing. Pori-pori ditutup agar lapisan tahan korosi, tidak menyerap noda, dan warnanya tidak luntur.
- Inspeksi. Ketebalan diukur dengan alat arus eddy, kualitas sealing diuji (misalnya uji noda pewarna atau uji larut asam), dan untuk spesifikasi tertentu dilakukan uji kabut garam.
Di antara setiap tahap, benda kerja dibilas dengan air, dan sebelum sealing biasanya dengan air bebas mineral. Klorida yang terbawa air bilas bisa memicu bintik korosi.
Berapa lama proses anodizing?
Rumus praktis dari industri Amerika: waktu (menit) = tebal (mil) × 720 ÷ rapat arus (A/ft²). Untuk lapisan 1 mil (sekitar 25 µm) pada rapat arus 20 A/ft² (sekitar 2,2 A/dm²), anodizing memerlukan sekitar 36 menit. Dalam satuan metrik, angka ini kira-kira setara dengan tebal (µm) ≈ 0,3 × rapat arus (A/dm²) × waktu (menit). Ini hanya perkiraan untuk Type II; efisiensinya berubah menurut paduan dan suhu.
Sealing: menutup pori-pori
Lapisan anodik yang belum disegel bersifat seperti spons: mudah ternoda sidik jari dan minyak, dan pewarnanya bisa luntur. Ada beberapa cara sealing:
| Cara sealing | Suhu kira-kira | Ciri |
|---|---|---|
| Air panas (air bebas mineral) | 96–100 °C | Paling sederhana dan umum. Oksida di dinding pori berubah menjadi boehmit yang mengembang dan menutup pori. Butuh waktu sekitar 3 menit per mikrometer tebal lapisan dan banyak energi. |
| Nikel asetat | sekitar 80–96 °C | Banyak dipakai untuk benda yang diwarnai karena mengurangi pewarna yang luntur ke bak sealing. |
| Suhu menengah (garam logam dengan aditif) | sekitar 60–80 °C | Lebih hemat energi, tetapi kontrol bak lebih rumit. |
| Sealing dingin (nikel fluorida) | sekitar 24–29 °C | Hemat energi. Mekanismenya berbeda (pori diisi senyawa fluoro-aluminat), baru sempurna setelah sekitar 24 jam, dan limbah nikelnya perlu diolah. |
| Dikromat | mendekati mendidih | Memberi warna kuning kehijauan. Dipakai untuk paduan pesawat seperti 2024 yang perlu ketahanan korosi tinggi. |
Pada hard anodizing, sealing sering ditiadakan. Sealing menurunkan kekerasan dan ketahanan aus lapisan, sehingga komponen yang mengutamakan ketahanan aus dibiarkan tanpa sealing, sedangkan yang mengutamakan ketahanan korosi tetap disegel.
Jenis-Jenis Anodizing
Standar yang paling sering dirujuk adalah spesifikasi militer Amerika MIL-A-8625 (versi terbaru bernama MIL-PRF-8625). Standar ini membagi anodizing menjadi beberapa tipe menurut elektrolitnya, dan dua kelas menurut warna: Class 1 tanpa pewarna dan Class 2 diwarnai.
| Jenis | Elektrolit dan kondisi | Ketebalan (MIL-A-8625) | Ciri | Contoh pemakaian |
|---|---|---|---|---|
| Type I | Asam kromat | sekitar 0,5–2,5 µm | Sangat tipis, hampir tidak mengubah dimensi, sedikit menurunkan kekuatan lelah, jarang diwarnai. Mengandung kromium heksavalen, jadi makin jarang dipakai. | Komponen pesawat, sambungan keling dan lem, benda dengan celah sempit |
| Type IB dan IC | Asam kromat bertegangan rendah (IB); elektrolit tanpa kromat, misalnya asam borat-sulfat (IC) | Tipis, setara Type I | IB untuk paduan seri 7xxx; IC sebagai pengganti Type I yang lebih ramah lingkungan | Industri pesawat |
| Type II | Asam sulfat sekitar 15%, sekitar 20 °C | sekitar 2,5–25 µm | Jenis paling umum. Berpori, mudah diwarnai, cukup tahan korosi | Kusen, fasad, elektronik, perabot, peralatan rumah tangga |
| Type IIB | Asam sulfat, lapisan tipis | Tipis | Pengganti Type I tanpa kromat | Industri pesawat |
| Type III (hard anodizing) | Asam sulfat dingin sekitar 0 °C, rapat arus dan tegangan tinggi | sekitar 13–100 µm; 50 µm bila tidak ditentukan | Keras (sekitar 400–700 HV, tergantung paduan), sangat tahan aus, warna alami abu-abu sampai perunggu gelap | Piston, silinder hidrolik, katup, roda gigi, rel geser, komponen senjata |
Selain tiga tipe itu, ada beberapa proses khusus:
- Anodizing asam fosfat menghasilkan lapisan tipis berpori besar yang sangat baik untuk daya rekat lem dan cat. Dipakai sebagai persiapan sambungan lem struktural pada pesawat.
- Anodizing asam oksalat dipatenkan di Jepang pada 1923 dan banyak dipakai untuk arsitektur di Jerman. Lapisannya cenderung berwarna kekuningan.
Hard anodizing (Type III)
Hard anodizing memakai asam sulfat yang didinginkan sampai sekitar titik beku air, dengan rapat arus kira-kira dua kali Type II. Bak yang dingin memperlambat pelarutan oksida, sehingga lapisannya tumbuh lebih tebal dan lebih padat. Karena lapisan yang menebal juga makin menghambat arus, tegangan dinaikkan bertahap sampai beberapa puluh volt, kadang di atas 75 V tergantung paduan.
Lapisan hard anodizing tahan aus jauh lebih baik daripada aluminium biasa dan dipakai di permukaan yang bergesekan. Ada beberapa hal yang perlu diperhatikan:
- Warna alaminya gelap, dari abu-abu sampai perunggu tua, makin gelap pada lapisan tebal dan paduan bertembaga. Jika diwarnai, pilihannya praktis terbatas pada hitam atau warna gelap.
- Sudut tajam sulit dilapisi sempurna, karena lapisan tumbuh tegak lurus permukaan dan meninggalkan celah di sudut. Desain perlu memberi radius pada sudut dan tepi.
- Retak rambut (crazing) bisa muncul bila lapisan dipanaskan di atas sekitar 80 °C atau komponennya ditekuk, karena oksida memuai jauh lebih sedikit daripada aluminium.
- Kekuatan lelah komponen bisa turun, karena lapisan keras dan getas menjadi tempat awal retak. Ini penting untuk komponen yang menerima beban berulang.
- Bisa diimpregnasi PTFE untuk menurunkan gesekan.
Ketebalan Lapisan dan Standarnya
Ketebalan adalah parameter terpenting dalam spesifikasi anodizing. Lapisan yang lebih tebal lebih tahan korosi dan cuaca, tetapi lebih mahal, lebih lama diproses, dan lebih banyak mengubah dimensi.
| Standar | Kelas | Ketebalan | Pemakaian |
|---|---|---|---|
| MIL-A-8625 | Type I / II / III | sekitar 0,5–2,5 / 2,5–25 / 13–100 µm | Teknik, militer, dirgantara (ketebalan harus ditulis di gambar kerja) |
| ISO 7599 | AA5, AA10, AA15, AA20, AA25 | Angka di belakang AA = ketebalan rata-rata minimum dalam µm | Dekoratif dan pelindung; AA25 untuk luar ruangan yang berat seperti daerah pantai dan industri |
| AAMA 611 (Amerika) | Architectural Class II | 10–18 µm | Interior atau luar ruangan ringan yang rutin dibersihkan |
| AAMA 611 (Amerika) | Architectural Class I | 18 µm atau lebih | Fasad, kusen, dinding tirai di luar ruangan, termasuk iklim pantai |
ISO 7599 tidak berlaku untuk hard anodizing, yang punya standar sendiri (ISO 10074), dan juga tidak untuk anodizing asam kromat dan fosfat. Dalam praktik, AA5 sampai AA10 dipakai untuk interior, AA15 sampai AA20 untuk luar ruangan biasa, dan AA25 untuk lingkungan yang korosif. Menurut AAMA 611, lapisan Class I harus lolos uji kabut garam 3.000 jam, sedangkan Class II 1.000 jam.
Untuk bangunan di Indonesia yang banyak berada di daerah pesisir dan beriklim lembap, kusen dan fasad luar sebaiknya memakai ketebalan setara AA20 sampai AA25 atau AAMA Class I.
Warna Anodizing
Aluminium yang dianodisasi tanpa pewarna (clear anodized) tampak perak dengan sedikit kesan bening, karena lapisan oksidanya transparan. Warna lain dibuat dengan beberapa cara:
| Cara | Prinsip | Warna | Ketahanan cuaca |
|---|---|---|---|
| Celup pewarna organik | Pewarna diserap ke dalam pori lalu dikunci dengan sealing | Hampir semua warna: merah, biru, emas, hijau, hitam | Sebagian pewarna organik memudar oleh sinar UV; cocok untuk interior |
| Pewarnaan elektrolitik (dua tahap) | Setelah anodizing, garam logam (misalnya timah atau nikel) diendapkan ke dasar pori dengan arus listrik | Sampanye, perunggu muda sampai tua, hitam | Sangat tahan UV; standar untuk kusen dan fasad |
| Pewarnaan integral | Warna terbentuk selama anodizing dari paduan khusus atau elektrolit khusus | Perunggu, abu-abu, hitam | Tahan UV; jarang dipakai karena energinya tinggi |
| Interferensi | Pengendapan logam diatur agar cahaya berinterferensi | Biru, hijau, emas tertentu | Tahan UV; prosesnya rumit |
Karena itu, warna kusen aluminium di pasaran biasanya terbatas pada bening, sampanye, perunggu, dan hitam, yaitu warna yang bisa dibuat secara elektrolitik dan tahan matahari. Warna cerah seperti merah atau biru umumnya dibuat dengan pewarna organik dan lebih cocok untuk benda di dalam ruangan.
Satu hal yang sering mengecewakan: warna anodizing sangat dipengaruhi paduan dan perlakuan permukaannya. Dua batang dari paduan atau lot yang berbeda bisa menghasilkan warna yang sedikit berbeda walaupun diproses di bak yang sama. Untuk proyek besar, pakai paduan dan pemasok yang sama.
Anodizing hitam
Anodizing hitam adalah salah satu warna yang paling banyak dicari, dan bisa dibuat dengan dua cara utama:
- Pewarna organik hitam pada Type II. Hasilnya hitam pekat dan seragam, cocok untuk komponen mesin, perangkat elektronik, dan aksesori. Untuk pemakaian di luar ruangan, sebagian pewarna hitam bisa bergeser ke arah ungu atau cokelat setelah lama terkena matahari.
- Hitam elektrolitik, yaitu tahap terpekat dari pewarnaan elektrolitik. Lebih tahan UV dan menjadi pilihan untuk kusen dan fasad hitam.
Tampilannya ditentukan oleh persiapan permukaan:
- Hitam doff (matte): permukaan dietsa atau di-blasting dulu sebelum anodizing.
- Hitam mengilap: permukaan dipoles atau di-bright dip dulu.
Hard anodizing hitam (Type III, Class 2) memanfaatkan warna alami lapisan yang sudah gelap, lalu diwarnai hitam. Hasilnya keras dan tahan aus, sering dipakai untuk komponen senjata, peralatan optik, dan perkakas.
Paduan yang Cocok untuk Anodizing
Tidak semua aluminium memberi hasil anodizing yang sama. Unsur paduan yang tidak ikut menjadi oksida bening, seperti tembaga, silikon, dan besi, membuat lapisan lebih gelap, lebih lunak, atau kurang seragam. Penjelasan setiap seri paduan ada di artikel aluminium alloy.
| Paduan | Hasil anodizing |
|---|---|
| Seri 1xxx (aluminium murni) | Sangat bening dan mengilap; cocok untuk dekoratif dan reflektor |
| Seri 5xxx (misalnya 5005, 5052) | Baik; 5005 kualitas anodizing banyak dipakai untuk panel arsitektur |
| Seri 6xxx (6063, 6061) | Paling umum. 6063 adalah paduan profil kusen dengan hasil anodizing sangat baik; 6061 baik untuk komponen mesin dan hard anodizing |
| Seri 7xxx (misalnya 7075) | Bisa dianodisasi, termasuk hard anodizing, tetapi warnanya sedikit kekuningan atau kurang bening |
| Seri 2xxx (misalnya 2024) | Paling sulit; lapisan lebih tipis dan lunak karena tembaga, sering disegel dikromat untuk ketahanan korosi |
| Aluminium cor pasir dan cetakan permanen (misalnya A356) | Bisa, tetapi warnanya abu-abu kusam dan kurang seragam karena silikon sekitar 7% |
| Aluminium die casting (misalnya ADC12, A380) | Hasil buruk: abu-abu gelap belang, berbintik dari porositas, dan lapisan tipis; biasanya lebih baik dicat atau di-powder coating |
Bisakah aluminium cor dianodisasi?
Bisa, tetapi hasilnya tidak secantik aluminium tempa. Masalahnya ada pada tiga hal:
- Silikon. Paduan cor mengandung banyak silikon (A356 sekitar 7%, ADC12 sekitar 10–12%). Partikel silikon tidak ikut teroksidasi menjadi oksida bening, sehingga permukaan menjadi abu-abu gelap dan tidak rata.
- Porositas. Pori gas dan pori susut di permukaan menahan larutan asam, yang kemudian merembes keluar dan meninggalkan noda. Penyebab porositas dibahas di artikel pengecoran aluminium.
- Tembaga. Paduan die casting seperti ADC12 dan A380 mengandung tembaga yang membuat lapisan lebih tipis dan lunak.
Kalau komponen cor harus dianodisasi, pilih paduan bersilikon rendah atau bebas tembaga, pakai proses cor yang menekan porositas, dan bicarakan dengan pemasok anodizing sejak awal. Untuk tampilan dekoratif, komponen die casting umumnya lebih cocok dicat, di-powder coating, atau dilapisi lapisan konversi.
Anodizing pada Logam Lain
Anodizing paling banyak dipakai untuk aluminium, tetapi prinsip yang sama bisa diterapkan pada beberapa logam lain yang oksidanya stabil:
- Titanium. Anodizing titanium membentuk lapisan oksida yang sangat tipis dan bening. Warnanya (emas, ungu, biru, hijau) muncul dari interferensi cahaya, bukan dari pewarna, dan ditentukan oleh tegangan listrik yang dipakai. Banyak dipakai untuk implan medis (sebagai kode warna), perhiasan, dan komponen sepeda. Cara kerja warna, tabel tegangan, dan prosesnya dibahas lengkap di panduan kami tentang anodizing titanium.
- Magnesium. Dianodisasi untuk ketahanan korosi dan sebagai dasar cat, karena magnesium sangat reaktif.
- Niobium, tantalum, seng, dan zirkonium juga bisa dianodisasi untuk keperluan khusus, misalnya kapasitor elektrolit (tantalum dan niobium).
Bagaimana dengan baja? Baja tidak bisa dianodisasi seperti aluminium. Oksida besi yang terbentuk tidak padat dan tidak melekat kuat, jadi tidak melindungi. Produk yang dijual sebagai “baja anodize” biasanya sebenarnya baja yang diberi lapisan oksida hitam (black oxide), baja tahan karat yang diwarnai secara elektrokimia, atau baja berlapis aluminium. Untuk melindungi baja dari korosi, cara yang setara adalah galvanis; perbandingannya ada di artikel hot dip galvanis.
Anodizing vs Powder Coating dan Lapisan Lain
| Sifat | Anodizing (Type II) | Hard anodizing (Type III) | Powder coating | Cat cair | Lapisan konversi kimia |
|---|---|---|---|---|---|
| Cara terbentuk | Aluminium diubah menjadi oksida | Sama, lapisan lebih tebal dan padat | Serbuk polimer dilelehkan di atas permukaan | Cat disemprot di atas permukaan | Reaksi kimia tipis di permukaan |
| Tebal umum | 5–25 µm | 25–100 µm | sekitar 60–120 µm | sekitar 25–75 µm | di bawah 1 µm |
| Bisa mengelupas | Tidak | Tidak | Bisa, bila persiapan buruk | Bisa | Tidak (sangat tipis) |
| Tahan gores dan aus | Baik | Sangat baik | Sedang | Rendah sampai sedang | Rendah |
| Pilihan warna | Banyak, tetapi warna luar ruangan terbatas | Gelap saja | Hampir tak terbatas, termasuk tekstur | Hampir tak terbatas | Bening atau kekuningan |
| Tampilan logam | Ya, kilau logam tetap terlihat | Kusam gelap | Tertutup cat | Tertutup cat | Ya |
| Menghantar listrik | Tidak (isolator) | Tidak | Tidak | Tidak | Ya, sebagian |
| Perbaikan setempat | Sulit; harus dikupas dan diulang | Sulit | Bisa dicat ulang | Mudah | Ada pena perbaikan |
| Tahan bahan alkali | Rendah | Rendah | Baik | Sedang | Rendah |
Kapan memilih yang mana:
- Pilih anodizing kalau ingin tampilan logam, permukaan keras, tahan gores, dan tidak bisa mengelupas, misalnya untuk kusen, gagang pintu, bodi perangkat elektronik, atau komponen mesin.
- Pilih hard anodizing untuk permukaan yang bergesekan dan aus.
- Pilih powder coating kalau butuh warna tertentu yang tahan matahari, tekstur, atau lapisan tebal pada aluminium cor dan die casting yang hasil anodizingnya jelek. Powder coating juga lebih mudah diperbaiki.
- Pilih lapisan konversi kimia sebagai dasar cat atau bila permukaan harus tetap menghantarkan listrik, misalnya untuk sambungan grounding.
Pilihan perlindungan korosi secara umum, termasuk untuk logam selain aluminium, dibahas di artikel cara mencegah korosi pada logam.
Kelebihan dan Kekurangan Anodizing
Kelebihan:
- Lapisan menyatu dengan logam, jadi tidak mengelupas, menggelembung, atau retak seperti cat.
- Keras dan tahan gores. Hard anodizing termasuk permukaan paling tahan aus yang bisa dibuat pada aluminium.
- Meningkatkan ketahanan korosi, terutama bila disegel dengan baik.
- Mempertahankan kilau logam, dan bisa diwarnai.
- Tidak menambah lapisan organik, sehingga aman untuk suhu cukup tinggi dan tidak mengeluarkan uap seperti cat.
- Aluminium yang dianodisasi tetap bisa didaur ulang.
- Menjadi dasar yang baik untuk lem dan cat bila tidak disegel.
Kekurangan:
- Hanya untuk aluminium dan beberapa logam tertentu. Tidak bisa untuk baja.
- Hasilnya bergantung pada paduan. Aluminium cor, die casting, dan paduan bertembaga hasilnya kusam dan tidak seragam.
- Warna tidak selalu sama antar-lot atau antar-paduan.
- Sebagian warna memudar di bawah sinar matahari bila memakai pewarna organik.
- Tidak tahan bahan alkali, seperti semen basah, mortar, dan pembersih kaustik, yang melarutkan lapisan oksida.
- Lapisan getas. Bisa retak rambut bila komponen ditekuk setelah dianodisasi atau dipanaskan di atas sekitar 80 °C.
- Mengubah dimensi, terutama pada hard anodizing, sehingga lubang presisi dan ulir perlu dimasking atau dikompensasi.
- Menurunkan kekuatan lelah, terutama lapisan tebal dan keras.
- Isolator listrik. Titik kontak listrik harus dimasking atau dikupas.
- Sulit diperbaiki setempat. Goresan dalam tidak bisa ditambal; benda harus dikupas dan dianodisasi ulang, dan pengupasan ikut menghilangkan sedikit logam.
- Limbah kimia. Bak asam, kromat, dan nikel memerlukan pengolahan limbah yang baik.
Masalah Umum pada Anodizing
| Masalah | Kemungkinan penyebab | Pencegahan |
|---|---|---|
| Terbakar (burning): bintik gosong atau lapisan rusak di satu titik | Rapat arus terlalu tinggi setempat, kontak rak buruk, sirkulasi bak kurang | Kontak rak kuat, tegangan dinaikkan bertahap, bak diaduk dan didinginkan |
| Lapisan lunak atau berkapur | Bak terlalu panas, kadar aluminium terlarut di bak tinggi, waktu terlalu lama | Jaga suhu bak, ganti atau regenerasi elektrolit |
| Warna belang | Perbedaan paduan atau lot, etsa tidak rata, sisa smut, bilasan kurang | Paduan dan lot seragam, desmut sempurna |
| Warna luntur atau memudar | Sealing kurang sempurna, pewarna tidak tahan UV | Sealing yang benar, pilih pewarnaan elektrolitik untuk luar ruangan |
| Sealing smut (lapisan bubuk putih setelah sealing) | Air sealing kotor atau pH tidak tepat | Air bebas mineral, aditif anti-smut, kontrol pH |
| Bekas rak | Titik kontak rak tidak teranodisasi | Letakkan titik kontak di bagian yang tidak terlihat |
| Bintik dan noda pada benda cor | Porositas menahan asam yang lalu merembes | Paduan dan proses cor yang tepat, bilasan dan pengeringan menyeluruh |
| Lubang atau ulir terlalu sempit | Pertumbuhan lapisan tidak dikompensasi | Kompensasi ukuran saat pemesinan, masking, atau tap ulang |
| Retak rambut | Benda ditekuk atau dipanaskan setelah dianodisasi | Bentuk dan perlakuan panas sebelum anodizing |
| Bintik korosi kecil | Klorida dari air bilas atau lingkungan | Air bilas berkualitas, sealing sempurna |
Bila benda yang dianodisasi berasal dari pengecoran, urutan pekerjaan akhir seperti fettling, blasting, dan pemesinan dibahas di artikel finishing hasil pengecoran logam.
Perawatan Aluminium yang Dianodisasi
- Bersihkan dengan sabun pH netral dan air, lalu bilas dan keringkan. Hindari pembersih alkali kuat dan asam kuat, karena keduanya melarutkan lapisan oksida.
- Jangan memakai amplas atau sabut kasar. Lapisan anodizing tipis; sekali tergores sampai logam, tidak bisa pulih sendiri.
- Lindungi dari semen dan mortar basah saat pembangunan. Tutup kusen dengan plastik pelindung, dan segera bersihkan cipratan semen.
- Bersihkan rutin di daerah pantai dan industri, karena endapan garam dan polutan memicu korosi sumuran. Mekanisme korosi ini dijelaskan di artikel korosi sumuran.
- Mengecat permukaan anodizing bisa dilakukan, tetapi permukaan yang sudah disegel licin dan sulit dicengkeram cat. Permukaan perlu diamplas halus dan diberi primer yang sesuai. Jika sejak awal direncanakan dicat, lebih baik memakai anodizing tanpa sealing atau lapisan konversi.
Aplikasi Anodizing
- Arsitektur: kusen jendela dan pintu, dinding tirai (curtain wall), panel fasad, pegangan tangga.
- Elektronik dan gawai: bodi laptop, ponsel, kamera, dan heatsink.
- Peralatan rumah tangga: panci dan wajan hard anodized, perabot, lampu.
- Otomotif dan sepeda: trim, pelek, komponen suspensi, piston rem, rangka sepeda.
- Mesin dan hidrolik: silinder, piston, katup, roda gigi, rel geser, komponen pneumatik (hard anodizing).
- Dirgantara dan militer: komponen struktur (anodizing kromat atau pengganti tanpa kromat), komponen senjata (hard anodizing hitam).
- Pelat nama dan papan informasi: anodizing yang dicetak atau digrafir laser. Laser menghilangkan pewarna dari lapisan sehingga tulisan tampak putih atau perak di atas latar berwarna.
Pertanyaan yang Sering Diajukan
Apakah anodizing bisa luntur atau mengelupas? Lapisan anodizing tidak mengelupas seperti cat karena tumbuh dari logamnya sendiri. Yang bisa terjadi adalah warnanya memudar (pada pewarna organik yang terkena matahari), lapisannya terkikis oleh gesekan, atau larut oleh bahan alkali dan asam kuat.
Bisakah aluminium cor dianodisasi? Bisa, tetapi hasilnya abu-abu kusam dan kurang seragam karena kandungan silikon dan porositas. Paduan die casting seperti ADC12 memberi hasil paling buruk dan biasanya lebih baik dicat atau di-powder coating.
Bisakah aluminium yang sudah dianodisasi dicat? Bisa, setelah permukaan diamplas halus dan diberi primer yang sesuai, karena permukaan yang sudah disegel licin. Lapisan anodizing tanpa sealing justru merupakan dasar cat dan lem yang sangat baik.
Apakah baja bisa dianodisasi? Tidak seperti aluminium. Oksida besi tidak membentuk lapisan pelindung yang padat. Produk “baja anodize” biasanya sebenarnya black oxide, baja tahan karat yang diwarnai, atau baja berlapis aluminium. Untuk melindungi baja, gunakan galvanis atau cat.
Bisakah anodizing dilakukan di rumah? Anodizing skala kecil memang bisa dilakukan dengan asam sulfat encer, katoda, dan catu daya DC, tetapi asam sulfat korosif dan proses ini menghasilkan gas hidrogen yang mudah terbakar. Hasilnya juga sulit seragam tanpa kontrol suhu, rapat arus, dan sealing yang benar. Untuk komponen penting, gunakan jasa anodizing yang punya peralatan dan pengolahan limbah yang memadai.
Kesimpulan
Anodizing menumbuhkan lapisan aluminium oksida dari logam aluminium itu sendiri, sehingga hasilnya keras, tahan korosi, tidak mengelupas, dan bisa diwarnai. Type II adalah anodizing dekoratif dan pelindung yang paling umum, Type III atau hard anodizing dipakai untuk ketahanan aus, dan Type I asam kromat untuk komponen pesawat. Kualitas hasilnya ditentukan oleh paduan, persiapan permukaan, ketebalan yang sesuai dengan lingkungan, dan sealing yang benar. Kekurangannya terutama pada keterbatasan logam dan paduan, warna yang bisa berbeda antar-lot, ketidaktahanan terhadap alkali, dan sulitnya perbaikan setempat.
Baca Juga
- Korosi Aluminium: Penyebab, Jenis, dan Cara Mencegahnya
- Aluminium Alloy (Paduan Aluminium): Jenis, Seri, dan Kegunaannya
- Pengecoran Aluminium: Proses, Metode, Paduan, dan Cacat yang Sering Terjadi
- Hot Dip Galvanis: Pengertian, Proses, Ketebalan Lapisan, dan Bedanya dengan Galvalum
- Cara Mencegah Korosi pada Logam

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.