Part yang baru keluar dari cetakan — baik lewat sand casting, die casting, maupun investment casting — belum siap langsung digunakan. Masih ada sisa gating, riser, flash, dan permukaan kasar yang harus dibersihkan lewat serangkaian proses finishing sebelum part benar-benar siap dikirim ke pelanggan atau dirakit menjadi produk akhir.
Fettling: Membersihkan Sisa Cetakan
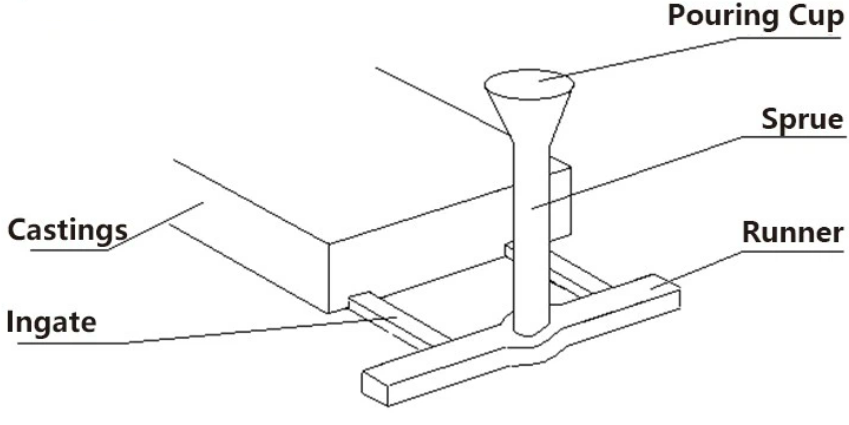
Fettling adalah tahap pertama dan paling mendasar dalam finishing hasil pengecoran — proses menghilangkan sisa material yang menempel pada part hasil cor, seperti gating, riser, flash (kelebihan logam di garis pemisah cetakan), dan sisa inti pasir yang masih menempel di rongga internal part.
Metode fettling umum:
- Pemotongan manual/mekanis — menggunakan gergaji, gerinda potong, atau alat pemotong plasma untuk memisahkan gating dan riser dari part utama
- Chipping — menghilangkan flash tipis menggunakan pahat pneumatik
- Grinding — menghaluskan bekas potongan gating/riser agar rata dengan permukaan part
Proses ini sangat bergantung pada desain gating dan riser system sejak awal — desain yang baik akan meminimalkan area yang perlu di-fettling, mengurangi waktu dan biaya finishing secara signifikan.
Shot Blasting: Membersihkan Permukaan Secara Menyeluruh
Shot blasting menembakkan partikel abrasif berkecepatan tinggi (biasanya berupa bola baja kecil/steel shot, atau pasir khusus) ke permukaan part menggunakan mesin sentrifugal atau tekanan udara, untuk membersihkan sisa pasir cetakan yang menempel, kerak oksida, dan menghasilkan permukaan yang lebih halus dan seragam.
Manfaat shot blasting:
- Membersihkan sisa pasir cetakan yang menempel di permukaan dan rongga internal part, terutama untuk hasil sand casting
- Menghasilkan tekstur permukaan seragam yang meningkatkan tampilan estetika dan mempersiapkan permukaan untuk proses coating/painting selanjutnya
- Memberikan efek shot peening ringan yang bisa sedikit meningkatkan ketahanan fatigue permukaan lewat tegangan sisa kompresif
- Membantu inspeksi visual awal untuk mendeteksi cacat permukaan seperti retak halus yang mungkin tertutup sisa pasir sebelumnya.Cara kerja, jenis mesin, dan pilihan medianya dibahas di artikel shot blasting.
Machining: Mencapai Toleransi Dimensi Presisi
Hasil pengecoran, sebaik apapun kualitas cetakannya, umumnya tetap memiliki toleransi dimensi yang lebih longgar dibanding kebutuhan akhir part — terutama untuk permukaan fungsional seperti lubang baut, permukaan bantalan, atau area sambungan presisi. Di sinilah proses machining (pemesinan) berperan.
Operasi machining umum pada hasil pengecoran:
- Turning (bubut) — untuk permukaan silinder presisi seperti pada hasil centrifugal casting
- Milling (frais) — untuk permukaan datar dan kontur presisi
- Drilling dan boring — untuk lubang baut dan lubang presisi lainnya
- Grinding presisi — untuk permukaan yang membutuhkan toleransi sangat ketat dan kehalusan permukaan tinggi
Pemilihan allowance material untuk machining (berapa banyak kelebihan material yang sengaja disisakan untuk dipesin) harus direncanakan sejak tahap desain cetakan — allowance terlalu tipis berisiko part cacat setelah dipesin karena permukaan cor yang tidak rata terlalu dalam, sementara allowance terlalu tebal memboroskan material dan waktu pemesinan.
Proses Finishing Tambahan Sesuai Kebutuhan Aplikasi
Heat treatment. Untuk part yang membutuhkan sifat mekanis spesifik, proses heat treatment seperti annealing atau normalizing sering dilakukan setelah fettling namun sebelum machining presisi final, untuk menghilangkan tegangan sisa dari proses solidifikasi.
Surface coating. Galvanisasi, powder coating, atau cat pelindung diterapkan untuk part yang membutuhkan perlindungan tambahan terhadap korosi, terutama untuk aplikasi luar ruangan.
Inspeksi kualitas akhir. Sebelum part dinyatakan siap kirim, inspeksi dimensi dan visual final dilakukan, terkadang dikombinasikan dengan metode uji tanpa rusak untuk part kritis yang membutuhkan jaminan bebas cacat internal.
Mengapa Perencanaan Finishing Sejak Desain Awal Itu Penting
Kesalahan umum dalam industri pengecoran adalah memperlakukan finishing sebagai “urusan nanti” setelah part selesai dicor. Padahal, keputusan desain sejak awal — lokasi gating, allowance machining, orientasi part dalam cetakan — sangat memengaruhi seberapa banyak dan seberapa sulit proses finishing yang dibutuhkan. Perencanaan yang baik sejak tahap desain bisa memangkas biaya finishing secara signifikan, sekaligus mengurangi risiko cacat yang baru terdeteksi di tahap akhir produksi setelah investasi waktu dan material sudah terlanjur dikeluarkan.
Baca Juga
- Mengenal Dasar-Dasar Pengecoran Logam: Proses, Jenis, dan Aplikasinya
- Desain Gating dan Riser System dalam Pengecoran Logam
- Metode Uji Tanpa Rusak (NDT) untuk Deteksi Cacat pada Hasil Pengecoran Logam
- Mengenal Heat Treatment: Proses, Jenis, dan Pengaruhnya terhadap Sifat Logam
- Shot Blasting: Pengertian, Cara Kerja, Jenis Mesin, dan Media Abrasif