Dua part hasil cor dengan cetakan dan material yang sama tetap bisa memiliki variasi dimensi antar unit, karena penyusutan logam saat membeku tidak pernah benar-benar seragam sempurna. Memahami toleransi dimensi pengecoran, termasuk standar internasional yang mengaturnya, penting agar desainer dan foundry punya bahasa yang sama saat menentukan berapa presisi yang realistis dicapai — dan berapa presisi yang justru menambah biaya tanpa manfaat nyata.
Mengapa Toleransi pada Pengecoran Berbeda dari Pemesinan
Pada proses pemesinan, toleransi ditentukan oleh presisi mesin dan alat potong, yang relatif konsisten antar part. Pada pengecoran, dimensi akhir dipengaruhi banyak variabel yang sulit dikendalikan sepenuhnya: penyusutan solidifikasi, distorsi akibat tegangan termal, keausan cetakan seiring pemakaian berulang, dan variasi kecil pada setiap siklus penuangan. Karena itu toleransi pengecoran secara inheren lebih longgar dibanding hasil pemesinan, dan bagian yang butuh presisi tinggi biasanya tetap memerlukan proses finishing dan machining lanjutan.
Standar ISO 8062: Kerangka Acuan Internasional
ISO 8062 adalah standar yang mendefinisikan toleransi dimensi umum untuk hasil pengecoran, memberikan kerangka acuan yang dipakai luas di industri agar spesifikasi pada gambar teknik tidak ambigu.
Grade Toleransi Cor (CT). Standar ini mendefinisikan serangkaian grade, dari yang paling ketat hingga paling longgar, mirip prinsip grade IT (International Tolerance) pada pemesinan. Semakin kecil angka grade, semakin ketat toleransinya, dan semakin mahal biasanya biaya produksinya.
Faktor yang menentukan grade yang dicapai:
- Metode pengecoran. Die casting dan investment casting umumnya mampu mencapai grade lebih ketat dibanding sand casting konvensional, karena cetakan lebih stabil dan proses lebih terkontrol.
- Jenis logam. Logam dengan penyusutan solidifikasi lebih rendah dan lebih stabil secara termal cenderung lebih mudah mencapai toleransi ketat.
- Ukuran dan geometri part. Dimensi yang lebih besar secara alami memiliki toleransi absolut lebih longgar (meski persentase penyimpangannya bisa sama), dan geometri kompleks dengan variasi ketebalan menambah kesulitan mencapai konsistensi dimensi.
- Tingkat kematangan proses foundry. Foundry dengan kontrol proses yang matang, termasuk pemakaian simulasi digital untuk memprediksi distorsi, cenderung mampu konsisten pada grade yang lebih ketat.
Machining Allowance: Melengkapi Toleransi Cor
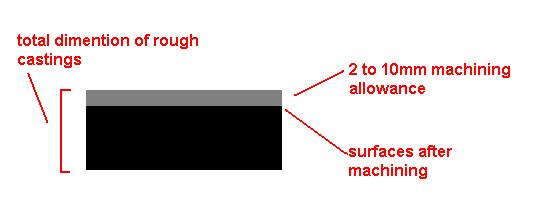
Untuk permukaan yang membutuhkan presisi lebih tinggi dari yang bisa dicapai pengecoran murni, gambar teknik biasanya menetapkan machining allowance, yaitu kelebihan material yang sengaja disisakan untuk dipesin setelah pengecoran. ISO 8062 juga memberikan panduan besaran allowance yang wajar sesuai grade dan ukuran part, membantu menghindari dua kesalahan umum: allowance terlalu tipis yang berisiko permukaan tidak rata tersisa setelah dipesin, atau allowance terlalu tebal yang memboroskan material dan waktu pemesinan.
Menentukan Toleransi yang Tepat: Bukan Sekadar “Seketat Mungkin”
Kesalahan umum dalam desain adalah menetapkan toleransi seketat mungkin “untuk aman”, tanpa mempertimbangkan bahwa toleransi lebih ketat dari yang benar-benar dibutuhkan menambah biaya produksi secara signifikan — baik lewat cetakan yang lebih presisi, kontrol proses lebih ketat, tingkat penolakan part (reject rate) yang lebih tinggi, atau kebutuhan machining tambahan yang sebenarnya bisa dihindari.
Pendekatan yang lebih tepat:
- Identifikasi permukaan dan dimensi mana yang benar-benar fungsional kritis (misalnya lubang baut, permukaan sambungan, area bantalan)
- Terapkan toleransi standar ISO 8062 yang lebih longgar untuk dimensi non-kritis
- Sisihkan machining allowance hanya pada permukaan yang benar-benar butuh presisi tinggi
- Diskusikan dengan foundry sejak tahap desain — prinsip yang sama seperti dibahas dalam design for castability — untuk memastikan toleransi yang diminta realistis dicapai dengan metode dan material yang dipilih
Dampak Toleransi terhadap Biaya dan Kualitas
Toleransi yang ditetapkan secara realistis, bukan sekadar ketat tanpa dasar, berdampak langsung pada:
Tingkat penolakan produksi. Toleransi yang tidak realistis terhadap kemampuan proses menghasilkan reject rate tinggi, membebani biaya produksi keseluruhan.
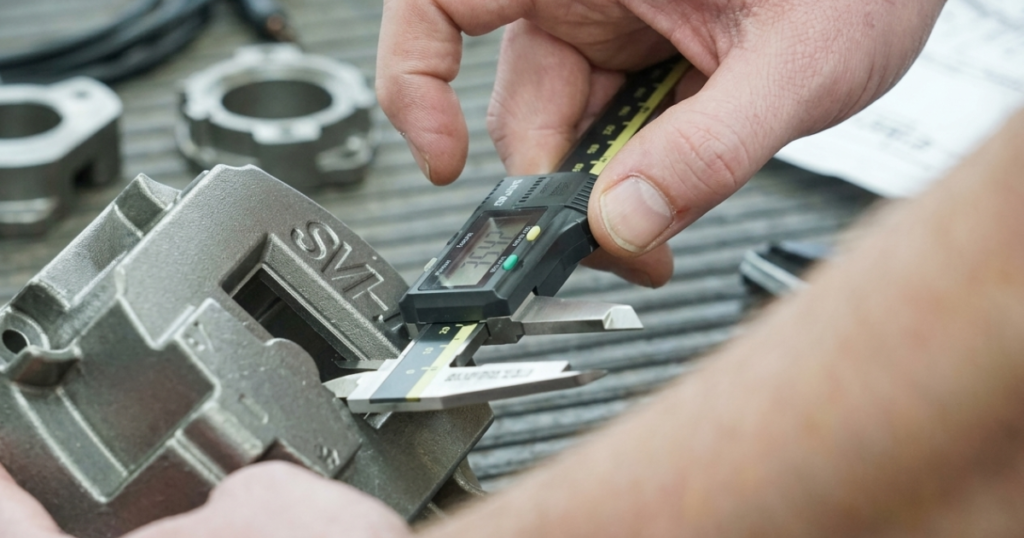
Kebutuhan inspeksi. Part dengan toleransi ketat pada banyak dimensi membutuhkan inspeksi dimensi lebih menyeluruh, menambah waktu dan biaya quality control.
Kecepatan produksi. Toleransi longgar pada dimensi non-kritis memungkinkan proses berjalan lebih cepat tanpa risiko penolakan berlebihan akibat variasi kecil yang sebenarnya tidak memengaruhi fungsi part.
Mengapa Bahasa Bersama Ini Penting
Memahami dan memakai standar toleransi seperti ISO 8062 menciptakan bahasa bersama antara desainer produk dan foundry, mengurangi kesalahpahaman yang sering berujung pada part ditolak karena toleransi yang sebenarnya tidak pernah dibahas secara eksplisit sejak awal. Bagi engineer yang merancang komponen cor, mencantumkan grade toleransi secara eksplisit pada gambar teknik — bukan sekadar mengandalkan asumsi “toleransi standar foundry” — adalah langkah sederhana yang mencegah kesalahpahaman mahal di kemudian hari.