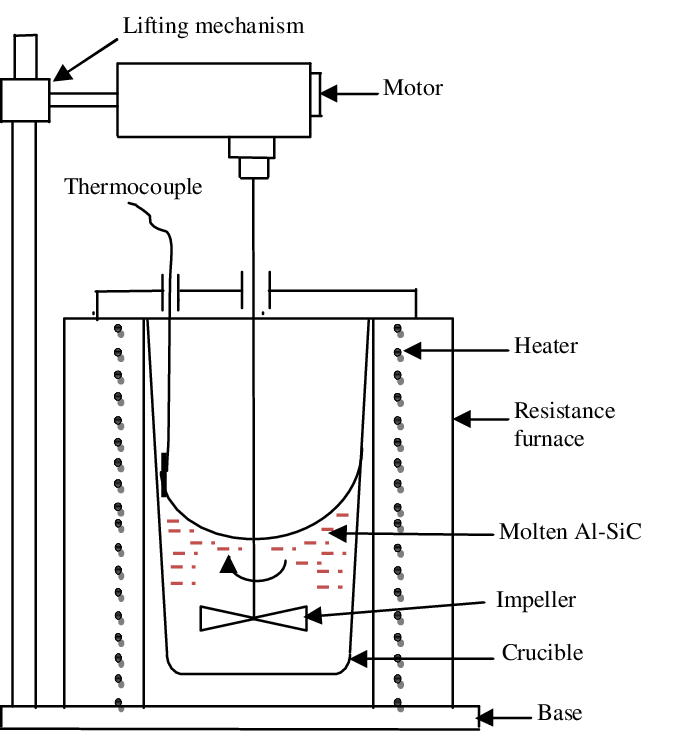
Stir casting adalah metode pembuatan komposit matriks logam dengan cara mengaduk partikel penguat ke dalam logam cair, lalu menuangkan campuran itu ke cetakan. Pengaduk mekanis membentuk pusaran (vorteks) yang menarik partikel masuk dan menyebarkannya di dalam cairan.
Metode ini adalah jalur fasa cair yang paling sederhana dan paling murah untuk membuat material komposit logam atau metal matrix composite (MMC). Karena itu proses stir casting paling sering dipakai di laboratorium kampus dan di produksi komposit aluminium berbiaya rendah.
Bahan yang Dipakai
Matriks. Yang paling umum adalah paduan aluminium, terutama paduan cor aluminium-silikon seperti A356 dan paduan tempa seperti 6061. Magnesium dan paduan tembaga juga dipakai, tetapi lebih jarang.
Penguat. Berupa partikel keramik, umumnya berukuran beberapa sampai beberapa puluh mikrometer:
- silikon karbida (SiC), yang paling banyak dipakai,
- alumina (Al₂O₃),
- boron karbida (B₄C),
- grafit, untuk sifat pelumasan,
- abu terbang (fly ash) dan abu sekam padi, penguat murah yang banyak diteliti di Indonesia dan India.
Tahapan Proses Stir Casting
1. Melebur matriks. Aluminium dilebur di tungku krusibel dan ditahan di atas suhu cairnya, umumnya sekitar 700 sampai 800°C.
2. Membersihkan cairan. Gas hidrogen dikeluarkan (degassing) dan terak diangkat.
3. Memanaskan partikel penguat. Partikel dipanaskan sampai beberapa ratus derajat untuk membuang uap air dan gas yang menempel. Partikel yang dingin dan lembap akan ditolak cairan dan menggumpal.
4. Mengaduk. Pengaduk diturunkan ke dalam cairan dan diputar sampai terbentuk pusaran. Kecepatan yang banyak dilaporkan dalam penelitian berkisar 300 sampai 600 putaran per menit.
5. Memasukkan partikel. Partikel ditaburkan sedikit demi sedikit ke tepi pusaran. Menuang sekaligus hampir pasti menghasilkan gumpalan.
6. Melanjutkan pengadukan. Pengadukan diteruskan beberapa menit, umumnya 5 sampai 15 menit, agar sebaran merata.
7. Menuang. Campuran segera dituang ke cetakan yang sudah dipanaskan. Menunda penuangan memberi waktu partikel untuk mengendap atau mengapung.
Angka suhu, kecepatan, dan waktu di atas adalah kisaran yang umum dilaporkan. Nilai terbaik berbeda untuk tiap kombinasi matriks, partikel, dan ukuran krusibel.
Parameter yang Menentukan Hasil
| Parameter | Bila terlalu rendah | Bila terlalu tinggi |
|---|---|---|
| Kecepatan aduk | Partikel tidak terseret dan menggumpal | Udara terisap, porositas naik |
| Waktu aduk | Sebaran tidak merata | Oksidasi dan reaksi antarmuka bertambah |
| Suhu cairan | Cairan kental, sulit diaduk dan dituang | Partikel bereaksi dengan matriks, gas larut naik |
| Suhu pemanasan partikel | Partikel ditolak cairan | Partikel teroksidasi berlebihan |
| Kadar penguat | Peningkatan sifat kecil | Cairan terlalu kental, penggumpalan |
Bentuk dan posisi sudu pengaduk juga berpengaruh. Sudu miring yang ditempatkan sekitar sepertiga tinggi cairan dari dasar krusibel sering dipakai agar partikel di dasar ikut terangkat.
Masalah Utama dan Cara Mengatasinya
1. Keterbasahan yang buruk
Aluminium cair tidak mudah membasahi partikel keramik. Partikel cenderung ditolak dan mengapung bersama terak. Cara yang umum dipakai:
- menambahkan magnesium sekitar 1% untuk menurunkan tegangan permukaan cairan,
- memanaskan partikel sebelum dimasukkan,
- mengoksidasi permukaan SiC agar terbentuk lapisan silika tipis,
- melapisi partikel dengan logam seperti nikel atau tembaga.
2. Penggumpalan partikel
Partikel halus saling menempel dan membentuk klaster, yang menjadi titik lemah di dalam coran. Makin kecil partikelnya, makin berat masalah ini. Pencegahannya adalah pengumpanan bertahap, pengadukan dua tahap, atau bantuan getaran ultrasonik.
3. Pengendapan
Massa jenis SiC sekitar 3,2 g/cm³, sedangkan aluminium cair sekitar 2,4 g/cm³, sehingga partikel turun ke dasar bila cairan didiamkan. Jeda antara akhir pengadukan dan penuangan harus sesingkat mungkin.
4. Porositas
Pusaran mengisap udara dan gas ke dalam cairan. Porositas ditekan dengan kecepatan aduk yang tidak berlebihan, atmosfer gas pelindung, dan tekanan saat pembekuan seperti pada squeeze casting. Cara terbentuknya porositas gas pada coran biasa dibahas di studi kasus cacat porositas dan hot tearing.
5. Reaksi antarmuka
Pada suhu tinggi dan waktu kontak lama, SiC bereaksi dengan aluminium membentuk aluminium karbida (Al₄C₃) yang getas dan rusak oleh udara lembap. Kadar silikon yang cukup pada matriks dan suhu cairan yang terkendali menekan reaksi ini.
Varian Stir Casting
- Compocasting: partikel diaduk saat logam dalam keadaan setengah padat. Cairan yang kental menahan partikel sehingga sebaran lebih baik. Keadaan setengah padat dijelaskan di artikel pengecoran semi-solid.
- Pengadukan dua tahap: campuran didinginkan ke keadaan setengah padat, diaduk, dipanaskan lagi, lalu diaduk ulang sebelum dituang.
- Tuang bawah (bottom pouring): krusibel dibuka dari dasar sehingga campuran langsung jatuh ke cetakan tanpa jeda. Banyak tungku stir casting laboratorium dibuat seperti ini.
- Stir casting berbantuan ultrasonik: getaran memecah gumpalan, terutama untuk partikel berukuran nano.
- Stir casting dilanjutkan squeeze casting: tekanan saat membeku menutup pori.
Kelebihan dan Kekurangan
Kelebihan
- Peralatan sederhana dan murah.
- Bisa memakai tungku dan cetakan pengecoran biasa.
- Mudah diperbesar skalanya dan cocok untuk bentuk coran yang rumit.
Kekurangan
- Sebaran partikel sulit dibuat benar-benar merata.
- Kadar penguat terbatas, dalam praktik sekitar 20 sampai 30% volume.
- Porositas lebih tinggi daripada metode metalurgi serbuk.
- Partikel berukuran nano sulit disebarkan tanpa alat bantu.
Contoh Penerapan
Komposit aluminium-SiC hasil stir casting dipakai atau dikembangkan untuk cakram rem, piston, pelapis silinder, dan komponen lain yang membutuhkan kekakuan serta ketahanan aus tinggi dengan bobot ringan. Untuk komponen dengan tuntutan mutu paling tinggi, industri lebih sering memilih metalurgi serbuk atau infiltrasi.
Pertanyaan yang Sering Diajukan
Apa beda stir casting dan pengecoran biasa? Tahap penuangannya sama. Bedanya ada sebelum penuangan: pada stir casting, partikel penguat diaduk ke dalam logam cair sehingga hasilnya komposit, bukan paduan biasa.
Mengapa magnesium ditambahkan pada stir casting? Magnesium menurunkan tegangan permukaan aluminium cair dan bereaksi dengan lapisan oksida, sehingga partikel keramik lebih mudah dibasahi dan masuk ke cairan.
Apakah komposit hasil stir casting bisa dimesin? Bisa, tetapi partikel keramik yang keras cepat mengauskan pahat. Biasanya dipakai pahat intan polikristalin (PCD).
Apa beda stir casting dan friction stir processing? Keduanya tidak berhubungan. Stir casting mengaduk partikel ke dalam logam cair. Friction stir processing memakai pahat berputar untuk mengaduk partikel ke permukaan logam padat.
Kesimpulan
Stir casting menjadi pintu masuk termurah ke komposit matriks logam karena hanya menambahkan satu langkah pengadukan ke proses pengecoran biasa. Mutu hasilnya bergantung pada pengendalian keterbasahan, penggumpalan, pengendapan, dan porositas, yang semuanya ditentukan oleh persiapan partikel serta suhu, kecepatan, dan waktu pengadukan.
Baca Juga
- Material Komposit Logam (Metal Matrix Composite): Aplikasi dan Tantangan Produksinya
- Teknologi Pengecoran Semi-Solid: Thixocasting dan Rheocasting
- Material Nanostruktur dalam Metalurgi: Aplikasi dan Potensinya
- Studi Kasus Cacat Pengecoran: Porositas dan Hot Tearing
- Pemilihan Material untuk Pengecoran Logam: Besi Cor, Baja Cor, dan Paduan Aluminium