Banyak cacat pengecoran yang selama ini kita bahas — mulai dari porositas, hot tearing, hingga cold shut dan misrun — sebenarnya bisa dicegah sejak jauh sebelum part sampai ke lantai produksi, yaitu pada tahap desain. Design for castability (DFC) adalah pendekatan sistematis merancang geometri part agar mudah dicor dengan cacat minimal, dan menjadi salah satu keterampilan paling bernilai bagi engineer yang bekerja sama dengan foundry.
Mengapa Desain Sejak Awal Lebih Efektif dari Perbaikan Belakangan
Prinsip dasar dalam manufaktur berlaku juga di sini: mengubah desain part di atas kertas jauh lebih murah dibanding mengubahnya setelah cetakan produksi sudah dibuat, apalagi setelah part sudah diproduksi dan gagal quality control. Sayangnya, banyak engineer desain produk tidak terbiasa berpikir dari perspektif proses pengecoran, menghasilkan desain yang secara fungsional sempurna namun sulit dan mahal diproduksi lewat pengecoran.
Ketebalan Dinding: Prinsip Paling Fundamental
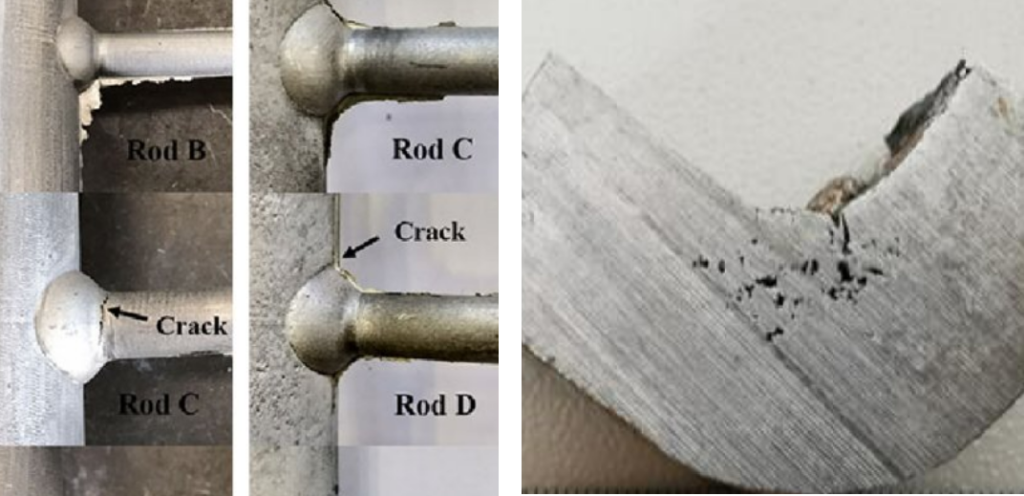
Ketebalan dinding seragam adalah aturan emas. Transisi mendadak dari dinding tebal ke tipis menciptakan berbagai masalah sekaligus: risiko misrun pada bagian tipis, risiko porositas penyusutan pada bagian tebal yang membeku lebih lambat, dan potensi hot tearing akibat tegangan termal tidak merata selama pendinginan.
Transisi bertahap ketika ketebalan berbeda tidak terhindarkan. Jika desain fungsional memang membutuhkan variasi ketebalan, transisi harus dibuat bertahap (gradual taper) alih-alih perubahan mendadak, memberikan waktu bagi logam cair mengalir dan membeku lebih merata.
Ketebalan minimum sesuai material dan metode. Setiap kombinasi material dan metode pengecoran memiliki batas ketebalan dinding minimum yang bisa diisi dengan andal — paduan aluminium silikon dengan fluiditas tinggi bisa mencapai dinding lebih tipis dibanding baja cor, misalnya.
Fillet dan Radius: Menghindari Konsentrasi Tegangan
Sudut tajam (sharp corner) pada desain part menciptakan dua masalah sekaligus dalam pengecoran: konsentrasi tegangan yang meningkatkan risiko retak selama pendinginan, dan kesulitan logam cair mengalir mengisi sudut tajam tersebut dengan sempurna.
Solusi standar: menambahkan fillet (radius pada sudut dalam) dan round (radius pada sudut luar) di setiap pertemuan dua permukaan. Selain mengurangi risiko cacat, fillet juga menghasilkan aliran logam cair yang lebih lancar selama proses pengisian cetakan.
Draft Angle: Memudahkan Pelepasan Part dari Cetakan
Untuk metode pengecoran yang menggunakan cetakan permanen atau semi-permanen seperti die casting, permukaan vertikal part perlu memiliki sedikit kemiringan (draft angle) agar part bisa dilepas dari cetakan tanpa merusak permukaan atau cetakan itu sendiri.
Aturan umum: semakin dalam rongga cetakan, semakin besar draft angle yang dibutuhkan. Mengabaikan draft angle memaksa penggunaan gaya berlebih saat pelepasan part, berisiko merusak detail permukaan halus atau bahkan cetakan logam yang mahal.
Menghindari Undercut yang Rumit
Undercut — bagian geometri yang “mengunci” part di dalam cetakan sehingga tidak bisa dilepas secara lurus — menciptakan kompleksitas signifikan dalam desain cetakan, sering membutuhkan cetakan dengan mekanisme slide tambahan atau inti pasir terpisah untuk metode seperti sand casting.
Pertimbangan desain: jika undercut memang tidak terhindarkan secara fungsional, mengevaluasi apakah metode seperti lost foam casting (yang tidak memerlukan pelepasan cetakan konvensional) lebih sesuai dibanding memaksakan desain undercut pada metode yang membutuhkan pelepasan cetakan langsung.
Orientasi Part dalam Cetakan: Pertimbangan yang Sering Terlupakan
Orientasi part saat dicetak — bagian mana yang menghadap ke atas, bawah, atau samping — memengaruhi banyak aspek kualitas hasil akhir:
Penempatan permukaan kritis. Permukaan yang membutuhkan kualitas tertinggi (bebas cacat, permukaan halus) idealnya ditempatkan pada posisi yang paling menguntungkan selama solidifikasi — biasanya bukan di bagian paling atas cetakan yang rentan menampung gas dan pengotor yang mengapung ke permukaan.
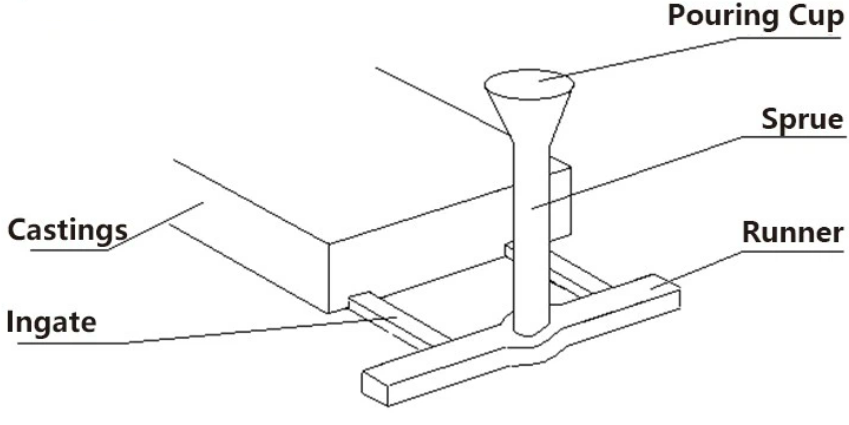
Memudahkan desain sistem riser. Orientasi part yang tepat memudahkan penempatan riser pada bagian tertebal yang membeku paling akhir, memastikan feeding logam cair yang memadai selama solidifikasi tanpa perlu desain riser yang rumit berlebihan.
Kolaborasi Sejak Awal antara Desainer Produk dan Foundry
Prinsip desain untuk castability paling efektif diterapkan lewat kolaborasi erat antara tim desain produk dan tim engineering foundry sejak tahap awal pengembangan produk — bukan hanya sekadar mengirim gambar desain final dan berharap foundry bisa “menemukan cara” memproduksinya. Diskusi awal memungkinkan penyesuaian desain kecil yang secara signifikan mengurangi risiko cacat produksi, mempercepat waktu pengembangan, dan pada akhirnya menurunkan biaya produksi keseluruhan — jauh lebih efisien dibanding menemukan masalah setelah cetakan produksi sudah selesai dibuat.
Baca Juga
- Cacat Cold Shut dan Misrun pada Hasil Pengecoran: Penyebab dan Pencegahan
- Studi Kasus Cacat Pengecoran Logam: Porositas dan Hot Tearing di Industri Manufaktur
- Desain Gating dan Riser System dalam Pengecoran Logam
- simulasiSimulasi Digital dalam Proses Pengecoran: Menghindari Cacat Sebelum Produksi Fisik