Fluiditas logam cair adalah kemampuan logam cair untuk mengalir dan mengisi rongga cetakan sebelum membeku. Dalam pengecoran, istilah ini tidak sama dengan kebalikan kekentalan seperti di ilmu fisika. Fluiditas pengecoran adalah ukuran praktis: seberapa jauh logam bisa berjalan di dalam saluran sebelum pembekuan menghentikannya.
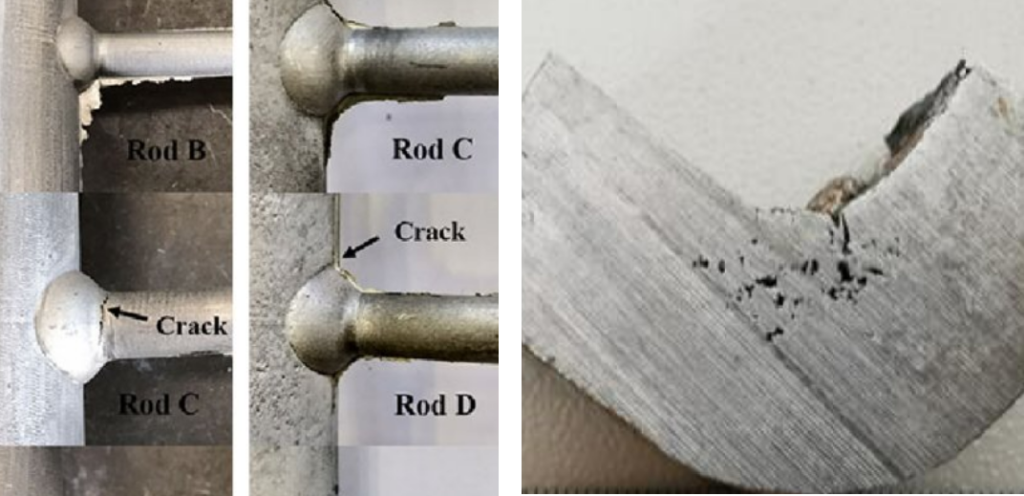
Fluiditas yang kurang adalah penyebab langsung dua cacat yang paling sering ditemui pada coran berdinding tipis, yaitu cold shut dan misrun.
Mengapa Fluiditas Penting
- Menentukan tebal dinding minimum. Makin baik fluiditas, makin tipis dinding yang bisa dicor.
- Menentukan ketajaman detail. Huruf timbul, sirip tipis, dan sudut tajam hanya terisi bila logam masih cair saat sampai di sana.
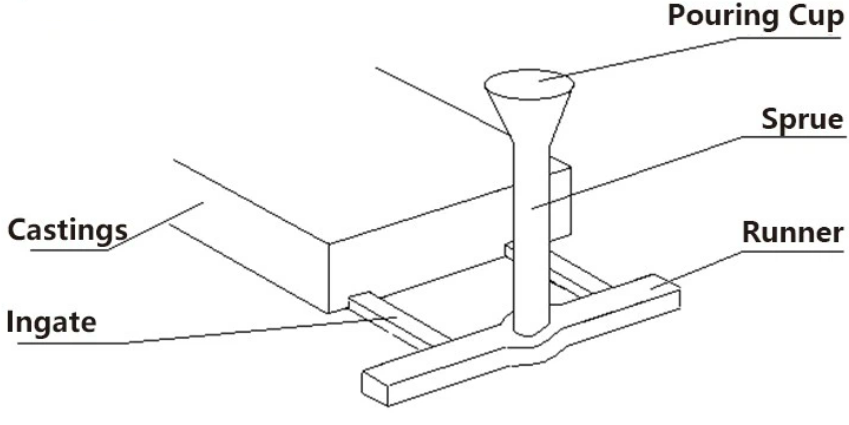
- Memengaruhi desain saluran. Logam dengan fluiditas rendah butuh saluran lebih besar, lebih pendek, dan lebih banyak saluran masuk.
Faktor yang Memengaruhi Fluiditas
1. Suhu tuang dan superheat
Superheat adalah selisih antara suhu tuang dan suhu awal pembekuan (suhu liquidus). Makin besar superheat, makin lama logam bertahan cair, sehingga makin jauh alirannya. Ini faktor yang paling mudah diatur di lantai produksi.
2. Komposisi dan cara membeku
- Logam murni dan paduan eutektik membeku pada satu suhu dengan permukaan beku yang rata, sehingga saluran tetap terbuka lebih lama. Fluiditasnya tinggi.
- Paduan dengan rentang beku lebar membentuk kristal yang melayang di dalam aliran. Aliran menjadi seperti bubur dan cepat berhenti. Fluiditasnya rendah.
Contohnya, paduan aluminium-silikon paling mudah mengalir di sekitar komposisi eutektiknya, yaitu sekitar 12% silikon. Pada besi cor, fluiditas naik seiring karbon ekuivalen, dan fosfor juga menaikkannya.
3. Kebersihan logam cair
Lapisan oksida dan inklusi menghambat aliran. Aluminium dan paduan tembaga yang mengandung aluminium membentuk selaput oksida yang kuat di permukaan depan aliran, sehingga dua aliran yang bertemu sulit menyatu.
4. Sifat cetakan
- Bahan cetakan: cetakan logam menyerap panas jauh lebih cepat daripada cetakan pasir, sehingga logam lebih cepat berhenti.
- Suhu cetakan: cetakan yang dipanaskan memperpanjang jarak alir.
- Pelapis cetakan (coating): pelapis yang bersifat isolator memperlambat kehilangan panas.
- Kelembapan dan ventilasi: gas yang terjebak di rongga memberi tekanan balik yang menahan aliran.
5. Cara menuang dan desain saluran
Tinggi tuang yang lebih besar memberi tekanan lebih besar. Penuangan yang cepat dan tidak terputus menjaga logam tetap panas sampai ke ujung rongga. Saluran yang panjang, sempit, dan berbelok-belok menghabiskan panas sebelum logam sampai di tujuan. Prinsip perancangannya dibahas di artikel desain gating dan riser system.
Cara Menguji Fluiditas
Uji spiral. Ini cara yang paling umum. Logam dituang ke cetakan pasir dengan saluran berbentuk spiral berpenampang tetap. Setelah membeku, panjang spiral yang terisi diukur. Makin panjang, makin tinggi fluiditasnya.
Uji isap vakum. Logam cair diisap ke dalam tabung sempit dengan tekanan vakum yang tetap, lalu panjang kolom logam yang membeku diukur. Cara ini lebih terkendali karena tidak dipengaruhi cara operator menuang.
Hasil kedua uji hanya bisa dibandingkan bila suhu tuang, bahan cetakan, dan cara pengujiannya sama. Angka fluiditas bukan sifat bahan yang tetap seperti massa jenis.
Perbandingan Fluiditas Beberapa Logam Cor
| Logam | Fluiditas relatif | Catatan |
|---|---|---|
| Besi cor kelabu | Tinggi | Karbon dan silikon tinggi, mendekati eutektik |
| Paduan aluminium-silikon | Tinggi | Terbaik di sekitar komposisi eutektik |
| Kuningan kuning | Baik | Suhu tuang relatif rendah |
| Besi cor nodular | Sedang sampai baik | Perlakuan magnesium menambah terak |
| Perunggu timah | Sedang | Rentang beku lebar |
| Baja cor | Rendah | Suhu tuang tinggi, cepat kehilangan panas |
Tabel ini perbandingan kualitatif untuk kondisi pengecoran yang lazim. Urutannya bisa bergeser tergantung komposisi dan superheat.
Cara Meningkatkan Fluiditas
- Naikkan suhu tuang dalam batas yang diizinkan paduan.
- Atur komposisi ke sisi yang lebih mudah mengalir bila spesifikasi mengizinkan, misalnya karbon ekuivalen pada besi cor.
- Bersihkan logam cair dengan fluks, penyaringan, dan pengangkatan terak.
- Panaskan cetakan atau pakai pelapis isolator pada cetakan logam.
- Perbaiki ventilasi cetakan agar udara dan gas mudah keluar.
- Perpendek dan perbesar saluran, atau tambah saluran masuk untuk bagian yang jauh.
- Tuang lebih cepat tanpa membuat aliran bergolak.
Dari sisi desain produk, dinding yang terlalu tipis untuk fluiditas logamnya sebaiknya dihindari sejak awal, seperti dijelaskan di artikel design for castability.
Batasnya: Suhu Tuang Tidak Bisa Dinaikkan Terus
Menaikkan suhu tuang adalah cara termudah, tetapi ada harganya:
- gas yang larut bertambah, sehingga risiko porositas naik,
- penyusutan cairan bertambah, sehingga riser harus bekerja lebih keras,
- logam lebih mudah menembus sela butir pasir dan membuat permukaan kasar,
- butir logam menjadi lebih kasar,
- pada kuningan, seng yang menguap bertambah, seperti dijelaskan di artikel pengecoran kuningan.
Karena itu suhu tuang dipilih serendah mungkin asalkan cetakan masih terisi penuh.
Pertanyaan yang Sering Diajukan
Apa beda fluiditas dan viskositas? Viskositas adalah sifat fisik cairan, yaitu hambatan terhadap aliran. Fluiditas pengecoran adalah hasil gabungan viskositas, cara membeku, kebersihan logam, dan kondisi cetakan. Dua logam dengan viskositas mirip bisa punya fluiditas yang sangat berbeda.
Mengapa baja cor lebih sulit mengisi cetakan tipis? Suhu tuangnya tinggi, sehingga selisih suhu dengan cetakan besar dan panas hilang dengan cepat. Rentang bekunya juga membuat aliran cepat mengental.
Logam apa yang fluiditasnya paling baik untuk coran tipis? Besi cor kelabu dan paduan aluminium-silikon dekat eutektik termasuk yang paling mudah mengisi dinding tipis pada cetakan pasir.
Kesimpulan
Fluiditas adalah jarak yang bisa ditempuh logam cair sebelum membeku. Nilainya ditentukan oleh suhu tuang, komposisi, kebersihan logam, cetakan, dan desain saluran. Bila coran tidak terisi penuh atau muncul garis sambungan, kelima faktor itu yang perlu diperiksa satu per satu, dimulai dari suhu tuang.
Baca Juga
- Cacat Cold Shut dan Misrun pada Hasil Pengecoran: Penyebab dan Pencegahan
- Desain Gating dan Riser System dalam Pengecoran Logam
- Pengecoran Kuningan: Proses, Suhu Tuang, dan Cacat yang Sering Muncul
- Prinsip Desain untuk Kemudahan Pengecoran Logam (Design for Castability)
- Simulasi Digital dalam Proses Pengecoran: Menghindari Cacat Sebelum Produksi Fisik