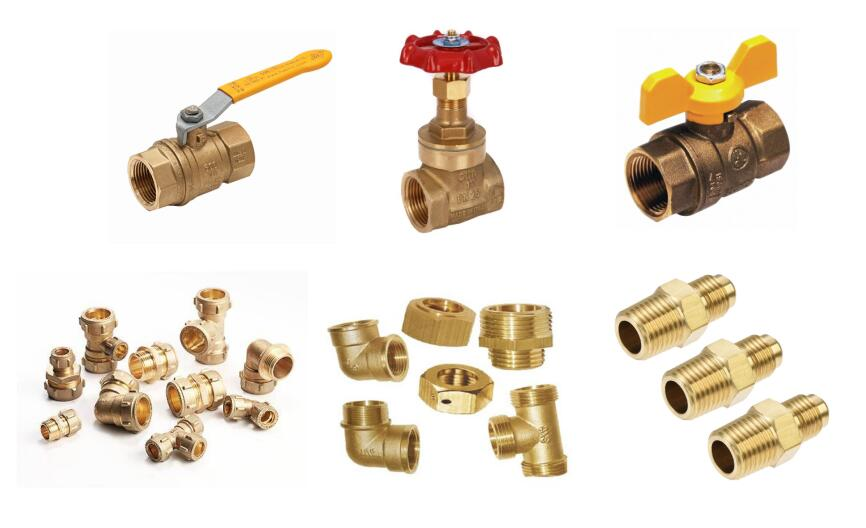
Pengecoran kuningan adalah proses melebur paduan tembaga-seng lalu menuangkannya ke dalam cetakan untuk membentuk komponen seperti keran, katup, fitting pipa, dan barang kerajinan. Kuningan termasuk paduan yang mudah dicor karena titik leburnya lebih rendah daripada tembaga murni dan alirannya baik. Kesulitan utamanya ada pada seng, yang mulai menguap pada suhu peleburan.
Artikel ini membahas kuningan secara khusus. Perbandingannya dengan tembaga dan perunggu ada di panduan pengecoran logam non-ferrous: tembaga, kuningan, dan perunggu.
Jenis Kuningan yang Umum Dicor
| Jenis | Komposisi kira-kira | Sifat menonjol | Contoh produk |
|---|---|---|---|
| Kuningan merah (red brass) | Cu 85%, Zn 5%, Sn 5%, Pb 5% | Kedap tekanan, tahan korosi air | Katup, fitting, rumah pompa |
| Kuningan kuning (yellow brass) | Cu 60–70%, Zn 30–40% | Murah, warna cerah, mudah dicor | Keran, perangkat keras, kerajinan |
| Kuningan kekuatan tinggi (manganese bronze) | Cu-Zn dengan Mn, Al, Fe | Kekuatan tinggi | Baling-baling, komponen kapal |
| Kuningan silikon | Cu-Zn-Si | Fluiditas tinggi, bebas timbal | Fitting air minum, cor presisi |
Banyak negara kini membatasi kadar timbal pada komponen yang bersentuhan dengan air minum. Karena itu kuningan bebas timbal, yang memakai silikon atau bismut sebagai pengganti, semakin banyak dipakai.
Titik Lebur dan Suhu Tuang Kuningan
Kuningan tidak melebur pada satu suhu, tetapi pada satu rentang. Makin tinggi kadar sengnya, makin rendah rentang leburnya.
- Rentang lebur: sekitar 900–940°C untuk kuningan kuning dan sekitar 850–1.010°C untuk kuningan merah.
- Suhu tuang: umumnya sekitar 1.000–1.150°C untuk kuningan kuning dan sampai sekitar 1.250°C untuk kuningan merah. Coran tipis dituang di sisi atas rentang, coran tebal di sisi bawah.
- Titik didih seng: 907°C. Artinya pada suhu tuang, seng di dalam kuningan sudah cenderung menguap.
Angka di atas adalah kisaran umum. Suhu yang tepat mengikuti lembar data paduan dan tebal dinding coran.
Tahapan Proses Pengecoran Kuningan
1. Menyiapkan bahan. Ingot dan skrap balik (return) harus kering dan bersih dari minyak. Bahan yang lembap menjadi sumber gas hidrogen dan dapat memicu letupan saat masuk ke logam cair.
2. Melebur. Tungku yang umum dipakai adalah tungku krusibel berbahan bakar gas atau minyak dan tungku induksi. Peleburan dilakukan secepat mungkin, dengan permukaan cairan ditutup fluks atau arang untuk mengurangi oksidasi dan penguapan seng.
3. Mengoreksi komposisi. Seng yang hilang selama peleburan, biasanya beberapa persen, diganti dengan menambahkan seng menjelang penuangan. Pada kuningan kuning, sedikit aluminium sering ditambahkan untuk menaikkan fluiditas dan menekan penguapan seng. Pada kuningan merah, aluminium justru dihindari karena merusak kekedapan tekanan.
4. Membersihkan terak. Terak (dross) di permukaan diangkat sesaat sebelum penuangan.
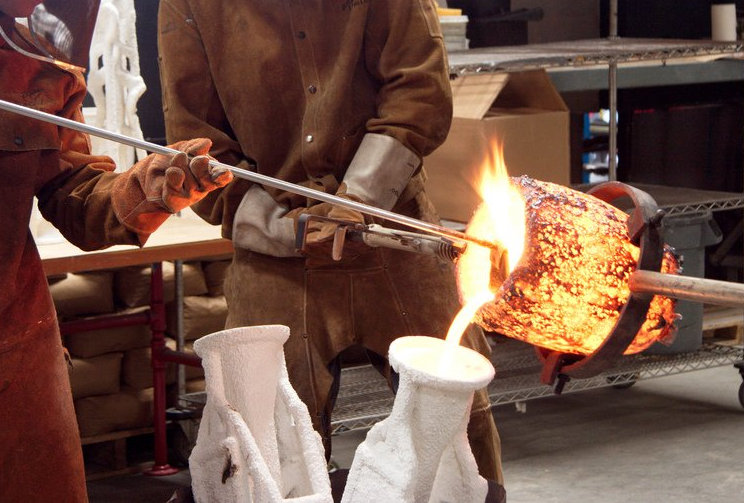
5. Menuang. Logam dituang dengan aliran tenang dan tidak terputus. Penuangan yang bergolak menyeret lapisan oksida ke dalam coran.
6. Membongkar dan membersihkan. Setelah membeku, coran dibongkar, saluran dan riser dipotong, lalu permukaan dibersihkan.
Metode Cetakan yang Dipakai
- Cetakan pasir: paling umum, cocok untuk jumlah kecil sampai menengah dan ukuran besar.
- Cetakan permanen (gravity die): dipakai untuk keran dan fitting dalam jumlah besar, dengan permukaan yang lebih halus.
- Die casting bertekanan: untuk komponen kecil berdinding tipis dalam jumlah sangat besar.
- Investment casting: untuk bentuk rumit dan barang seni.
- Cor sentrifugal: untuk bus dan bantalan berbentuk silinder.
Cacat yang Sering Muncul dan Pencegahannya
| Cacat | Penyebab utama | Pencegahan |
|---|---|---|
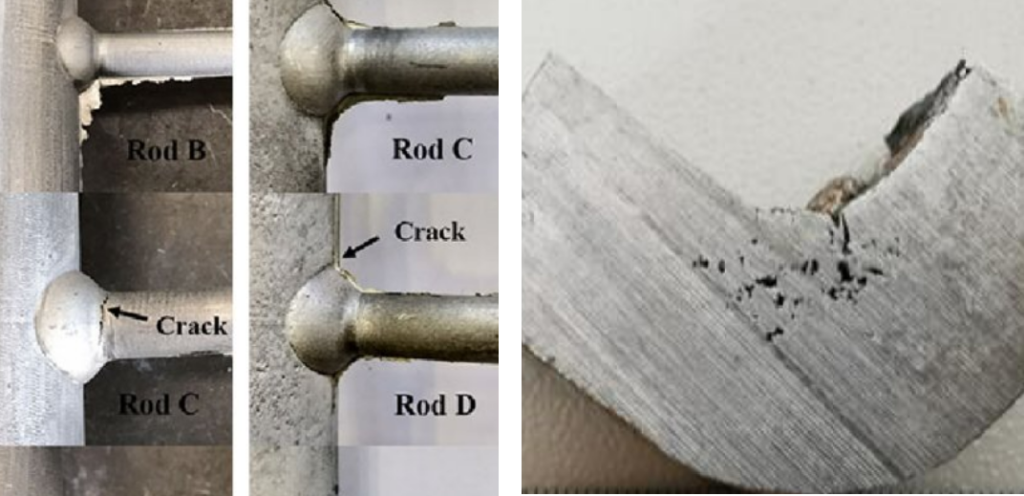
| Porositas gas | Bahan lembap, peleburan terlalu lama, suhu terlalu tinggi | Keringkan bahan, lebur cepat, jaga suhu |
| Rongga susut | Riser kurang besar atau salah posisi | Hitung ulang riser dan arah pembekuan |
| Inklusi terak dan oksida seng | Terak ikut tertuang, aliran bergolak | Angkat terak, pakai saringan, tuang tenang |
| Cold shut dan misrun | Suhu tuang terlalu rendah, dinding terlalu tipis | Naikkan suhu tuang, perbaiki saluran |
| Komposisi meleset | Seng hilang tanpa dikoreksi | Tambah seng dan cek dengan spektrometer |
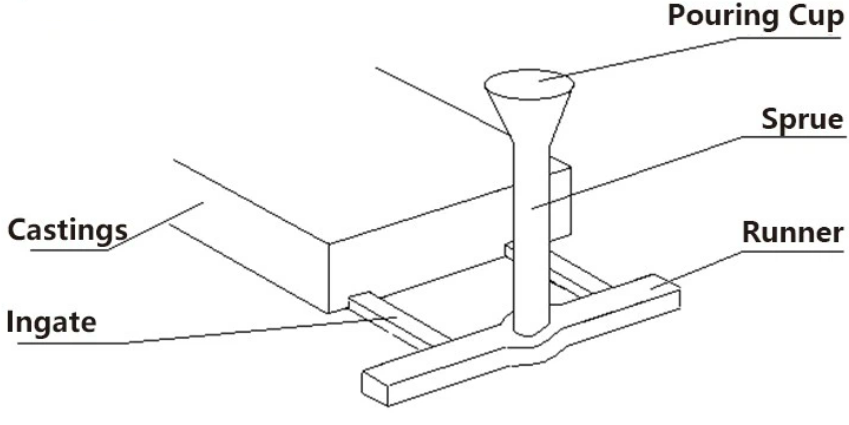
Cara menentukan ukuran riser untuk mengatasi rongga susut dijelaskan di artikel desain gating dan riser system. Hubungan suhu tuang dengan kemampuan logam mengisi cetakan dibahas di artikel fluiditas logam cair.
Keselamatan Kerja: Asap Seng
Uap seng yang keluar dari kuningan cair langsung teroksidasi menjadi asap putih seng oksida. Menghirupnya dapat menimbulkan demam asap logam (metal fume fever), dengan gejala mirip flu yang muncul beberapa jam setelah paparan. Pengendaliannya:
- ventilasi isap lokal di atas tungku dan area tuang,
- suhu peleburan yang tidak berlebihan,
- respirator yang sesuai untuk asap logam,
- kehati-hatian ekstra pada kuningan bertimbal, karena asapnya juga membawa timbal.
Pertanyaan yang Sering Diajukan
Berapa suhu lebur kuningan? Sekitar 900–940°C untuk kuningan kuning. Kuningan dengan kadar tembaga lebih tinggi melebur pada suhu yang lebih tinggi.
Mengapa muncul asap putih saat melebur kuningan? Itu seng yang menguap lalu terbakar menjadi seng oksida. Asap ini tanda seng sedang hilang dari paduan, sekaligus bahaya bagi pernapasan.
Apa beda pengecoran kuningan dan perunggu? Kuningan berpaduan utama seng, sedangkan perunggu berpaduan utama timah. Kuningan lebih murah dan lebih mudah dimesin, sementara perunggu lebih tahan aus dan lebih tahan air laut.
Apakah skrap kuningan bisa dilebur ulang? Bisa, dan ini praktik umum. Skrap perlu dipilah menurut jenis paduan, dibersihkan, dan komposisi hasil leburannya dicek karena kadar seng dan timbalnya bisa bervariasi.
Kesimpulan
Pengecoran kuningan relatif mudah dari sisi suhu dan aliran logam, tetapi menuntut disiplin pada tiga hal: peleburan yang cepat dengan suhu terkendali, koreksi kadar seng sebelum penuangan, dan ventilasi yang baik untuk asap seng. Dengan ketiganya, sebagian besar cacat dan risiko kesehatan bisa dicegah sejak di tungku.
Baca Juga
- Pengecoran Logam Non-Ferrous: Tembaga, Kuningan, dan Perunggu
- Desain Gating dan Riser System dalam Pengecoran Logam
- Cacat Cold Shut dan Misrun pada Hasil Pengecoran: Penyebab dan Pencegahan
- Jenis-Jenis Korosi pada Logam dan Cara Mencegahnya di Industri
- Fluiditas Logam Cair: Pengertian, Faktor yang Memengaruhi, dan Cara Mengujinya