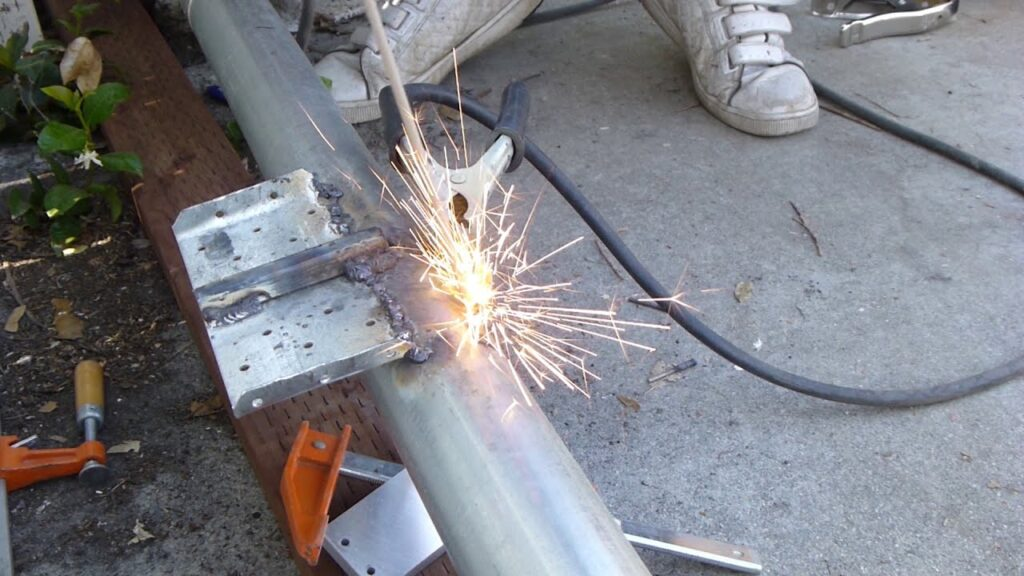
Las galvanis adalah pekerjaan sehari-hari di bengkel las: pagar hollow galvanis, rangka kanopi, pipa air, sampai tiang dan rangka struktur yang sudah digalvanis. Besi galvanis memang bisa dilas, dan hasil lasnya bisa sama kuat dengan las pada baja biasa. Masalahnya ada pada lapisan seng. Seng mendidih pada sekitar 907 °C, jauh sebelum baja mencair, sehingga saat dilas lapisan itu berubah menjadi uap dan asap putih yang mengganggu busur, membuat las berpori, dan bisa membuat juru las demam.
Artikel ini menjelaskan apa yang terjadi pada lapisan seng saat dilas, kapan lapisan itu harus dikupas, proses las mana yang paling cocok, pilihan kawat las dan elektroda, teknik untuk hollow dan plat galvanis tipis, bahaya asap seng, cara memperbaiki lapisan setelah dilas, dan urutan kerja yang paling awet. Kalau Anda belum membaca dasar-dasarnya, mulai dulu dari artikel kami tentang hot dip galvanis.
Bisakah Besi Galvanis Dilas?
Bisa. “Besi galvanis” di pasaran hampir selalu berarti baja karbon rendah yang dilapisi seng, dan baja di bawah lapisan itu bisa dilas seperti baja biasa. Asosiasi galvanizer Inggris dan Irlandia mengutip uji di The Welding Institute (TWI) yang didanai ILZRO: las berkualitas tinggi bisa dibuat pada baja hot dip galvanis, dengan sifat tarik, tekuk, dan lelah yang praktis sama dengan las pada baja tanpa lapisan. Asosiasi galvanizer Amerika (AGA) menyebut hal yang sama untuk sifat tarik, tekuk, dan impak.
Syaratnya, sambungan dibuat dengan cara yang benar. Kecepatan las biasanya lebih lambat, percikan lebih banyak, dan lapisan seng di sekitar las akan rusak. Yang membedakan las galvanis dari las baja biasa hanyalah cara menangani lapisan sengnya.
Apa yang Terjadi Saat Galvanis Dilas
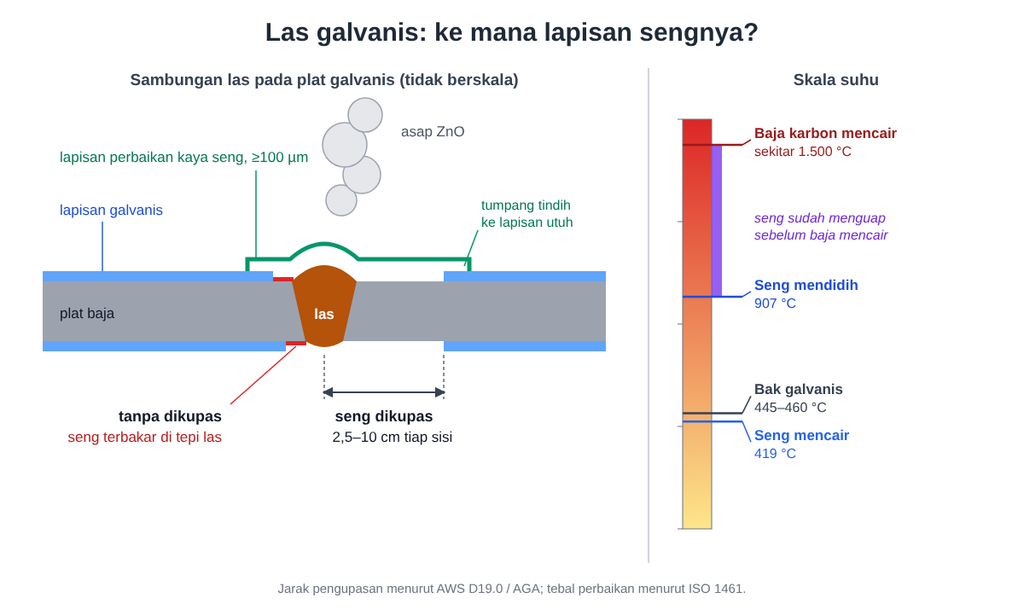
Seng mencair pada sekitar 419 °C dan mendidih pada sekitar 907 °C. Baja karbon baru mencair di sekitar 1.500 °C, dan genangan las lebih panas lagi. Jadi seng di sekitar sambungan sudah mendidih jauh sebelum baja di bawahnya mulai mencair. Akibatnya:
- Asap putih seng oksida. Uap seng bereaksi dengan udara dan membentuk asap seng oksida yang tebal. Asap inilah penyebab demam asap logam (dibahas di bawah).
- Porositas. Uap seng yang terperangkap di genangan las meninggalkan lubang-lubang gas. Risikonya paling besar pada sambungan tumpang (lap joint) dan sambungan T, karena uap terjebak di antara dua plat. Jenis cacat ini sama dengan porositas gas yang dibahas di artikel cacat porositas dan hot tearing.
- Percikan dan busur tidak stabil. Uap seng membuat busur berloncatan, terutama pada las CO2 murni.
- Penetrasi berkurang. Panas sebagian terpakai untuk menguapkan seng, sehingga penetrasi pada baja galvanis cenderung lebih dangkal daripada baja tanpa lapisan di pengaturan yang sama.
- Risiko retak. Seng cair yang masuk ke logam las atau daerah terpengaruh panas bisa menyusup di batas butir dan menyebabkan retak, terutama pada sambungan bertegangan tinggi, baja berkekuatan tinggi, dan logam las bersilikon tinggi. Karena itu standar pengelasan baja berlapis seng (AWS D19.0) meminta las dibuat pada baja yang bebas seng.
- Lapisan rusak di sekitar las. Seng terbakar habis di sepanjang jalur las dan beberapa milimeter di kiri-kanannya. Tanpa perbaikan, jalur inilah yang pertama berkarat.
Perlu Mengupas Lapisan Seng Dulu?
Untuk sambungan struktur dan semua las yang menahan beban, jawabannya ya. AGA, mengacu pada AWS D19.0, menyarankan lapisan seng dibuang sekitar 2,5–10 cm dari kedua sisi garis las, di kedua muka plat. Cara yang paling efektif adalah menggerinda dengan flap disc atau cakram amplas sampai baja terlihat terang.
Keuntungan mengupas lapisan:
- asap jauh berkurang,
- busur stabil dan percikan sedikit,
- porositas dan risiko retak akibat seng hampir hilang,
- prosedur las bisa sama dengan baja biasa.
Ada kalanya las dibuat tanpa mengupas, misalnya pada plat atau hollow pre-galvanis yang lapisannya tipis (sekitar 20 µm per sisi) untuk pekerjaan ringan seperti pagar atau rak. Itu bisa dilakukan, asalkan kecepatan las diturunkan agar seng sempat menguap sebelum genangan maju, ventilasi baik, dan hasilnya dipastikan bebas pori. Untuk galvanis celup yang lapisannya 70 µm atau lebih, mengelas tanpa mengupas hampir selalu menghasilkan las yang buruk.
Memilih Proses Las
Las MIG/MAG (las CO2)
Las MIG/MAG, yang di bengkel Indonesia sering disebut las CO2, adalah proses yang paling umum untuk galvanis. Busurnya kontinu dan kecepatannya bisa diatur, sehingga seng sempat menguap di depan genangan las.
- Gas CO2 murni murah dan penetrasinya dalam, tetapi percikannya paling banyak pada galvanis.
- Campuran argon dan CO2 (misalnya Ar + 15–25% CO2) membuat busur lebih tenang dan percikan berkurang.
- Turunkan sedikit kecepatan las dibanding baja biasa, terutama bila lapisan tidak dikupas.
Las listrik (SMAW)
Las listrik dengan elektroda terbungkus juga bisa dipakai. Panduan desain asosiasi galvanizer Australia hanya menyarankannya untuk baja galvanis setebal 1,6 mm atau lebih, karena plat yang lebih tipis mudah tembus. Elektroda rutil seperti E6013 (di pasaran antara lain dijual sebagai RB-26) dan elektroda basa (E7016, E7018) sama-sama bisa dipakai, asalkan dicoba dulu pada potongan uji.
Tekniknya: tahan busur sebentar di depan atau ayunkan sedikit ke depan agar lapisan seng di depan genangan habis menguap lebih dulu, baru lanjutkan seperti mengelas baja biasa. Terak harus dibersihkan tuntas setelah dilas.
Las argon (TIG)
Las argon kurang cocok untuk galvanis. Uap seng mencemari elektroda tungsten dan membuat busur cepat rusak, dan genangan las yang lambat memberi waktu bagi uap seng untuk terperangkap. Kalau memang harus memakai las argon, kupas lapisan sampai bersih betul.
Las titik dan MIG brazing untuk lembaran tipis
Lembaran galvanis tipis, seperti bodi kendaraan dan panel, banyak disambung dengan las titik (spot welding). Kawat las titik galvanis (wiremesh) juga dibuat dengan cara ini. Pada baja galvanis berkekuatan tinggi, las titik bisa memicu retak akibat seng cair (liquid metal embrittlement), yang menjadi bahan riset besar di industri otomotif.
MIG brazing memakai kawat perunggu silikon (CuSi3) yang mencair di sekitar 1.000 °C, jauh di bawah titik cair baja. Baja tidak ikut mencair, panas lebih sedikit, dan seng di sekitar sambungan lebih sedikit yang terbakar. Cara ini dipakai luas di bengkel bodi kendaraan untuk lembaran galvanis tipis.
Kawat Las dan Elektroda untuk Galvanis
Tidak ada kawat las yang “khusus galvanis” dalam arti kimia yang berbeda. Yang dilas adalah baja karbon rendah, jadi kawat dan elektrodanya juga untuk baja karbon. Yang perlu dipertimbangkan adalah kemampuannya menghadapi uap seng dan apakah benda itu nanti akan digalvanis.
| Bahan las | Proses | Kapan dipakai | Catatan |
|---|---|---|---|
| ER70S-6 | MIG/MAG | Paling umum untuk galvanis yang sudah jadi | Kadar silikon dan mangan tinggi membantu mengikat oksigen dan mengurangi pori |
| ER70S-3 | MIG/MAG | Benda yang akan digalvanis setelah dilas | Silikon lebih rendah, lapisan galvanis di jalur las tidak terlalu tebal |
| E6013 (rutil) | Las listrik | Plat 1,6 mm ke atas, pekerjaan umum | Busur lembut, mudah dipakai, terak harus dibuang tuntas |
| E7016, E7018 (basa) | Las listrik | Las struktur yang perlu kekuatan dan ketangguhan | Elektroda harus kering |
| CuSi3 | MIG brazing | Lembaran tipis, bodi kendaraan | Bukan las fusi, kekuatannya lebih rendah dari las baja |
| ER309L, E309L | MIG atau las listrik | Galvanis ke stainless steel, hanya setelah seng dibuang tuntas | Lihat bagian galvanis ke stainless di bawah |
Satu catatan istilah: “kawat las galvanis” di toko bangunan biasanya berarti wiremesh galvanis, yaitu jaring kawat yang disambung dengan las titik, bukan kawat untuk mengelas galvanis. Kalau mencari bahan las, sebutkan “kawat las MIG ER70S-6” atau “elektroda E6013”.
Teknik dan Pengaturan
- Celah sedikit lebih lebar. Karena penetrasi pada baja galvanis lebih dangkal, sambungan tumpul perlu celah sedikit lebih lebar daripada baja tanpa lapisan.
- Kecepatan lebih lambat. Beri waktu bagi seng untuk menguap sebelum genangan las melewatinya.
- Sudut dan gerakan. Pada las MIG, gerakan maju-mundur kecil (whip) membantu menyapu uap seng dari jalur las.
- Sambungan tumpang dan T. Inilah sumber pori yang paling sering. Kupas seng di muka yang bertemu, atau beri celah kecil agar uap bisa keluar.
- Semprotan anti-percikan. Kalau benda akan digalvanis setelah dilas, pakai semprotan berbasis air, bukan silikon (penjelasan di bawah).
- Coba dulu pada potongan uji. Arus, tegangan, dan kecepatan yang pas untuk baja hitam belum tentu pas untuk galvanis.
Mengelas hollow galvanis dan plat galvanis tipis
Hollow galvanis untuk pagar, kanopi, dan rangka plafon biasanya dibuat dari lembaran pre-galvanis dengan dinding 0,6–2 mm. Dinding setipis ini mudah tembus, dan bagian dalamnya tidak bisa dijangkau untuk diperbaiki. Beberapa kebiasaan yang membantu:
- Kupas lapisan di ujung hollow dan di titik sambungan dengan gerinda atau amplas.
- Pakai las MIG dengan kawat 0,8 mm dan arus rendah. Kalau memakai las listrik, pakai elektroda kecil (2,0–2,6 mm) dan arus serendah mungkin yang masih menyala stabil.
- Ikat dulu dengan beberapa las titik (tack), lalu las berselang pendek agar panas tidak menumpuk dan hollow tidak melengkung.
- Arahkan busur lebih ke bagian yang lebih tebal bila menyambung hollow ke plat.
- Bersihkan terak dan percikan, lalu perbaiki lapisan di luar dengan cat kaya seng.
- Tutup ujung hollow yang terbuka (dengan tutup plastik atau plat) agar air hujan tidak masuk, karena lapisan di dalam yang rusak akibat las tidak bisa diperbaiki.
Mengelas Galvanis ke Baja Biasa dan ke Stainless Steel
Galvanis ke baja hitam. Prinsipnya sama: kupas seng di sisi galvanis, pakai kawat atau elektroda baja karbon, lalu perbaiki lapisan setelah dilas. Seluruh sambungan, termasuk baja hitamnya, perlu dicat agar tidak berkarat.
Galvanis ke stainless steel. Di sini risikonya lebih serius. Seng cair menyusup ke batas butir stainless steel austenitik dan menyebabkan retak yang disebut liquid metal cracking. AGA mencatat bahwa semua jenis lapisan seng, termasuk cat kaya seng, bisa menimbulkan retak ini bila mencair saat bersentuhan dengan stainless. Karena itu:
- buang seluruh seng dari daerah sambungan; satu panduan pelatihan las pipa menyarankan minimal sekitar 5 cm dari muka sambungan,
- jangan memakai cakram gerinda yang sama untuk galvanis dan stainless, karena debu seng ikut menempel,
- pakai kawat 309L, seperti dijelaskan di artikel cara las stainless steel,
- setelah dilas, perhatikan juga korosi galvanik antara stainless dan baja galvanis di lingkungan lembap. Mekanismenya dijelaskan di artikel jenis-jenis korosi pada logam.
Jenis stainless dan sifatnya dibahas di artikel stainless steel.
Asap Las Galvanis dan Demam Asap Logam
Asap putih saat mengelas galvanis adalah seng oksida. Menghirupnya dalam jumlah cukup menyebabkan demam asap logam (metal fume fever), penyakit kerja yang mirip flu.
- Gejala: demam, menggigil, sakit kepala, nyeri otot, batuk, rasa logam di mulut, mual. Gejala biasanya muncul 3–10 jam setelah terpapar, sering malam hari setelah bekerja.
- Lama sakit: umumnya sembuh sendiri dalam 24–48 jam.
- “Demam Senin”: tubuh membentuk toleransi singkat setelah terpapar, tetapi toleransi itu hilang setelah satu atau dua hari tanpa paparan. Itu sebabnya gejala sering muncul di hari pertama kerja setelah libur.
- Batas paparan: OSHA menetapkan 5 mg/m³ seng oksida sebagai rata-rata 8 jam, dan NIOSH menyarankan 5 mg/m³ untuk 10 jam dengan batas puncak 15 mg/m³. Dalam penelitian NIOSH, sebagian besar relawan sudah mengalami demam ringan setelah menghirup 5 mg/m³ selama dua jam.
Cara mencegahnya:
- Kupas lapisan seng di daerah las. Ini cara paling efektif karena sumber asapnya dibuang.
- Pakai penghisap asap lokal di dekat busur, atau kipas yang meniup asap menjauh dari wajah.
- Di ruang tertutup atau untuk pekerjaan lama, pakai respirator partikel (minimal setara N95 atau P2; kelas P3 atau P100 lebih baik).
- Jangan menunduk di atas kepulan asap.
Anjuran “minum susu sebelum mengelas galvanis” sering terdengar di bengkel, tetapi tidak ada bukti bahwa susu mencegah demam asap logam. Ventilasi dan respirator tetap satu-satunya perlindungan yang nyata. Kalau muncul sesak napas berat atau demam tidak turun setelah dua hari, periksakan diri ke dokter dan sebutkan bahwa Anda baru mengelas galvanis.
Memperbaiki Lapisan Galvanis Setelah Dilas
Jalur las dan daerah yang dikupas tidak lagi terlindungi seng. Kalau dibiarkan, di situlah karat merah muncul pertama kali. Perbaikannya diatur di ASTM A780, yang mengakui tiga cara:
| Cara | Prinsip | Kelebihan | Kekurangan |
|---|---|---|---|
| Cat kaya seng | Debu seng dalam pengikat, dikuas atau disemprot | Paling mudah, tidak perlu alat khusus | Perlindungan katodik lebih lemah daripada seng murni, perlu beberapa lapis, warna berbeda |
| Solder seng | Batang paduan seng dilelehkan di atas baja yang dipanaskan | Warna paling mirip dengan galvanis di sekitarnya | Perlu pemanasan dengan obor, sulit untuk daerah luas |
| Semprot seng (metallizing) | Seng dilelehkan dan disemprotkan dengan nyala api atau busur | Hasil paling baik, seng hampir murni | Perlu alat dan operator khusus |
Langkah perbaikan dengan cat kaya seng:
- Bersihkan terak, percikan, dan karat. Gosok sampai baja terlihat terang, dan amplas sedikit tepi galvanis di sekitarnya agar cat menempel.
- Pastikan permukaan kering dan bebas minyak.
- Kuas atau semprotkan cat kaya seng dalam beberapa lapis, menutupi seluruh daerah yang dikupas plus sedikit tumpang tindih ke galvanis yang utuh.
- Ukur tebal lapisan kering bila ada alat ukurnya.
Menurut ASTM A780, cat yang dipakai harus mengandung debu seng 65–69% atau di atas 92% dalam lapisan kering. ISO 1461 mensyaratkan tebal perbaikan minimal 100 µm kecuali disepakati lain, dan AGA menyebut bahwa dengan cat kaya seng ketebalan itu biasanya baru tercapai dengan beberapa lapis. Kalau warnanya mengganggu, daerah perbaikan bisa ditimpa cat aluminium agar mirip galvanis baru.
Bagaimana dengan “cold galvanizing spray” atau cat semprot galvanis? Isinya sama dengan cat kaya seng dalam kaleng semprot. Namanya “galvanizing”, tetapi tidak ada proses galvanis di situ. Periksa kadar seng di label, dan semprotkan beberapa lapis tipis, karena satu semprotan hanya menghasilkan belasan sampai puluhan mikron.
Lebih Baik Las Dulu, Baru Digalvanis
Kalau masih bisa diatur, urutan terbaik adalah semua pengelasan dan fabrikasi selesai dulu, baru seluruh rakitan digalvanis celup. Dengan begitu tidak ada asap seng saat mengelas, jalur las ikut terlapisi seng setebal bagian lain, dan tidak perlu perbaikan. Beberapa hal yang perlu diperhatikan:
- Terak las harus dibuang tuntas. Pembersihan kimia di pabrik galvanis (degreasing dan pickling) tidak bisa melarutkan terak dan fluks. Terak yang tertinggal dari las listrik, las busur rendam, atau las kawat berinti fluks akan menjadi titik tanpa lapisan.
- Hindari semprotan anti-percikan bersilikon. AGA mencatat bahwa lapisan silikon tidak hilang dalam pembersihan galvanis dan meninggalkan bagian kosong di sekitar las. Pakai produk berbasis air.
- Pilih kawat dengan kimia mirip baja dasarnya. Logam las yang bersilikon tinggi bereaksi lebih cepat dengan seng cair. Menurut AGA, lapisan di atas logam las bersilikon tinggi bisa lebih dari dua kali lebih tebal daripada lapisan di sekitarnya, sehingga jalur las tampak menonjol dan kusam. Fenomenanya sama dengan efek Sandelin yang dijelaskan di artikel hot dip galvanis.
- Sambungan tumpang harus dilas penuh atau diberi lubang ventilasi, agar asam pickling tidak terperangkap. Pilih juga baja yang cocok untuk galvanis, misalnya baja karbon rendah dengan silikon terkendali.
Mengecat Bekas Las Galvanis
Setelah lapisan diperbaiki dengan cat kaya seng, sambungan bisa langsung dicat warna. Kalau seluruh benda galvanis ingin dicat, permukaannya perlu disiapkan dulu (diamplas ringan, sweep blasting, atau etsa) dan diberi cat dasar khusus galvanis, misalnya epoksi atau etch primer. Cat alkid biasa tidak dianjurkan langsung di atas seng, karena bereaksi dengan seng dan mudah mengelupas. Gabungan galvanis dan cat ini disebut sistem duplex. Metode perlindungan lain dibandingkan di artikel cara mencegah korosi pada logam.
Kesalahan yang Sering Terjadi
| Kesalahan | Akibat | Yang benar |
|---|---|---|
| Mengelas galvanis celup tanpa mengupas lapisan | Las berpori, banyak percikan, asap tebal | Gerinda lapisan 2,5–10 cm dari kedua sisi garis las |
| Mengelas di ruang tertutup tanpa ventilasi | Demam asap logam | Penghisap asap lokal dan respirator |
| Membiarkan jalur las tanpa perbaikan | Karat merah muncul di jalur las dalam hitungan bulan | Cat kaya seng beberapa lapis, minimal 100 µm |
| Memakai semprotan anti-percikan bersilikon sebelum digalvanis | Bagian kosong di sekitar las | Semprotan berbasis air |
| Tidak membuang terak sebelum digalvanis | Titik tanpa lapisan di jalur las | Sikat dan gerinda sampai bersih |
| Mengelas galvanis langsung ke stainless steel | Retak pada stainless akibat seng cair | Buang seng tuntas, pakai kawat 309L |
| Mengelas hollow tipis dengan arus terlalu tinggi | Tembus, melengkung, lapisan rusak lebar | Arus rendah, las titik dulu, las berselang |
Pertanyaan yang Sering Diajukan
Apakah besi galvanis bisa dilas? Bisa. Baja di bawah lapisan seng bisa dilas seperti baja biasa, dan uji menunjukkan sifat lasnya setara. Yang perlu ditangani adalah lapisan seng: kupas di daerah las, jaga ventilasi, lalu perbaiki lapisannya setelah dilas.
Kawat las apa yang cocok untuk galvanis? Untuk las MIG/MAG, kawat ER70S-6 adalah pilihan paling umum. Untuk las listrik, elektroda E6013 untuk pekerjaan umum dan E7016/E7018 untuk las struktur. Kalau benda akan digalvanis setelah dilas, pilih kawat bersilikon lebih rendah seperti ER70S-3.
Lebih baik las listrik atau las CO2 untuk hollow galvanis? Las CO2 (MIG/MAG) dengan kawat 0,8 mm lebih mudah untuk hollow tipis karena arusnya bisa diatur rendah dan panasnya lebih terkendali. Las listrik bisa dipakai untuk dinding 1,6 mm ke atas dengan elektroda kecil.
Apakah asap las galvanis berbahaya? Ya. Asap seng oksida bisa menyebabkan demam asap logam, dengan gejala seperti flu beberapa jam setelah mengelas. Biasanya sembuh dalam satu sampai dua hari, tetapi tetap harus dicegah dengan mengupas lapisan, ventilasi, dan respirator.
Bagaimana agar bekas las galvanis tidak berkarat? Bersihkan terak dan percikan, gosok sampai bersih, lalu lapisi dengan cat kaya seng beberapa lapis sampai menutup seluruh daerah yang terbakar. ISO 1461 mensyaratkan tebal perbaikan minimal 100 µm.
Kesimpulan
Las galvanis tidak sulit selama lapisan seng ditangani dengan benar. Seng mendidih jauh sebelum baja mencair, sehingga lapisan di sekitar sambungan sebaiknya dikupas dulu, terutama untuk las struktur dan galvanis celup yang tebal. Las MIG/MAG dengan kawat ER70S-6 adalah pilihan paling praktis, las listrik cocok untuk plat 1,6 mm ke atas, dan las argon sebaiknya dihindari. Lindungi juru las dari asap seng, perbaiki jalur las dengan cat kaya seng atau semprot seng sesudahnya, dan bila memungkinkan, selesaikan semua pengelasan sebelum benda digalvanis.
Baca Juga
- Hot Dip Galvanis: Pengertian, Proses, Ketebalan Lapisan, dan Bedanya dengan Galvalum
- Cara Las Stainless Steel: Kawat Las yang Tepat, Las Argon dan Las Listrik, Sensitisasi, dan Membersihkan Bekas Las
- Cara Mencegah Korosi pada Logam
- Jenis-Jenis Korosi pada Logam dan Cara Mencegahnya di Industri
- Pengelasan Perbaikan untuk Hasil Pengecoran Logam

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.