Pasivasi stainless steel adalah perlakuan kimia dengan larutan asam, biasanya asam nitrat atau asam sitrat, untuk membersihkan besi bebas dan kotoran lain dari permukaan stainless steel agar lapisan pasifnya terbentuk sempurna. Hasilnya, komponen yang baru dipotong, dimesin, atau difabrikasi kembali tahan karat sepenuhnya. Pasivasi bukan pelapisan: tidak menambah lapisan baru, tidak mengubah ukuran, dan hampir tidak mengubah tampilan.
Artikel ini menjelaskan apa itu pasivasi, bedanya dengan pickling, kapan pasivasi diperlukan, tahapan prosesnya, perlakuan asam nitrat dan asam sitrat menurut ASTM A967, cara aplikasi, standar yang dipakai, cara menguji hasilnya, masalah yang sering muncul, serta keselamatan kerja. Dasar-dasar stainless steel dan lapisan pasifnya dibahas di artikel induk stainless steel.
Apa Itu Pasivasi?
Stainless steel tahan karat karena krom di dalamnya membentuk lapisan pasif, lapisan oksida krom yang sangat tipis di permukaan. Lapisan ini terbentuk sendiri di udara. Masalahnya, selama pemotongan, pemesinan, penggerindaan, atau penanganan dengan alat baja karbon, permukaan stainless sering tertempel besi bebas: serpihan pahat, debu bengkel, atau partikel dari meja kerja. Besi bebas ini berkarat dan bisa menjadi titik awal korosi.
Pasivasi melarutkan besi bebas dan kotoran tersebut tanpa menyerang stainless-nya. Permukaan yang bersih memungkinkan lapisan pasif terbentuk merata dan lebih kaya krom dibanding sebelum perlakuan. Itulah sebabnya pasivasi sering disebut “membuat stainless steel benar-benar stainless”.
Yang tidak dilakukan pasivasi:
- Tidak menghilangkan warna bekas las (heat tint), kerak hasil perlakuan panas, atau karat yang sudah dalam.
- Tidak menghilangkan minyak, gemuk, dan cairan pemotongan; semua itu harus dibersihkan lebih dulu.
- Tidak menaikkan ketahanan korosi melebihi kemampuan kelas stainless itu sendiri. Stainless 304 yang dipasivasi tetap bukan 316.
Pickling vs Pasivasi
Dua istilah ini sering tertukar, padahal fungsinya berbeda.
| Aspek | Pickling | Pasivasi |
|---|---|---|
| Tujuan | Menghilangkan kerak, warna bekas las, dan lapisan permukaan yang kekurangan krom | Menghilangkan besi bebas dan kotoran agar lapisan pasif terbentuk sempurna |
| Bahan kimia khas | Campuran asam nitrat dan asam fluorida (cairan atau pasta) | Asam nitrat atau asam sitrat |
| Logam terkikis? | Ya, lapisan tipis permukaan ikut larut | Praktis tidak |
| Tampilan | Bisa sedikit kusam atau doff | Hampir tidak berubah |
| Menghilangkan warna las | Ya | Tidak |
| Bahaya | Tinggi; asam fluorida sangat beracun | Sedang (nitrat) sampai rendah (sitrat) |
| Standar | ASTM A380 | ASTM A967, ASTM A380 |
Urutannya: bila ada warna bekas las atau kerak, lakukan pickling dulu, lalu pasivasi. Bila permukaan hanya terkontaminasi besi dari pemesinan atau penanganan, pasivasi saja sudah cukup. Pembersihan bekas las dibahas di artikel cara las stainless.
Kapan Pasivasi Diperlukan?
- Setelah pemesinan dan fabrikasi. Pahat, mata bor, dan cetakan meninggalkan partikel besi di permukaan.
- Setelah pengelasan dan pickling, untuk sambungan las pada tangki, pipa, dan rangka.
- Peralatan makanan, minuman, farmasi, dan medis, yang permukaannya harus bersih dan tahan korosi. Banyak spesifikasi di industri ini mewajibkan pasivasi.
- Komponen presisi dan baut dari kelas free-machining atau martensitik yang mudah berbintik karat.
- Setelah terjadi kontaminasi besi, misalnya stainless yang tergores alat baja karbon atau tertimpa debu gerinda.
- Setelah karat dibersihkan, agar karat tidak cepat kembali. Cara membersihkan karat dibahas di artikel cara menghilangkan karat pada stainless.
Untuk barang rumah tangga seperti panci dan wastafel, pasivasi biasanya tidak diperlukan. Lapisan pasif terbentuk sendiri setelah dibersihkan, dibilas, dan dikeringkan.
Tahapan Proses Pasivasi
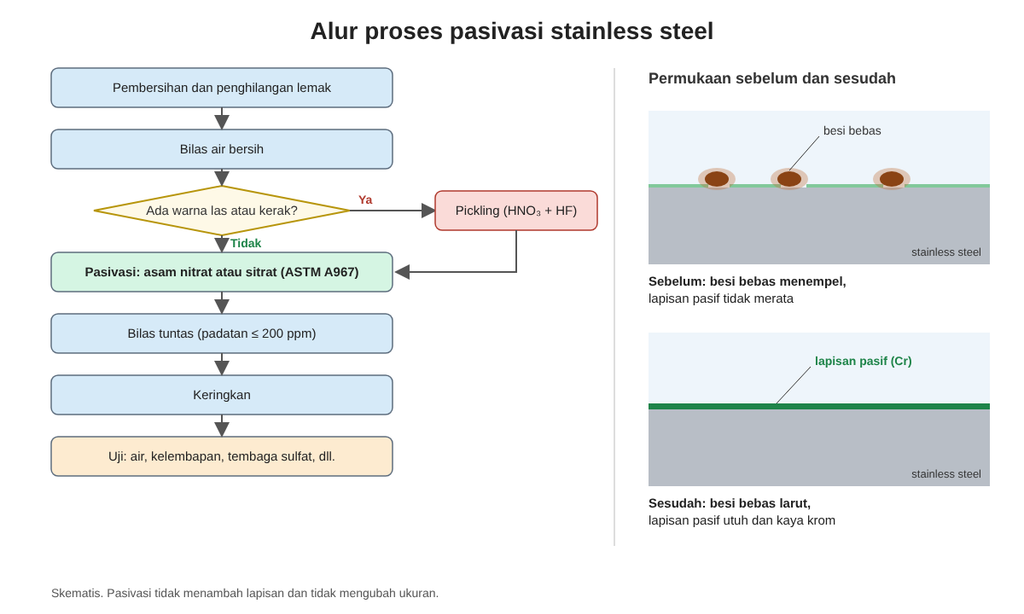
- Pembersihan dan penghilangan lemak. Hilangkan minyak, cairan pemotongan, sidik jari, dan kotoran dengan pembersih alkali atau pelarut. Lemak yang tersisa bereaksi dengan asam membentuk gelembung gas yang menghalangi pasivasi.
- Bilas dengan air bersih.
- Pickling bila perlu. Hanya bila ada warna bekas las, kerak, atau lapisan oksida tebal. Bisa juga dengan cara mekanis atau elektrokimia.
- Pasivasi. Rendam, semprot, atau oleskan larutan asam nitrat atau asam sitrat sesuai perlakuan yang dipilih (lihat tabel di bawah).
- Bilas tuntas. ASTM A967 membatasi total padatan dalam air bilas akhir maksimal 200 ppm. Air berklorida tinggi sebaiknya dihindari; banyak praktisi menyasar klorida di bawah sekitar 50 ppm.
- Keringkan dengan udara bersih atau oven.
- Uji sesuai spesifikasi (lihat bagian cara menguji).
Bersihkan dan pasivasi satu jenis stainless dalam satu waktu agar tidak tertukar dan tidak terjadi korosi galvanik di dalam bak.
Asam Nitrat vs Asam Sitrat menurut ASTM A967
ASTM A967 memuat beberapa perlakuan baku. Pengguna atau pembeli bisa menyebut perlakuan tertentu, atau cukup menetapkan hasil uji yang harus lulus.
Perlakuan asam nitrat
| Perlakuan | Asam nitrat | Tambahan | Suhu | Waktu minimum |
|---|---|---|---|---|
| Nitric 1 | 20–25% | 2,5% natrium dikromat | 49–54 °C | 20 menit |
| Nitric 2 | 20–45% | – | 21–32 °C | 30 menit |
| Nitric 3 | 20–25% | – | 49–60 °C | 20 menit |
| Nitric 4 | 45–55% | – | 49–54 °C | 30 menit |
| Nitric 5 | Kombinasi lain | Akselerator, inhibitor, atau larutan khusus | Kombinasi lain | Sesuai kualifikasi |
Perlakuan asam sitrat
| Perlakuan | Asam sitrat | Suhu | Waktu minimum |
|---|---|---|---|
| Citric 1 | 4–10% | 60–71 °C | 4 menit |
| Citric 2 | 4–10% | 49–60 °C | 10 menit |
| Citric 3 | 4–10% | 21–49 °C | 20 menit |
| Citric 4 dan 5 | Kombinasi lain, boleh dengan bahan pembersih, akselerator, atau inhibitor | Sesuai kualifikasi | Sesuai kualifikasi |
Kelebihan dan kekurangan
| Aspek | Asam nitrat | Asam sitrat |
|---|---|---|
| Pengalaman industri | Sangat panjang, banyak spesifikasi lama mewajibkannya | Makin banyak dipakai sejak 1990-an |
| Keamanan | Korosif kuat, menghasilkan uap NOx; natrium dikromat (Nitric 1) adalah senyawa krom heksavalen yang beracun | Jauh lebih aman, tidak mengeluarkan uap berbahaya |
| Limbah | Perlu penanganan khusus | Lebih mudah diolah |
| Waktu | Umumnya 20–30 menit | Bisa lebih singkat pada suhu tinggi |
| Risiko flash attack | Lebih rendah, terutama dengan dikromat atau konsentrasi tinggi | Lebih peka terhadap suhu berlebih, waktu terlalu lama, dan bak yang terkontaminasi |
| Kelas yang sulit (martensitik, free-machining) | Nitrat dengan dikromat sering dipilih | Bisa, dengan formulasi dan pengendalian yang tepat |
Pasivasi untuk Kelas Stainless yang Berbeda
- Austenitik (304, 316) dan duplex. Paling mudah dipasivasi; hampir semua perlakuan nitrat dan sitrat bisa dipakai. Pengelasan duplex dibahas di artikel duplex stainless steel.
- Feritik dan martensitik (430, 410, 420) serta pengerasan presipitasi (17-4 PH). Lebih mudah terserang asam. Perlakuan yang lebih oksidatif, misalnya nitrat dengan dikromat atau nitrat konsentrasi tinggi, sering dipakai untuk mencegah etsa.
- Kelas free-machining (303, 416). Mengandung sulfida untuk memudahkan pemesinan. Saat pasivasi, sebagian sulfida larut dan meninggalkan rongga mikro tempat asam bisa terperangkap. Salah satu solusinya adalah metode A-A-A (alkali-asam-alkali): rendam dalam larutan natrium hidroksida, lalu asam nitrat dengan dikromat, lalu natrium hidroksida lagi untuk menetralkan asam yang terperangkap.
Cara Aplikasi
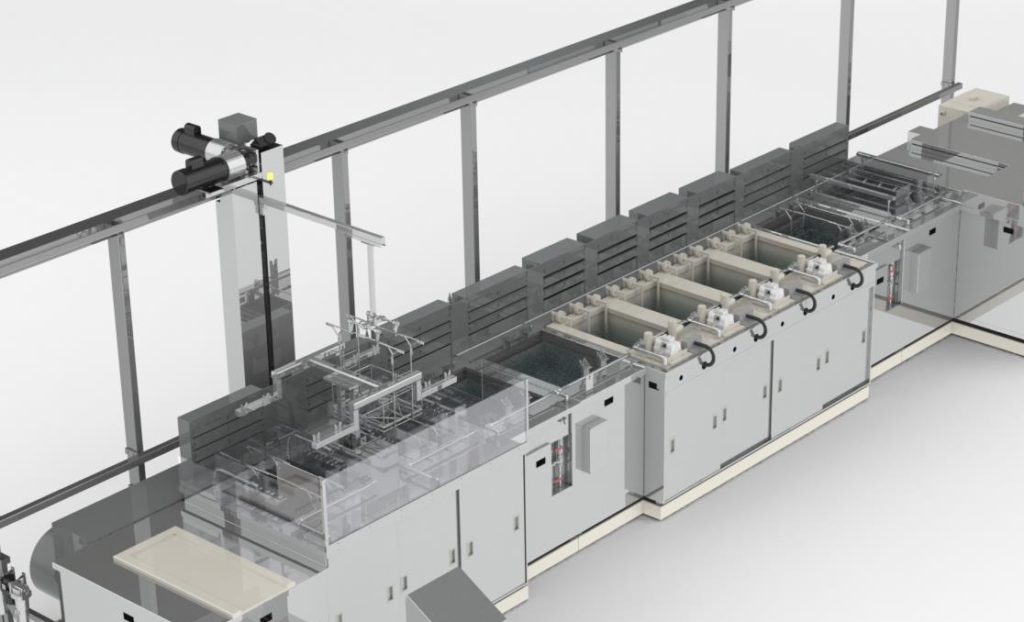
- Perendaman dalam bak, cara paling umum untuk komponen kecil dan sedang.
- Penyemprotan atau sirkulasi untuk tangki, bejana, dan sistem pipa yang terpasang.
- Gel atau pasta untuk lasan dan bagian setempat pada konstruksi besar.
- Elektropolishing sebagai alternatif: proses elektrokimia yang melarutkan lapisan tipis permukaan, menghaluskan, mengilapkan, sekaligus menghasilkan permukaan yang sangat tahan korosi. Lebih mahal, dipakai untuk farmasi, semikonduktor, dan peralatan sanitasi tinggi.
Standar Pasivasi
| Standar | Cakupan |
|---|---|
| ASTM A967 | Perlakuan pasivasi kimia untuk komponen stainless steel: perlakuan nitrat dan sitrat serta metode uji |
| ASTM A380 | Praktik pembersihan, pengupasan kerak, dan pasivasi untuk komponen, peralatan, dan sistem stainless steel, termasuk pickling |
| AMS 2700 | Spesifikasi pasivasi untuk industri dirgantara |
| ISO 16048 | Pasivasi baut dan pengencang stainless steel |
Cara Menguji Hasil Pasivasi
ASTM A967 menyediakan beberapa metode uji. Pilih yang sesuai dengan kelas stainless, karena uji yang terlalu berat bisa menolak komponen yang sebenarnya baik.
| Uji | Prinsip | Catatan |
|---|---|---|
| Perendaman air | Komponen direndam dan dikeringkan bergantian dalam air bersih; tidak boleh muncul karat | Sederhana |
| Kelembapan tinggi | Komponen disimpan pada kelembapan 100% dan sekitar 35 °C selama 24 jam | Cocok untuk kelas 400, PH, dan free-machining |
| Kabut garam | Larutan garam 5% pada sekitar 35 °C | Terlalu berat untuk sebagian kelas |
| Tembaga sulfat | Larutan tembaga sulfat diusapkan atau komponen direndam sekitar 6 menit; endapan tembaga menandakan besi bebas | Tidak untuk permukaan makanan, martensitik, dan feritik krom rendah |
| Besi bebas (feroksil) | Larutan kalium ferisianida-asam nitrat berubah biru bila ada besi bebas | Sangat peka; tidak untuk permukaan makanan |
Masalah yang Sering Muncul
| Masalah | Penyebab | Pencegahan |
|---|---|---|
| Flash attack (permukaan menghitam atau tergores asam) | Bak terkontaminasi, klorida tinggi, suhu atau waktu berlebih | Ganti bak secara berkala, jaga suhu, pakai sampel kontrol, perlakuan lebih oksidatif |
| Bintik karat setelah pasivasi | Pembersihan awal kurang, bilas kurang, besi bebas belum hilang | Bersihkan lemak dengan tuntas, bilas dengan air berkadar padatan rendah |
| Etsa pada kelas martensitik dan feritik | Perlakuan kurang oksidatif | Nitrat dengan dikromat atau nitrat konsentrasi tinggi |
| Bintik pada kelas free-machining | Asam terperangkap di rongga sulfida | Metode A-A-A, bilas tuntas |
| Warna bekas las masih tampak | Pasivasi tanpa pickling | Pickling atau pembersihan elektrokimia dulu |
Pasivasi Sederhana di Bengkel Kecil
Bengkel kecil yang mengerjakan peralatan dapur atau pagar stainless bisa memakai produk pasivasi berbahan asam sitrat yang dijual dalam bentuk gel atau cairan siap pakai. Langkah umumnya: bersihkan lemak, bilas, oleskan atau rendam sesuai petunjuk produk, bilas dengan air bersih yang banyak, lalu keringkan. Untuk komponen yang diminta memenuhi ASTM A967 oleh pembeli, gunakan jasa pasivasi yang bisa mengeluarkan sertifikat hasil uji.
Keselamatan dan Limbah
- Asam nitrat sangat korosif dan mengeluarkan uap nitrogen oksida (NOx) yang beracun, terutama saat panas. Pakai ventilasi, pelindung mata dan wajah, sarung tangan, dan pakaian tahan asam.
- Natrium dikromat mengandung krom heksavalen, zat penyebab kanker. Banyak bengkel kini menghindari perlakuan berdikromat bila spesifikasi mengizinkan.
- Pasta pickling mengandung asam fluorida yang bisa menembus kulit dan merusak jaringan di bawahnya.
- Limbah asam bekas dan air bilas harus dinetralkan dan diolah sesuai aturan lingkungan. Asam sitrat lebih mudah diolah daripada nitrat.
Kesalahan Umum
- Mengira pasivasi menghilangkan warna bekas las. Pickling atau pembersihan elektrokimia diperlukan dulu.
- Melewatkan pembersihan lemak. Asam tidak bisa bekerja pada permukaan berminyak.
- Mencampur kelas stainless dalam satu bak. Bisa tertukar dan memicu korosi galvanik.
- Membilas dengan air berklorida tinggi. Klorida merusak lapisan pasif yang baru terbentuk. Penjelasan korosi akibat klorida ada di artikel korosi sumuran.
- Memakai perlakuan yang sama untuk semua kelas. Martensitik dan free-machining butuh perlakuan yang lebih hati-hati.
- Menyamakan pasivasi dengan pelapisan. Berbeda dengan anodizing pada aluminium atau lapisan seng pada hot dip galvanis, pasivasi stainless tidak menambah lapisan baru.
Prinsip pencegahan korosi secara umum dibahas di artikel cara mencegah korosi pada logam.
Pertanyaan yang Sering Diajukan
Apa itu pasivasi stainless steel? Pasivasi stainless steel adalah perlakuan kimia dengan asam nitrat atau asam sitrat yang menghilangkan besi bebas dan kotoran dari permukaan, sehingga lapisan pasif oksida krom terbentuk sempurna dan ketahanan karat stainless kembali maksimal. Pasivasi tidak menambah lapisan dan tidak mengubah ukuran.
Apa beda pickling dan pasivasi? Pickling memakai campuran asam nitrat dan asam fluorida untuk menghilangkan kerak, warna bekas las, dan lapisan permukaan yang kekurangan krom; sedikit logam ikut terkikis. Pasivasi memakai asam nitrat atau sitrat untuk menghilangkan besi bebas tanpa mengikis logam. Bila ada warna las, lakukan pickling dulu, lalu pasivasi.
Mana yang lebih baik, pasivasi asam nitrat atau asam sitrat? Keduanya diakui ASTM A967. Asam sitrat lebih aman dan limbahnya lebih mudah diolah, sedangkan asam nitrat memiliki rekam jejak lebih panjang dan sering dipilih untuk kelas martensitik dan free-machining. Pilihan bergantung pada kelas stainless, spesifikasi pembeli, dan fasilitas.
Apakah stainless steel harus dipasivasi? Tidak selalu. Pasivasi penting untuk komponen hasil pemesinan dan fabrikasi, sambungan las, serta peralatan makanan, farmasi, dan medis. Barang rumah tangga biasanya cukup dibersihkan, dibilas, dan dikeringkan.
Bagaimana cara menguji hasil pasivasi? ASTM A967 menyediakan uji perendaman air, kelembapan tinggi, kabut garam, tembaga sulfat, dan uji besi bebas. Uji kelembapan cocok untuk kelas 400 dan free-machining, sedangkan uji tembaga sulfat tidak dipakai untuk permukaan makanan dan kelas martensitik.
Kesimpulan
Pasivasi stainless steel adalah langkah akhir yang memulihkan ketahanan karat setelah pemotongan, pemesinan, atau pengelasan, dengan menghilangkan besi bebas agar lapisan pasif terbentuk sempurna. Pasivasi berbeda dengan pickling: pickling menghilangkan kerak dan warna las, sedangkan pasivasi membersihkan besi bebas tanpa mengikis logam. ASTM A967 menyediakan perlakuan asam nitrat dan asam sitrat serta metode uji hasilnya. Kunci keberhasilannya ada pada pembersihan awal yang tuntas, perlakuan yang sesuai dengan kelas stainless, bilas dengan air bersih, dan pengujian.
Baca Juga
- Stainless Steel (Baja Tahan Karat): Pengertian, Jenis, Kelas, dan Perbedaan 304, 316, dan 201
- Stainless Steel Berkarat? Penyebab dan Cara Menghilangkan Karat pada Stainless
- Cara Las Stainless Steel: Kawat Las yang Tepat, Las Argon dan Las Listrik, Sensitisasi, dan Membersihkan Bekas Las
- Korosi Sumuran
- Cara Mencegah Korosi pada Logam

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.