Cetakan pasir adalah cetakan yang dibuat dengan memadatkan pasir cetak di sekeliling pola, sehingga tertinggal rongga berbentuk benda setelah polanya dicabut. Logam cair dituang ke rongga itu, membeku, lalu pasirnya dibongkar untuk mengeluarkan benda cor. Cetakan pasir dipakai untuk sebagian besar benda cor di dunia karena pasirnya murah, tahan suhu tinggi, dan bisa dipakai berulang kali.
Apa Itu Cetakan Pasir?
Cetakan pasir termasuk cetakan sekali pakai: cetakan dihancurkan untuk mengeluarkan benda cor. Pola yang membentuknya tetap dipakai berkali-kali. Inilah beda utamanya dengan cetakan logam permanen pada die casting, yang kami bandingkan di artikel sand casting vs die casting vs investment casting.
Pasir cocok menjadi bahan cetakan karena empat hal:
- Tahan api, sehingga tidak meleleh atau melekat saat terkena besi atau baja cair.
- Berpori, sehingga gas dan uap air bisa keluar lewat celah antarbutir.
- Bisa diikat dan dipadatkan menjadi hampir semua bentuk, dari beberapa gram sampai puluhan ton.
- Mudah hancur setelah penuangan, sehingga benda cor mudah dibongkar dan pasirnya bisa diolah kembali.
Kalau Anda baru mengenal prosesnya secara keseluruhan, mulailah dari panduan dasar-dasar pengecoran logam.
Jenis Pasir Cetak
Pasir dasar adalah bagian terbesar dari cetakan. Ada empat jenis yang umum dipakai.
| Pasir dasar | Ciri utama | Pemakaian umum |
|---|---|---|
| Pasir silika | Paling murah dan paling mudah didapat. Memuai tajam pada sekitar 573 °C, yang bisa memicu cacat permukaan | Coran besi, aluminium, dan paduan tembaga pada umumnya |
| Pasir kromit | Daya hantar panas tinggi, pemuaian rendah, tahan penetrasi logam | Pasir muka untuk coran baja berukuran besar |
| Pasir zirkon | Pemuaian sangat rendah, sangat tahan api, mahal | Cetakan dan inti presisi, coran baja |
| Pasir olivin | Pemuaian rendah, tidak bereaksi dengan baja mangan | Baja mangan dan sebagian coran non-ferrous |
Ukuran dan bentuk butir sama pentingnya dengan jenis mineralnya. Butir halus memberi permukaan coran yang lebih halus tetapi permeabilitasnya rendah. Butir kasar mudah melepas gas tetapi permukaannya lebih kasar. Butir bulat mudah mengalir dan memadat, sedangkan butir bersudut saling mengunci dan memerlukan lebih banyak pengikat.
Jenis Cetakan Pasir Menurut Pengikatnya
Butir pasir tidak bisa mempertahankan bentuk dengan sendirinya. Pengikatlah yang menentukan kekuatan cetakan, cara pembuatannya, dan biayanya.
- Cetakan pasir basah (green sand). Pasir diikat dengan lempung bentonit dan air, lalu dipakai dalam keadaan lembap. Kata “green” berarti belum dikeringkan, bukan berwarna hijau. Campuran yang umum kira-kira 85–92% pasir, 4–10% bentonit, dan 2–5% air, sering ditambah sedikit serbuk batu bara untuk coran besi. Ini cara yang paling murah dan paling cepat. Perkembangan pengikatnya kami bahas di artikel pengikat green sand.
- Cetakan pasir kering (dry sand). Cetakan berpengikat lempung yang dipanggang, umumnya pada sekitar 150–300 °C, sebelum dituang. Cetakannya lebih kuat dan menghasilkan lebih sedikit uap air, sehingga cocok untuk coran yang lebih besar.
- Cetakan kering permukaan (skin-dried). Hanya permukaan rongga yang dikeringkan dengan obor atau udara panas, sedalam beberapa milimeter. Ini jalan tengah antara pasir basah dan pasir kering.
- Cetakan natrium silikat (proses CO₂). Pasir dicampur sekitar 3–5% natrium silikat (water glass), lalu mengeras dalam hitungan detik saat dialiri gas karbon dioksida. Cocok untuk inti dan cetakan berukuran sedang, tetapi lebih sulit dibongkar setelah penuangan.
- Cetakan no-bake (pengikat kimia). Pasir dicampur resin, misalnya furan atau fenolik, dan katalis, lalu mengeras pada suhu ruang. Hasilnya cetakan yang kaku dan akurat untuk coran sedang dan besar.
- Cetakan kulit (shell mold). Pasir berlapis resin dijatuhkan ke pola logam yang dipanaskan, sekitar 200–300 °C, dan membentuk kulit tipis yang keras. Permukaannya halus dan toleransinya ketat untuk benda kecil sampai sedang.
Sifat Pasir Cetak yang Baik
Pabrik pengecoran menguji pasir cetak secara rutin, karena perubahan kecil pada kadar air atau lempung langsung berpengaruh pada benda cor.
- Permeabilitas. Kemampuan meloloskan gas dan uap air. Kalau terlalu rendah, gas terperangkap di dalam logam.
- Kekuatan basah. Kekuatan pasir saat masih lembap, supaya cetakan tidak rusak ketika pola dicabut dan cetakan dipindahkan.
- Kekuatan kering dan kekuatan panas. Kekuatan setelah permukaannya mengering dan terkena logam cair, supaya dinding rongga tidak terkikis.
- Ketahanan api. Kemampuan menahan panas tanpa meleleh atau melekat pada benda cor.
- Mampu alir. Kemudahan pasir bergerak saat ditumbuk atau ditekan sehingga mengisi semua detail pola.
- Mampu hancur (collapsibility). Kemudahan cetakan mengalah saat benda cor menyusut dan kemudahan dibongkar. Kalau buruk, benda cor bisa mengalami hot tearing.
- Mampu pakai ulang. Berapa siklus pasir bertahan sebelum lempungnya terbakar habis dan bahan baru harus ditambahkan.
Bagian-Bagian Cetakan Pasir
Cetakan pasir umumnya dibuat dalam dua belahan di dalam rangka yang disebut rangka cetak (flask).
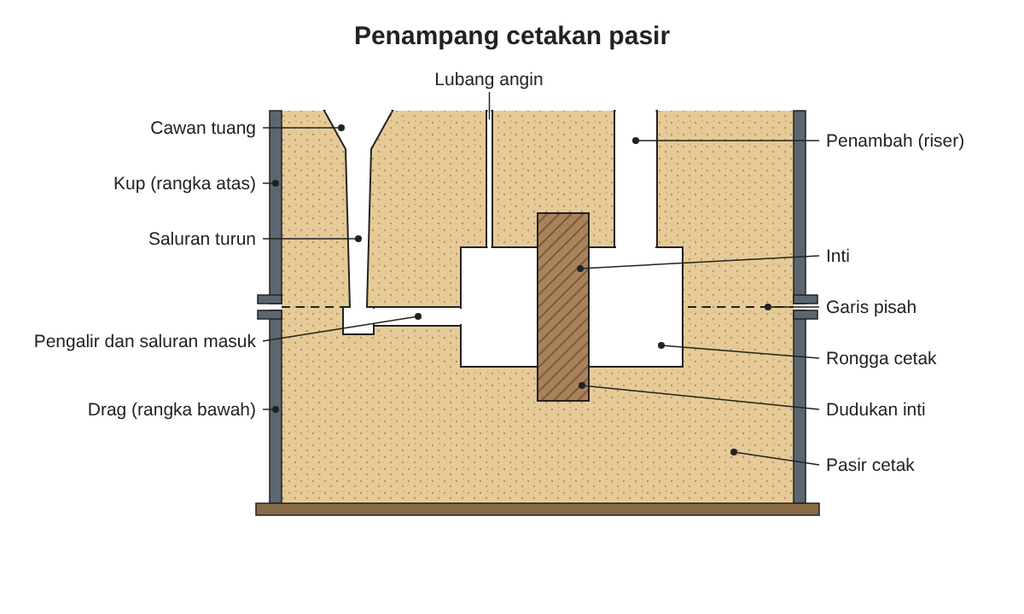
- Rangka cetak (flask). Rangka kaku yang menahan pasir.
- Kup (cope). Belahan atas cetakan.
- Drag. Belahan bawah cetakan.
- Garis pisah (parting line). Bidang pertemuan kup dan drag.
- Rongga cetak. Ruang kosong bekas pola, yang nantinya menjadi benda cor.
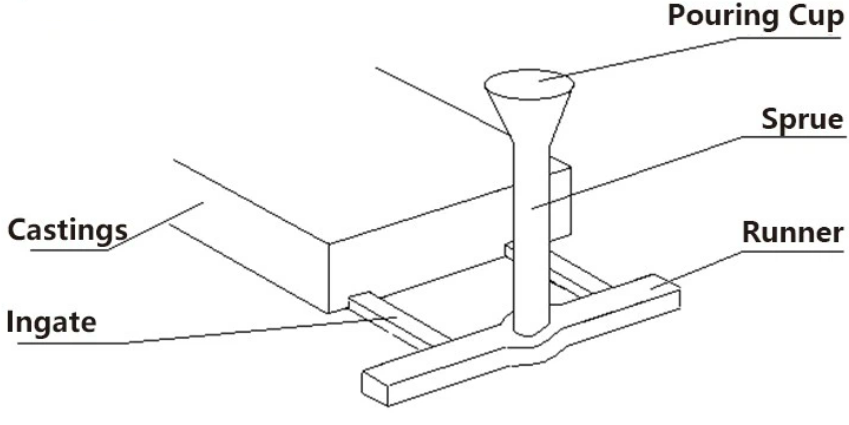
- Cawan tuang (pouring basin). Corong di bagian atas yang menerima logam dari ladel.
- Saluran turun (sprue). Saluran tegak yang membawa logam turun dari cawan tuang.
- Pengalir dan saluran masuk (runner dan gate). Saluran mendatar yang membawa logam dari saluran turun, dan lubang tempat logam masuk ke rongga cetak.
- Penambah (riser). Cadangan logam cair yang mengisi kekurangan saat benda cor menyusut ketika membeku.
- Inti (core). Bentukan pasir terpisah yang diletakkan di rongga untuk membuat lubang atau saluran dalam.
- Dudukan inti (core print). Cekungan di cetakan yang menahan dan menempatkan inti.
- Lubang angin (vent). Lubang kecil untuk mengeluarkan udara dan gas dari rongga.
Semua saluran itu dirancang sebagai satu sistem. Rinciannya ada di artikel desain gating dan riser system, dan cara menghitung ukurannya di cara menghitung riser.
Cara Membuat Cetakan Pasir
Langkah berikut menggambarkan cetakan pasir basah yang dibuat dengan tangan. Mesin cetak mengerjakan hal yang sama dengan lebih cepat dan lebih seragam.
- Siapkan pola. Pola dibuat sedikit lebih besar dari benda jadi untuk mengimbangi penyusutan dan pemesinan, dengan kemiringan pada sisi tegak supaya mudah dicabut dari pasir.
- Siapkan pasir. Pasir, lempung, air, dan bahan tambahan diaduk di mesin pengaduk (muller) sampai kadar air dan kekuatannya masuk dalam batas yang ditentukan.
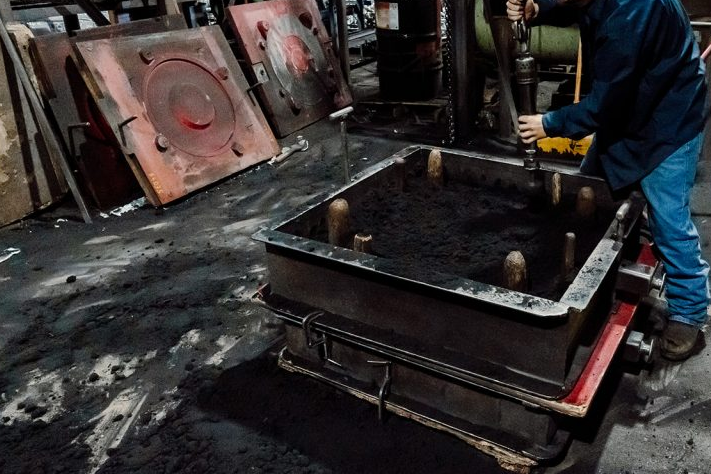
- Cetak drag. Belahan bawah pola diletakkan di atas papan di dalam rangka drag dan ditaburi bubuk pemisah. Pasir muka yang halus diayak di atas pola, lalu pasir pengisi ditambahkan dan ditumbuk selapis demi selapis. Permukaannya diratakan.
- Balik drag, lalu pasang belahan atas pola di atasnya. Taburi bidang pisah supaya kedua belahan tidak saling menempel.
- Cetak kup. Pasang rangka kup di atas drag, letakkan pasak saluran turun dan penambah, lalu isi dan tumbuk seperti sebelumnya.
- Buat lubang angin. Tusukkan kawat dari permukaan kup ke arah rongga, tanpa menyentuh pola.
- Buka cetakan dan cabut pola. Angkat kup, lepaskan pasak saluran turun dan penambah, goyangkan pola perlahan, lalu angkat.
- Buat saluran dan perbaiki. Potong pengalir dan saluran masuk kalau belum menjadi bagian pola, perbaiki tepi yang rusak, dan oleskan pelapis cetakan bila diperlukan.
- Pasang inti. Letakkan inti pada dudukannya.
- Tutup dan kunci cetakan. Turunkan kup ke atas drag mengikuti pena pengarah, lalu jepit atau beri pemberat supaya tekanan logam tidak mengangkat kup.
Setelah dituang dan didinginkan, cetakan dibongkar, lalu benda cor dibersihkan. Tahap itu kami bahas di artikel fettling pengecoran logam.
Cacat yang Sering Berasal dari Cetakan Pasir
| Cacat | Tampilan | Penyebab umum di cetakan |
|---|---|---|
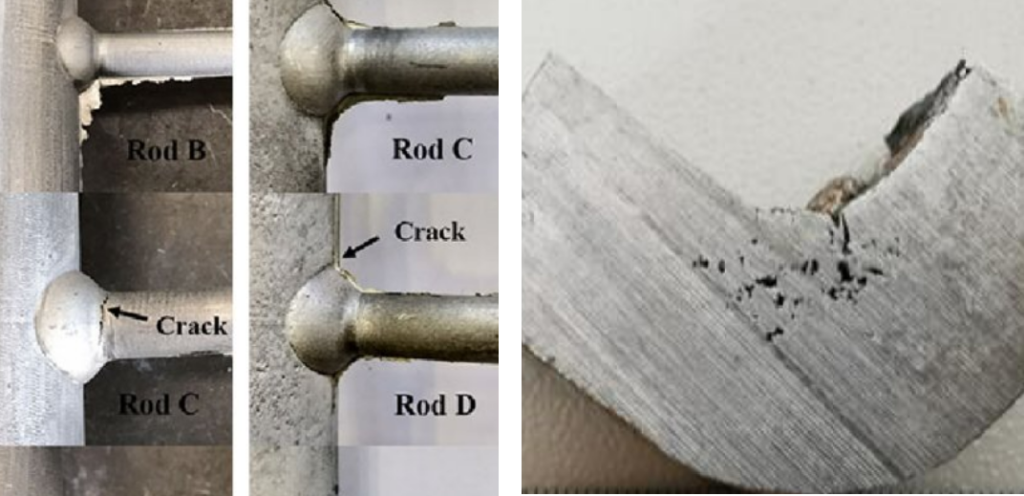
| Inklusi pasir | Butir pasir tertanam di benda cor | Pasir lemah, pasir lepas tertinggal di rongga, erosi di saluran masuk |
| Lubang gas (blowhole) | Rongga bulat berdinding halus | Kadar air terlalu tinggi, permeabilitas rendah, lubang angin kurang |
| Scab dan rat tail | Tonjolan kasar atau garis tipis di permukaan datar | Pemuaian pasir di permukaan datar, kekuatan rendah |
| Penetrasi logam | Permukaan kasar dengan pasir melekat | Pasir kasar, penumbukan kurang padat, suhu tuang terlalu tinggi |
| Swell (menggembung) | Benda cor lebih tebal dari pola | Penumbukan kurang padat sehingga dinding terdesak tekanan logam |
| Cetakan bergeser | Ada tangga di garis pisah | Kup dan drag tidak sejajar, pena pengarah aus |
Daftar lengkapnya ada di artikel jenis-jenis cacat pengecoran.
Kelebihan dan Keterbatasan
Kelebihan
- Biaya perkakas rendah, sehingga cocok untuk satuan dan jumlah kecil maupun produksi massal.
- Hampir tidak ada batas ukuran dan berat.
- Bisa dipakai untuk hampir semua paduan cor, termasuk besi dan baja.
- Pasirnya bisa diolah dan dipakai kembali.
Keterbatasan
- Permukaan lebih kasar dan toleransi dimensi lebih longgar dibanding die casting atau investment casting.
- Setiap benda cor memerlukan cetakan baru.
- Biasanya perlu kelonggaran pemesinan yang lebih besar.
- Penanganan pasir menimbulkan debu, sehingga perlu ventilasi dan pengendalian debu silika.
Pertanyaan yang Sering Diajukan
Cetakan pasir terbuat dari apa? Sebagian besar dari pasir dasar, biasanya silika, ditambah pengikat. Pada cetakan pasir basah pengikatnya lempung bentonit dan air. Cetakan lain memakai natrium silikat atau resin.
Mengapa disebut green sand? Karena cetakannya dipakai dalam keadaan lembap dan belum dikeringkan. Namanya tidak berhubungan dengan warna; green sand biasanya hitam atau cokelat.
Apa beda kup dan drag? Kup adalah belahan atas cetakan dan drag adalah belahan bawah. Keduanya bertemu di garis pisah.
Apakah pasir cetak bisa dipakai lagi? Bisa. Pasir basah didinginkan, diayak, lalu diaduk lagi dengan lempung dan air baru. Pasir berpengikat kimia perlu reklamasi mekanis atau termal untuk membuang pengikat lamanya.
Logam apa saja yang bisa dicor dengan cetakan pasir? Hampir semuanya: besi cor kelabu dan nodular, baja, aluminium, paduan tembaga seperti kuningan dan perunggu, serta magnesium dengan inhibitor yang sesuai.
Kesimpulan
Prinsip cetakan pasir sederhana: pasir, pengikat, dan pola. Mutu benda cor ditentukan oleh rinciannya, yaitu pasir dasar dan pengikat yang sesuai dengan paduannya, sifat pasir yang dijaga dalam batasnya, dan cetakan yang ditumbuk, diberi lubang angin, dan ditutup dengan benar. Memahami bagian-bagian cetakan pasir dan cara pembuatannya adalah titik awal untuk mencari penyebab sebagian besar cacat pada pengecoran pasir.