PWHT, singkatan dari post weld heat treatment, adalah perlakuan panas yang diberikan pada komponen setelah pengelasan selesai. Baja dipanaskan sampai suhu di bawah titik transformasinya, ditahan selama waktu tertentu, lalu didinginkan perlahan. Tujuannya mengurangi tegangan sisa akibat pengelasan dan melunakkan daerah keras serta getas di samping las.
PWHT adalah salah satu penerapan dari proses yang dibahas di artikel jenis-jenis heat treatment. Di bengkel, proses ini sering disebut stress relief atau pelepasan tegangan.
Mengapa Hasil Las Perlu PWHT
Pengelasan memanaskan jalur logam yang sempit sampai mencair, sementara baja di sekitarnya tetap dingin. Saat las mendingin dan menyusut, logam dingin di sekitarnya menahan. Akibatnya ada dua:
- Tegangan sisa. Tegangan yang terkunci di daerah las bisa mendekati kekuatan luluh baja, walaupun belum ada beban dari luar.
- Daerah terpengaruh panas (HAZ) yang keras. Pada baja yang bisa dikeraskan, logam di samping las mendingin cukup cepat untuk membentuk martensit, struktur yang keras dan getas.
Tujuan PWHT
| Tujuan | Cara terjadinya |
|---|---|
| Menurunkan tegangan sisa | Pada suhu PWHT, kekuatan luluh baja turun sehingga tegangan yang terkunci mengendur |
| Menemper HAZ | Martensit yang keras berubah menjadi struktur yang lebih ulet dan lebih lunak |
| Mengeluarkan hidrogen | Hidrogen yang terjebak saat pengelasan berdifusi keluar, sehingga risiko retak tertunda turun |
| Menstabilkan dimensi | Komponen tidak berubah bentuk saat dimesin sesudahnya |
| Menaikkan ketahanan terhadap retak korosi tegangan | Tegangan dan kekerasan yang lebih rendah mengurangi retak pada layanan gas asam, kaustik, dan amina |
Tahapan Proses PWHT
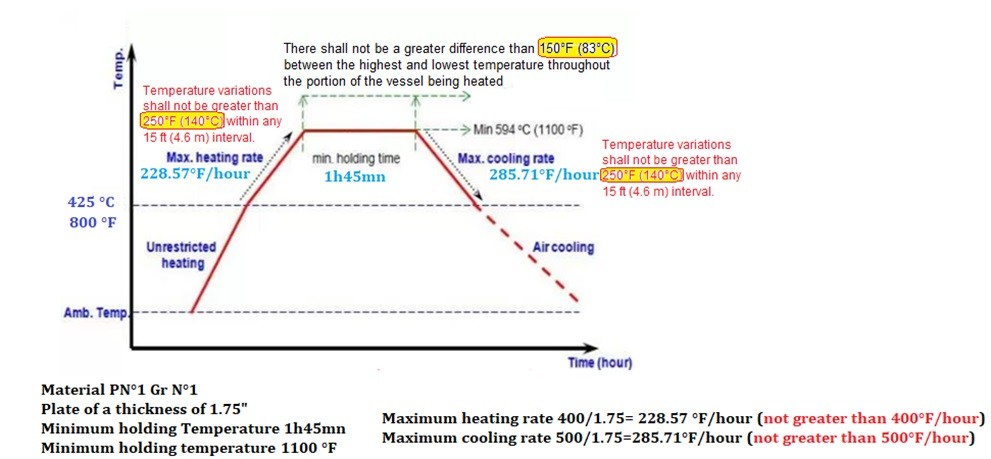
1. Pemanasan. Komponen dipanaskan dengan laju terkendali. Kode membatasi laju pemanasan di atas kira-kira 300–425°C, dan batasnya makin ketat untuk bahan yang makin tebal, supaya bagian tebal dan tipis tidak memanas secara timpang.
2. Penahanan (soaking). Komponen ditahan pada suhu yang ditentukan. Patokan yang umum adalah satu jam untuk tiap 25 mm tebal, dengan waktu minimum yang ditetapkan kode.
3. Pendinginan. Komponen didinginkan dengan laju terkendali sampai kira-kira 300–425°C, lalu dibiarkan mendingin di udara tenang.
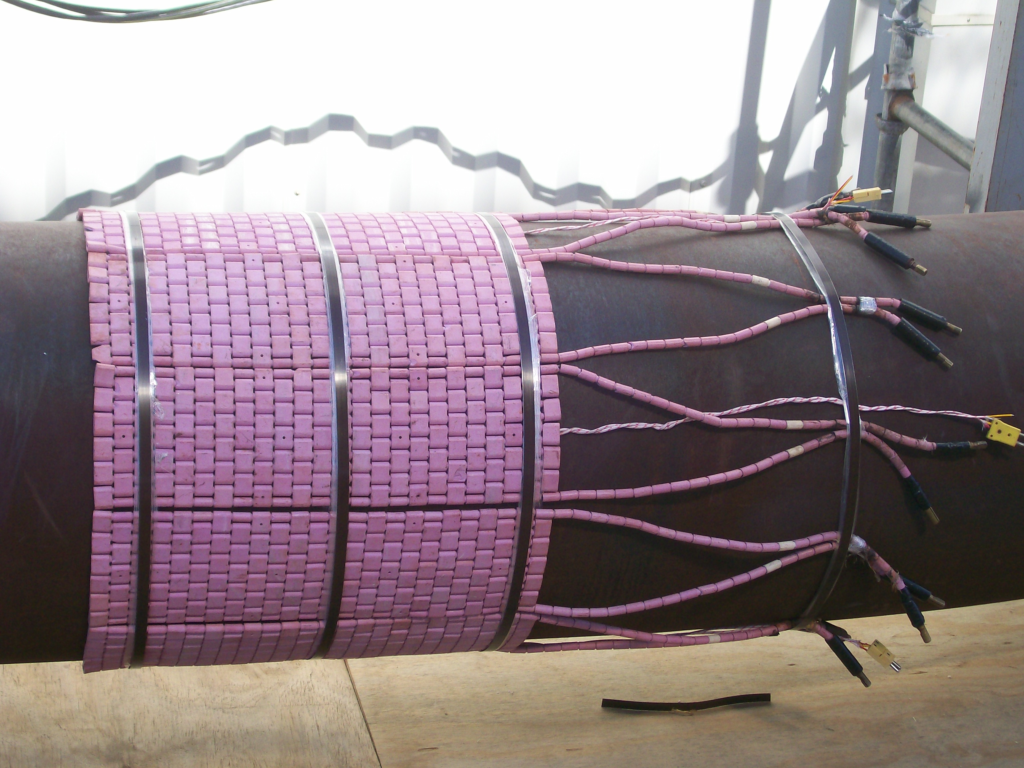
Termokopel yang ditempel pada komponen merekam seluruh siklus, dan grafiknya menjadi bagian dari dokumen mutu.
Suhu PWHT untuk Beberapa Jenis Baja
| Bahan | Suhu tahan yang umum |
|---|---|
| Baja karbon | Sekitar 595–650°C |
| Baja 1¼Cr-½Mo | Sekitar 650–705°C |
| Baja 2¼Cr-1Mo | Sekitar 675–760°C |
| Baja 9Cr-1Mo-V (Grade 91) | Sekitar 730–775°C |
| Baja tahan karat austenitik | Umumnya tidak diwajibkan |
Rentang ini bersifat indikatif. Suhu, waktu tahan, serta laju pemanasan dan pendinginan yang tepat selalu mengikuti kode yang berlaku dan spesifikasi prosedur las (WPS) yang sudah dikualifikasi.
Kapan PWHT Diwajibkan
Kewajibannya ditentukan oleh empat hal:
- Kode. Kode bejana tekan, perpipaan, dan struktur seperti ASME Section VIII, ASME B31.1, ASME B31.3, dan AWS D1.1 punya aturan masing-masing.
- Bahan. Baja paduan krom-molibdenum hampir selalu wajib PWHT. Baja karbon biasa baru wajib di atas tebal tertentu.
- Tebal. Bagian yang tebal menahan lebih banyak tegangan sisa, sehingga kode menetapkan batas tebal yang mewajibkan PWHT.
- Layanan. Layanan gas asam, kaustik, amina, dan suhu rendah bisa mewajibkan PWHT berapa pun tebalnya.
Untuk baja karbon rendah yang tipis pada layanan biasa, PWHT umumnya tidak diperlukan.
Metode Pelaksanaan PWHT
| Metode | Cara kerja | Cocok untuk |
|---|---|---|
| Tungku | Seluruh komponen dipanaskan di dalam tungku | Bejana dan rakitan yang muat di tungku |
| Pemanas tahanan listrik setempat | Bantalan pemanas keramik dililitkan di sekitar las lalu dibungkus isolasi | Las pipa dan sambungan lapangan |
| Induksi | Kumparan membangkitkan panas langsung di dalam baja | Pipa berdinding tebal, pemanasan cepat dan merata |
| Pembakaran dari dalam | Pembakar memanaskan bejana besar dari dalam, dengan isolasi di luar | Bejana yang terlalu besar untuk tungku |
Pada PWHT setempat, lebar daerah yang dipanaskan harus cukup jauh melampaui las di kedua sisinya. Daerah yang terlalu sempit menimbulkan perbedaan suhu yang curam dan justru bisa menambah tegangan baru.
Beda PWHT, Stress Relief, dan Post-Heating
Tiga istilah ini sering tertukar.
- PWHT adalah istilah umum untuk perlakuan panas setelah pengelasan. Untuk baja karbon dan baja paduan rendah, hampir selalu berarti pelepasan tegangan di bawah suhu transformasi.
- Stress relief menyebut tujuannya. Proses ini juga dipakai pada coran dan komponen hasil pemesinan yang tidak dilas.
- Post-heating, atau pemanasan pelepas hidrogen, adalah penahanan pada suhu lebih rendah, umumnya sekitar 200–350°C, segera setelah pengelasan agar hidrogen keluar. Proses ini tidak melepas tegangan dan tidak bisa menggantikan PWHT.
Risiko dan Kesalahan yang Sering Terjadi
- Temper berlebihan. Suhu terlalu tinggi atau waktu terlalu lama menurunkan kekuatan. Pada baja hasil quenching dan tempering, suhu PWHT harus di bawah suhu temper aslinya. Lihat quenching dan tempering.
- Terlalu banyak siklus. Tiap perbaikan dan PWHT ulang menambah total waktu pada suhu tinggi, dan kode membatasi pengaruh kumulatifnya.
- Retak saat pemanasan ulang. Beberapa baja krom-molibdenum-vanadium bisa retak di HAZ selama PWHT itu sendiri.
- Sensitisasi. Menahan baja tahan karat austenitik pada rentang suhu PWHT dapat membentuk karbida krom di batas butir, yang menurunkan ketahanan korosinya.
- Distorsi. Penumpu yang buruk di dalam tungku membuat komponen berat melendut.
- Penempatan termokopel yang salah. Bila titik terdingin dan terpanas tidak dipantau, rekaman tidak membuktikan siklusnya terpenuhi.
PWHT pada Coran
PWHT tidak hanya untuk bejana dan pipa hasil fabrikasi. Coran baja yang diperbaiki dengan las sering memerlukan pelepasan tegangan atau perlakuan panas ulang, bergantung pada besar perbaikannya. Ini dibahas di artikel pengelasan perbaikan untuk hasil pengecoran logam.
Pertanyaan yang Sering Diajukan
Apa kepanjangan PWHT? Post weld heat treatment, yaitu perlakuan panas setelah pengelasan untuk melepas tegangan dan menemper daerah las.
Berapa suhu PWHT untuk baja karbon? Umumnya sekitar 595–650°C, ditahan kira-kira satu jam untuk tiap 25 mm tebal. Nilai pastinya ditetapkan oleh kode yang berlaku.
Apakah PWHT sama dengan annealing? Tidak. PWHT dilakukan di bawah suhu transformasi dan tidak merekristalisasi baja. Annealing penuh memanaskan baja di atas suhu itu dan menghasilkan struktur yang jauh lebih lunak.
Bolehkah PWHT dilewati? Hanya bila kode mengizinkan. Beberapa kode memberi alternatif pada kasus tertentu, misalnya pemanasan awal yang lebih tinggi atau teknik temper bead, dan alternatif itu harus dikualifikasi.
Kesimpulan
PWHT menurunkan tegangan sisa, menemper daerah terpengaruh panas, dan mengeluarkan hidrogen. Wajib atau tidaknya, serta suhu dan waktunya, ditentukan oleh kode, bahan, tebal, dan jenis layanan. Siklusnya sendiri sederhana. Mutu hasilnya bergantung pada laju yang terkendali, penahanan yang benar, dan rekaman suhu yang membuktikannya.