Quenching dan tempering adalah perlakuan panas dua tahap yang memberi baja gabungan kekuatan tinggi dan keuletan yang baik. Baja lebih dulu dikeraskan dengan pendinginan cepat (quenching, atau celup cepat), lalu dipanaskan lagi pada suhu yang lebih rendah untuk mengurangi kegetasannya (tempering, atau penemperan). Baja hasil proses ini sering disebut baja Q&T.
Proses ini adalah salah satu yang dibahas di artikel jenis-jenis heat treatment. Artikel ini membahasnya lebih rinci.
Tiga Tahap Proses
1. Austenisasi
Baja dipanaskan sampai strukturnya berubah menjadi austenit, fasa yang mampu melarutkan karbon. Untuk sebagian besar baja karbon menengah dan baja paduan rendah, suhunya sekitar 815–870°C. Komponen ditahan sampai seluruh penampangnya mencapai suhu itu.
2. Quenching
Baja panas didinginkan dengan cepat di dalam cairan atau gas. Bila pendinginan cukup cepat, karbon tidak sempat berdifusi keluar dan austenit berubah menjadi martensit. Martensit sangat keras dan kuat, tetapi getas dan penuh tegangan dalam.
3. Tempering
Baja hasil quenching dipanaskan lagi sampai suhu di bawah titik transformasinya, umumnya antara 150 dan 650°C, ditahan, lalu didinginkan. Tempering memberi kesempatan sebagian karbon keluar dari martensit sebagai karbida halus. Kekerasan turun sedikit, sedangkan keuletan dan ketangguhan naik tajam.
Baja sebaiknya ditemper segera setelah quenching. Martensit yang belum ditemper dan dibiarkan dalam keadaan bertegangan bisa retak dengan sendirinya.
Media Quenching
Media celup menentukan laju pendinginan. Lebih cepat tidak selalu lebih baik. Sasarannya adalah mendinginkan secukupnya untuk membentuk martensit, dan tidak lebih cepat dari itu.
| Media | Kecepatan pendinginan | Pemakaian umum | Risiko utama |
|---|---|---|---|
| Air garam | Sangat tinggi | Baja karbon biasa, bentuk sederhana | Retak dan distorsi |
| Air | Tinggi | Baja karbon dengan kemampukerasan rendah | Retak pada bentuk rumit |
| Larutan polimer | Bisa diatur, antara air dan oli | Baja paduan, pengerasan induksi | Konsentrasi harus dijaga |
| Oli | Sedang | Sebagian besar baja paduan | Bahaya kebakaran, pendinginan lebih lambat |
| Garam cair | Sedang, sangat merata | Martempering dan austempering | Penanganan dan keselamatan |
| Gas atau udara | Rendah | Baja perkakas yang mengeras di udara, tungku vakum | Butuh baja dengan kemampukerasan tinggi |
Kemampukerasan: Mengapa Unsur Paduan Penting
Kekerasan dan kemampukerasan adalah dua sifat yang berbeda.
- Kekerasan maksimum hampir sepenuhnya ditentukan kadar karbon. Baja dengan karbon sekitar 0,4% bisa mencapai kisaran 55–60 HRC bila seluruhnya menjadi martensit, dan baja di atas sekitar 0,6% karbon bisa melampaui 60 HRC.
- Kemampukerasan (hardenability) adalah seberapa dalam kekerasan itu menjangkau dari permukaan ke inti. Sifat ini ditentukan unsur paduan seperti krom, molibdenum, mangan, dan nikel.
Batang tebal dari baja karbon biasa mungkin hanya mengeras di permukaannya, karena bagian tengahnya mendingin terlalu lambat. Baja paduan berukuran sama bisa mengeras sampai ke inti, bahkan di dalam oli. Kemampukerasan diukur dengan uji Jominy.
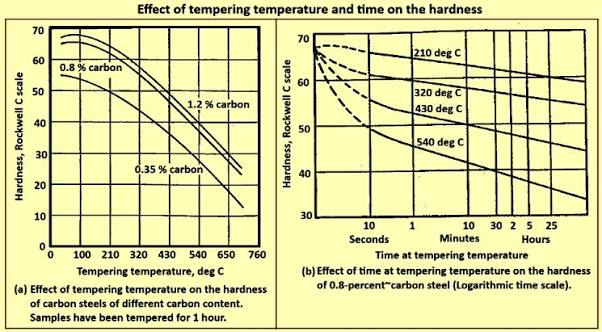
Rentang Suhu Tempering
| Rentang | Suhu | Hasil | Contoh komponen |
|---|---|---|---|
| Rendah | Sekitar 150–250°C | Kekerasan dan ketahanan aus tertinggi, tegangan berkurang | Pahat potong, bantalan, roda gigi hasil karburisasi |
| Menengah | Sekitar 350–500°C | Batas elastis tinggi | Pegas |
| Tinggi | Sekitar 500–650°C | Ketangguhan terbaik dengan kekuatan yang masih tinggi | Poros, baut, komponen struktur dan bertekanan |
Makin tinggi suhu tempering, makin rendah kekerasannya dan makin tinggi ketangguhannya. Waktu tempering juga berpengaruh, tetapi pengaruh suhu jauh lebih besar.
Rentang Suhu yang Dihindari
- Kegetasan martensit temper. Tempering pada kisaran 250–400°C dapat menurunkan ketangguhan pukul walaupun kekerasan terus turun. Rentang ini biasanya dihindari untuk komponen yang menerima beban kejut.
- Kegetasan temper. Beberapa baja paduan kehilangan ketangguhan bila ditahan pada, atau didinginkan perlahan melewati, kisaran 375–575°C. Penyebabnya adalah pengotor seperti fosfor, timah, dan antimon. Pendinginan cepat setelah tempering suhu tinggi mencegahnya.
Rentang ini perkiraan dan berbeda untuk tiap jenis baja.
Masalah yang Sering Terjadi dan Pencegahannya
| Masalah | Penyebab | Pencegahan |
|---|---|---|
| Retak celup | Pendinginan terlalu keras, sudut tajam, tempering tertunda | Pakai media yang lebih lunak, beri radius, temper segera |
| Distorsi | Pendinginan tidak merata, penyusunan benda yang buruk | Tumpu benda dengan benar, aduk media secara merata |
| Titik lunak | Kantong uap, kerak, pengadukan kurang | Bersihkan benda, perbaiki pengadukan |
| Kekerasan rendah | Pemanasan kurang, pemindahan ke bak celup lambat | Periksa suhu tungku, persingkat waktu pindah |
| Austenit sisa | Kadar karbon atau paduan tinggi | Perlakuan di bawah nol, tempering dua kali |
| Dekarburisasi | Karbon permukaan hilang di dalam tungku | Pakai atmosfer pelindung |
Uji kekerasan setelah tempering adalah pemeriksaan baku untuk memastikan perlakuan mencapai targetnya.
Variasi Proses
- Martempering. Baja dicelup ke bak yang suhunya sedikit di atas suhu mulai terbentuknya martensit, ditahan sampai suhunya merata, lalu didinginkan di udara. Cara ini mengurangi distorsi dan retak.
- Austempering. Baja dicelup dan ditahan pada suhu tempat bainit terbentuk, bukan martensit. Hasilnya tangguh tanpa perlu tempering terpisah. Besi tuang nodular austemper (ADI) dibuat dengan cara ini. Lihat besi cor nodular.
- Pengerasan induksi dan nyala. Hanya permukaan yang diaustenisasi dan dicelup, sehingga intinya tetap ulet.
- Tempering dua kali. Baja perkakas sering ditemper dua kali agar martensit yang terbentuk dari austenit sisa pada tempering pertama ikut ditemper.
Penerapan Baja Hasil Quenching dan Tempering
- Baut dan pengencang berkekuatan tinggi
- Poros, as, roda gigi, dan poros engkol
- Pelat tahan aus dan pelat struktur berkekuatan tinggi untuk derek dan alat tambang
- Baja bejana tekan dan pipa penyalur
- Perkakas, cetakan, dan pegas
- Coran baja untuk alat berat, saat normalizing saja tidak memberi kekuatan yang cukup
Mengelas Baja Hasil Quenching dan Tempering
Baja Q&T memperoleh sifatnya dari perlakuan panas, sehingga panas las bisa merusaknya secara setempat. Masukan panas dibatasi, dan PWHT apa pun harus dilakukan di bawah suhu temper aslinya. Bila tidak, logam induknya melunak.
Pertanyaan yang Sering Diajukan
Apa beda quenching dan tempering? Quenching adalah pendinginan cepat yang mengeraskan baja. Tempering adalah pemanasan ulang sesudahnya, yang menukar sedikit kekerasan dengan kenaikan ketangguhan yang besar.
Apakah semua baja bisa di-quenching dan ditemper? Tidak. Baja perlu karbon yang cukup, umumnya sekitar 0,3% atau lebih, untuk membentuk martensit yang keras. Baja karbon rendah hanya sedikit mengeras dan biasanya dikeraskan permukaannya saja.
Mengapa harus ditemper? Mengapa tidak dipakai langsung setelah quenching? Martensit hasil quenching terlalu getas dan terlalu tinggi tegangannya untuk hampir semua pemakaian. Tempering ringan adalah syarat minimum bagi komponen yang dikeraskan.
Apakah quenching dan tempering sama dengan annealing? Tidak, keduanya berlawanan. Annealing mendinginkan perlahan untuk membuat baja selunak mungkin. Quenching dan tempering mendinginkan cepat untuk membuatnya kuat.
Kesimpulan
Quenching dan tempering berjalan dalam tiga tahap: austenisasi, pencelupan sampai menjadi martensit, dan tempering sampai tercapai imbangan kekerasan dan ketangguhan yang diinginkan. Kadar karbon menentukan seberapa keras baja bisa menjadi, unsur paduan menentukan seberapa dalam kekerasan itu menjangkau, dan suhu tempering menentukan sifat akhirnya.