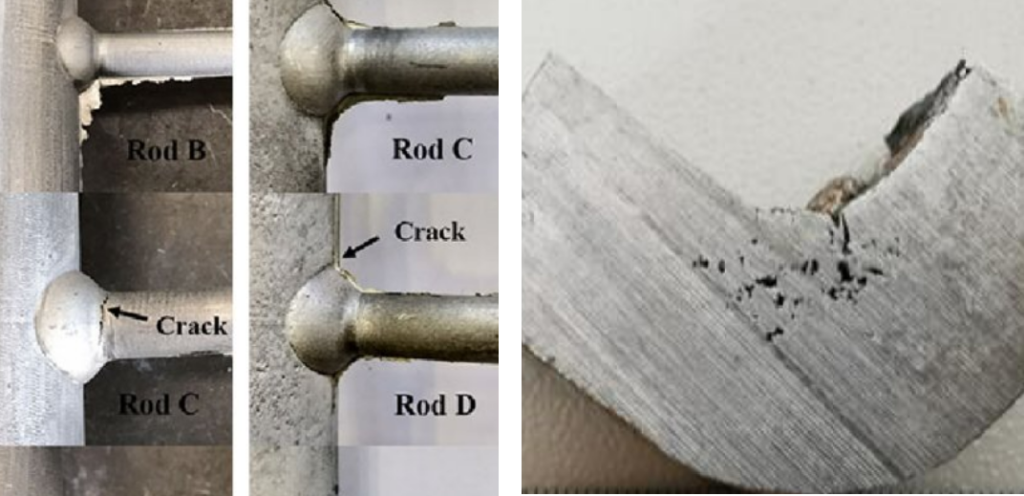
Sebagian besar cacat pengecoran logam—seperti porositas dan hot tearing yang sudah kita bahas di artikel Studi Kasus Cacat Pengecoran Logam—sebenarnya bisa dicegah jauh sebelum logam cair dituang, yaitu pada tahap perancangan sistem saluran tuang (gating system) dan penambah (riser). Banyak praktisi baru fokus pada pemilihan material dan parameter dapur peleburan, padahal desain gating dan riser yang buruk adalah salah satu penyebab paling umum kegagalan hasil cor—mulai dari misrun, cold shut, hingga rongga susut (shrinkage porosity).
Artikel ini membahas prinsip teknis di balik desain gating dan riser system: komponen-komponennya, cara menghitung rasio saluran yang tepat, serta metode standar industri untuk menentukan ukuran dan posisi riser.
Apa Itu Gating System dan Kenapa Desainnya Krusial?
Gating system adalah rangkaian saluran yang mengarahkan logam cair dari titik penuangan menuju rongga cetakan. Tujuannya bukan sekadar “menyalurkan” logam, tetapi mengendalikan tiga hal sekaligus: kecepatan aliran, arah aliran, dan tingkat turbulensi. Desain yang buruk membuat logam cair mengalami turbulensi berlebih (menjebak gas dan oksida ke dalam coran), mengikis dinding cetakan pasir (menyebabkan inklusi pasir), atau membeku sebelum rongga cetakan terisi penuh (menyebabkan misrun dan cold shut).
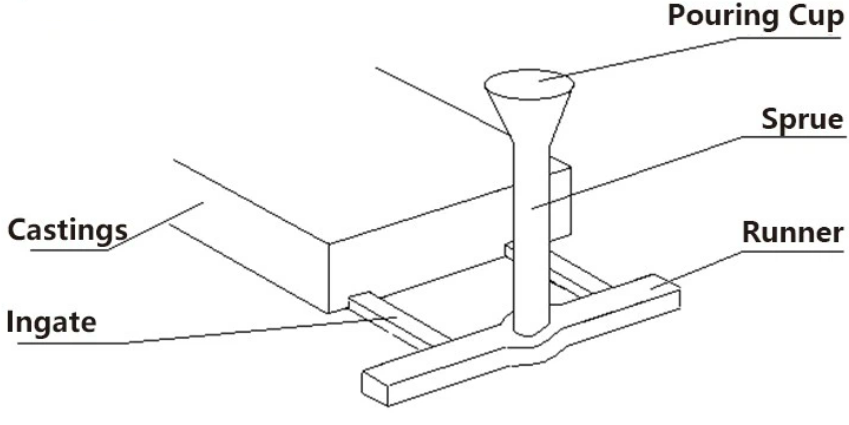
Komponen Utama Gating System
- Pouring basin (cawan tuang) — reservoir kecil di puncak cetakan yang meredam momentum logam cair sebelum masuk sprue, sekaligus menyaring kotoran kasar.
- Sprue — saluran vertikal yang mengalirkan logam dari pouring basin ke bagian bawah cetakan. Sprue umumnya dibuat tirus (mengecil ke bawah) agar kecepatan aliran tetap terkendali dan tidak terjadi aspirasi udara.
- Runner — saluran horizontal yang mendistribusikan logam dari dasar sprue ke titik-titik ingate. Runner juga berfungsi memperlambat aliran logam yang jatuh bebas dari sprue.
- Ingate (gate) — saluran akhir yang langsung terhubung ke rongga cetakan. Ukuran dan posisi ingate menentukan kecepatan serta arah logam saat memasuki rongga.
- Riser (penambah/feeder) — reservoir logam cair tambahan yang berfungsi sebagai cadangan untuk mengompensasi penyusutan volume saat logam membeku.
Gating Ratio: Menentukan Sistem Bertekanan atau Tidak
Salah satu parameter terpenting dalam desain gating adalah gating ratio, yaitu perbandingan luas penampang sprue, runner, dan ingate (ditulis As : Ar : Ag). Rasio ini menentukan apakah sistem bekerja sebagai pressurized (bertekanan) atau unpressurized (tidak bertekanan):
- Sistem bertekanan — luas total ingate lebih kecil dari runner dan sprue (misalnya rasio 1 : 2 : 1 atau 2 : 1 : 1). Sistem ini menjaga saluran selalu penuh oleh logam cair sehingga aspirasi udara minimal, cocok untuk logam ferrous. Konsekuensinya, turbulensi di titik ingate cenderung lebih tinggi.
- Sistem tidak bertekanan — luas penampang justru membesar menuju rongga cetakan (misalnya rasio 1 : 2 : 2 atau 1 : 3 : 3). Aliran lebih tenang dan turbulensi rendah, tetapi saluran berisiko tidak terisi penuh sehingga lebih rentan menjebak udara dan menghasilkan porositas gas.
Sebagai patokan awal, banyak foundry menetapkan luas runner sekitar 2–4 kali luas total ingate, dengan kecepatan logam di ingate dijaga pada kisaran 0,5–1,5 m/s untuk menghindari erosi cetakan pasir sekaligus mencegah pembekuan dini. Namun angka-angka ini tetap harus disesuaikan dengan jenis logam, ketebalan seksi coran, dan hasil simulasi—bukan diterapkan mentah-mentah sebagai rumus baku.
Prinsip Dasar Desain Riser
Fungsi riser adalah memastikan bagian coran yang paling tebal (biasanya titik solidifikasi terakhir) tetap mendapat pasokan logam cair selama proses pembekuan, sehingga rongga akibat penyusutan terjadi di dalam riser—bukan di badan coran yang menjadi produk akhir.
Hukum Chvorinov sebagai Dasar Perhitungan
Prinsip inti desain riser bertumpu pada Hukum Chvorinov, yang menyatakan waktu pembekuan suatu bagian coran sebanding dengan kuadrat dari modulusnya:
t = B × (V/A)²
di mana t adalah waktu pembekuan, B adalah konstanta cetakan (bergantung pada material logam dan jenis cetakan), V adalah volume bagian coran, dan A adalah luas permukaan pendinginannya. Rasio V/A ini disebut modulus geometris—semakin besar modulus suatu bagian, semakin lama waktu pembekuannya.
Prinsip desain riser yang paling mendasar adalah: riser harus membeku lebih lambat dari bagian coran yang ia layani. Dalam istilah modulus, ini berarti modulus riser (M_riser) harus lebih besar dari modulus bagian coran yang dituju (M_casting), umumnya dengan faktor pengali sekitar 1,2–1,5 kali sebagai margin keamanan.
Metode Modulus untuk Menentukan Ukuran Riser
Langkah praktis menentukan dimensi riser dengan metode modulus:
- Hitung modulus bagian coran yang paling kritis (biasanya seksi paling tebal atau titik pertemuan beberapa dinding, yang berpotensi menjadi hot spot).
- Tetapkan target modulus riser sebesar 1,2–1,5 kali modulus coran tersebut.
- Untuk riser berbentuk silinder (bentuk paling umum karena modulusnya efisien terhadap volume dan mudah dibuat cetakannya), tentukan rasio tinggi terhadap diameter—umumnya di kisaran 1,0–1,5—lalu hitung dimensi yang memenuhi target modulus.
- Pastikan volume riser cukup untuk mengompensasi penyusutan: sebagai patokan awal, volume riser biasanya diset 1,5–2,0 kali volume seksi coran yang diberi makan (fed section).
Selain metode modulus, dikenal juga metode Caine yang memplot rasio volume riser terhadap coran (X) melawan rasio luas permukaan riser terhadap coran (Y) pada kurva referensi—cara ini membantu memverifikasi apakah proporsi riser sudah berada di zona aman untuk jenis logam tertentu.
Contoh hitungan lengkapnya, dari modulus sampai cek volume dan jarak umpan, ada di artikel cara menghitung riser.
Feeding Distance: Kapan Perlu Riser Tambahan
Riser hanya efektif memberi pasokan logam cair sejauh jarak umpan (feeding distance) tertentu dari posisinya. Semakin panjang jarak umpan yang dibutuhkan suatu bagian coran, semakin besar risiko munculnya kantong-kantong logam cair terisolasi (isolated liquid pool) yang tidak terjangkau riser—dan itulah yang akhirnya menjadi cacat penyusutan tersembunyi di tengah coran. Jika bagian coran panjang atau kompleks, solusinya bukan memperbesar satu riser secara berlebihan, melainkan menambah jumlah riser di titik-titik hot spot yang berbeda.
Top Riser vs Side Riser
- Top riser ditempatkan di atas bagian coran yang diberi makan secara vertikal langsung. Cocok untuk seksi yang tebal dan posisinya memungkinkan feeding lurus ke bawah.
- Side riser ditempatkan di samping, memberi makan secara lateral. Praktis untuk keterbatasan ruang di cetakan, tetapi efisiensi feeding-nya bisa lebih rendah dibanding top riser pada seksi yang sangat tebal, karena arah aliran logam pengisi tidak selaras dengan arah solidifikasi.
Kesalahan Umum yang Berujung Cacat
Beberapa kesalahan desain gating dan riser yang paling sering ditemui di lapangan:
- Ingate terlalu kecil relatif terhadap seksi coran yang dilayani, menyebabkan kecepatan aliran berlebihan, erosi cetakan, dan turbulensi yang menjebak gas.
- Riser terlalu kecil atau salah posisi, sehingga riser membeku lebih dulu dari bagian yang seharusnya ia layani—hasilnya, penyusutan tetap terjadi di badan coran meski riser sudah dipasang.
- Sprue tidak tirus atau terlalu panjang, memicu aspirasi udara dan pembekuan dini sebelum logam mencapai runner.
- Jarak umpan diabaikan pada geometri coran yang kompleks, sehingga satu riser dipaksa menjangkau area yang sebenarnya butuh riser tambahan.
- Rasio gating tidak disesuaikan dengan jenis logam. Rasio yang cocok untuk paduan aluminium belum tentu tepat untuk besi cor atau baja, karena perbedaan sifat fluiditas dan pola penyusutan masing-masing logam.
Peran Simulasi dalam Desain Modern
Perhitungan manual dengan Hukum Chvorinov dan metode modulus tetap relevan sebagai dasar teori, tetapi geometri coran yang kompleks—dengan banyak perubahan ketebalan dan hot spot yang sulit diprediksi secara manual—kini banyak divalidasi lebih dulu lewat simulasi solidifikasi berbasis software, sebagaimana sempat disinggung di artikel Inovasi Teknologi dalam Pengecoran Logam. Simulasi memungkinkan perancang melihat titik-titik hot spot dan potensi porositas sebelum cetakan fisik dibuat, sehingga iterasi desain gating dan riser jauh lebih murah dibanding trial-and-error langsung di lantai produksi.
Kesimpulan
Desain gating dan riser system bukan sekadar pekerjaan menggambar saluran di atas cetakan, melainkan perhitungan teknis yang menentukan apakah sebuah coran akan bebas cacat atau justru menyumbang tingkat reject yang tinggi. Memahami gating ratio, Hukum Chvorinov, metode modulus, hingga konsep feeding distance memberi dasar yang kuat bagi insinyur maupun operator foundry untuk mendiagnosis akar masalah ketika cacat seperti porositas atau hot tearing muncul berulang—alih-alih hanya mengubah parameter peleburan tanpa menyentuh akar penyebabnya di sistem saluran tuang.