Shot blasting adalah proses membersihkan permukaan logam dengan menembakkan butiran abrasif berkecepatan tinggi. Tumbukan jutaan butiran itu merontokkan pasir cetak, kerak oksida, dan karat, lalu meninggalkan permukaan yang bersih dan seragam.
Di pabrik pengecoran, shot blasting adalah satu tahap dalam proses finishing hasil pengecoran logam. Tahap ini dilakukan setelah coran dibongkar dan saluran tuangnya dipotong pada tahap fettling.
Fungsi Shot Blasting
- Membersihkan sisa pasir, kerak, dan karat.
- Menyiapkan permukaan untuk cat atau pelapis. Permukaan yang agak kasar membuat lapisan melekat lebih baik.
- Menyeragamkan tampilan coran.
- Memudahkan inspeksi, karena retak dan cacat permukaan tidak lagi tertutup pasir.
Cara Kerja Shot Blasting
Ada dua cara melontarkan butiran abrasif.
1. Roda lempar (wheel blasting). Roda bersudu berputar cepat dan melempar butiran dengan gaya sentrifugal, umumnya pada kecepatan sekitar 60 sampai 80 meter per detik. Cara ini tidak memakai udara tekan, kapasitasnya besar, dan menjadi pilihan utama di pabrik pengecoran.
2. Udara tekan (air blasting). Butiran didorong udara bertekanan melalui nosel yang diarahkan operator atau robot. Cara ini lebih lambat, tetapi bisa menjangkau rongga dan sudut yang tidak terkena lemparan roda.
Pada kedua cara, butiran yang jatuh dikumpulkan di dasar mesin, dipisahkan dari debu dan pasir, lalu dipakai lagi. Debunya ditangkap oleh pengumpul debu (dust collector).
Urutan satu siklus untuk coran umumnya seperti ini:
- Benda dimuat di gantungan, meja, atau sabuk.
- Pintu mesin ditutup dan roda dijalankan.
- Benda ditembak selama waktu tertentu, biasanya beberapa menit, sambil diputar atau diguling.
- Roda dihentikan dan butiran dibiarkan turun.
- Benda dikeluarkan, butiran yang terjebak ditiup, lalu benda diperiksa.
Jenis Mesin Shot Blasting
| Jenis mesin | Cara memegang benda | Cocok untuk |
|---|---|---|
| Sabuk guling (tumble blast) | Benda diguling di atas sabuk | Coran kecil yang tahan benturan, jumlah banyak |
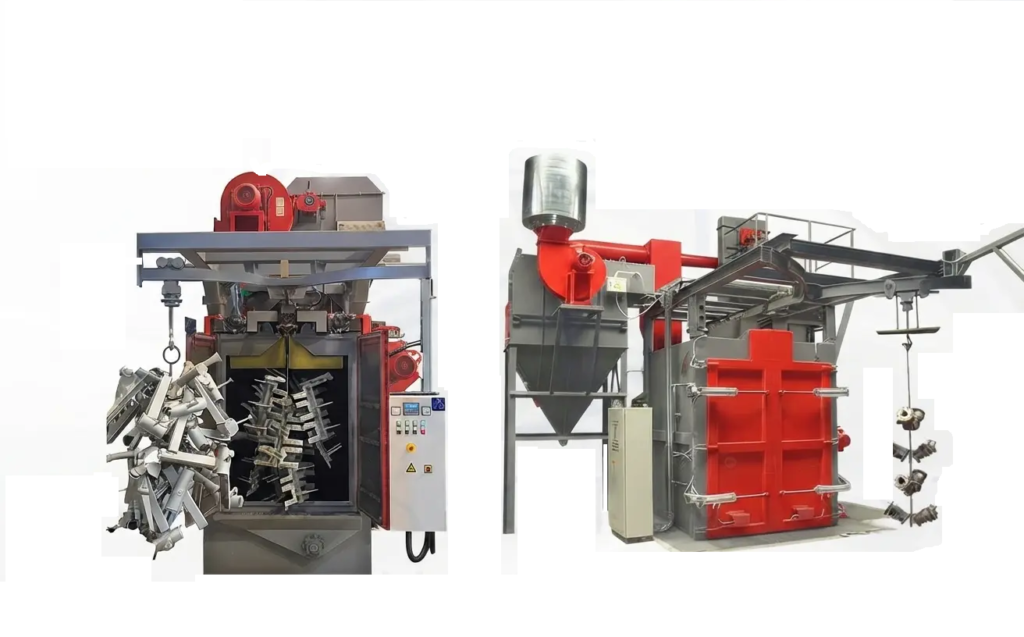
| Gantung (hanger) | Benda digantung dan diputar | Coran sedang sampai besar, bentuk rumit |
| Meja putar | Benda diletakkan di meja berputar | Benda pipih atau berat |
| Lintasan rol atau kontinu | Benda berjalan melewati ruang tembak | Pelat, profil, produksi massal |
| Ruang semprot (blast room) | Operator menyemprot dengan nosel | Benda sangat besar atau pekerjaan satuan |
Mesin sabuk guling paling murah per benda, tetapi benda saling berbenturan. Coran yang tipis atau mudah rusak sebaiknya memakai mesin gantung atau meja putar.
Media Abrasif
| Media | Bentuk | Hasil permukaan | Pemakaian |
|---|---|---|---|
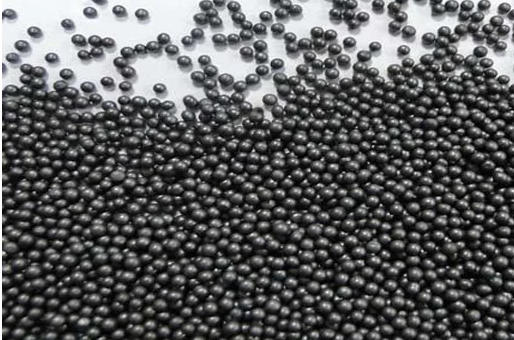
| Steel shot | Bulat | Halus, berlesung | Membersihkan coran, shot peening |
| Steel grit | Bersudut | Kasar, tajam | Membuang kerak tebal, persiapan pelapisan |
| Kawat potong (cut wire) | Silinder kecil | Mirip steel shot | Peening, umur pakai panjang |
| Stainless shot | Bulat | Bersih tanpa noda karat | Aluminium, stainless, logam non-ferrous |
| Manik kaca | Bulat | Halus, satin | Finishing dekoratif |
| Aluminium oksida | Bersudut | Kasar | Logam keras, persiapan pelapisan |
Makin besar dan makin keras butirannya, makin kuat daya bersihnya dan makin kasar permukaan yang dihasilkan. Banyak pabrik memakai campuran shot dan grit untuk mendapat keduanya.
Untuk coran aluminium dan paduan tembaga, media baja karbon sebaiknya dihindari. Serpihan besi yang tertinggal di permukaan dapat berkarat dan menimbulkan noda.
Perbedaan Shot Blasting dan Sandblasting
Di bengkel, kedua istilah ini sering dipakai bergantian. Keduanya sama-sama membersihkan permukaan dengan tumbukan butiran, tetapi alat dan medianya berbeda.
| Shot blasting | Sandblasting | |
|---|---|---|
| Pelontar | Umumnya roda lempar | Udara tekan dan nosel |
| Media | Butiran baja, dipakai berulang | Pasir atau abrasif mineral |
| Tempat kerja | Mesin tertutup di pabrik | Ruang semprot atau lapangan |
| Cocok untuk | Produksi berulang, coran, pelat | Struktur besar, perbaikan, bengkel kecil |
| Biaya | Mesin mahal, biaya per benda rendah | Alat murah, media dan tenaga lebih boros |
Jadi apa itu sandblast? Sandblasting adalah penyemprotan abrasif dengan udara tekan. Nama itu berasal dari pasir silika yang dulu menjadi medianya. Pasir silika kini dilarang atau dibatasi ketat di banyak negara karena debunya menyebabkan silikosis, dan penggantinya adalah abrasif mineral dengan kadar silika bebas yang rendah, seperti garnet.
Perbedaan Shot Blasting dan Shot Peening
Shot peening memakai prinsip yang sama untuk tujuan yang berbeda. Tumbukan butiran bulat menciptakan tegangan tekan di lapisan permukaan, yang menghambat tumbuhnya retak lelah. Proses ini dipakai pada pegas, roda gigi, dan komponen pesawat, dan intensitasnya diukur dengan strip Almen.
Shot blasting memberi sedikit efek peening sebagai manfaat sampingan, tetapi bukan proses peening yang terkendali.
Standar Kebersihan Permukaan: Sa 2,5 dan Lainnya
Tingkat kebersihan permukaan baja hasil blasting umumnya dinyatakan menurut ISO 8501-1. Padanannya dengan standar SSPC dan NACE sebagai berikut.
| ISO 8501-1 | Keterangan | SSPC / NACE |
|---|---|---|
| Sa 1 | Pembersihan ringan | SP 7 / NACE 4 |
| Sa 2 | Pembersihan menyeluruh | SP 6 / NACE 3 |
| Sa 2½ | Pembersihan sangat menyeluruh, hanya tersisa bayangan noda tipis | SP 10 / NACE 2 |
| Sa 3 | Bersih sampai baja tampak murni | SP 5 / NACE 1 |
Sa 2½, yang sering ditulis Sa 2,5, adalah tingkat yang paling sering diminta sebelum pengecatan industri. Selain kebersihan, kekasaran atau profil permukaan biasanya juga ditentukan agar sesuai dengan sistem cat yang dipakai.
Masalah yang Sering Terjadi
- Pasir masih tersisa di rongga dalam. Ubah posisi gantung, atau tambah semprotan nosel untuk rongga itu.
- Dinding tipis melengkung. Kurangi waktu, kecepatan roda, atau ukuran media.
- Butiran tersangkut di lubang dan saluran dalam. Ini berbahaya pada komponen hidrolik dan mesin, jadi setiap saluran perlu ditiup dan diperiksa.
- Permukaan terlalu kasar untuk pelapisan tipis. Pakai media yang lebih kecil atau lebih bulat.
- Media cepat habis. Biasanya pemisah debu tidak bekerja baik, sehingga pasir ikut beredar dan mengikis mesin.
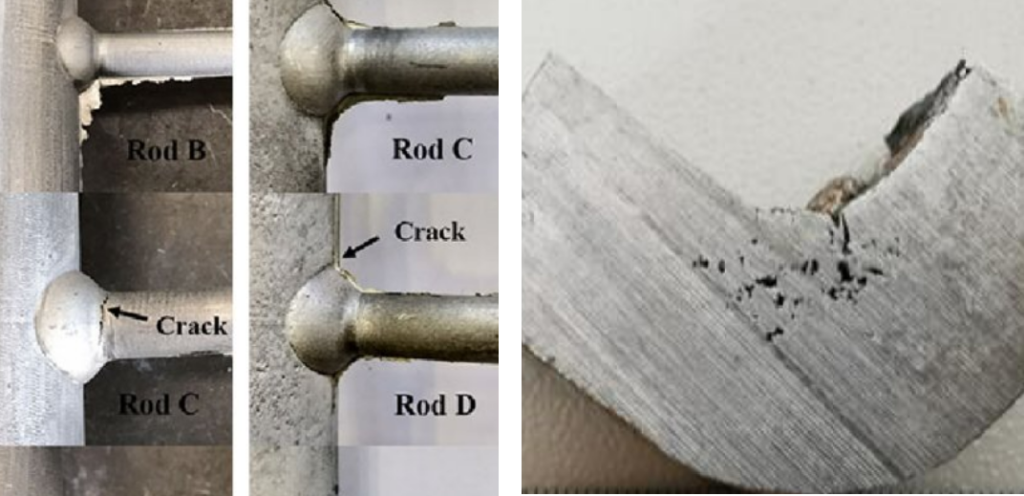
Shot blasting juga menampakkan cacat yang sudah ada di dalam coran. Bila benda yang sudah bersih memperlihatkan lubang jarum atau retak, penyebabnya ada di tahap sebelumnya. Lihat panduan jenis-jenis cacat pengecoran.
Keselamatan Kerja
- Pastikan pengumpul debu berfungsi dan saringannya dirawat.
- Pintu dan tirai mesin harus tertutup rapat saat roda berputar.
- Pakai pelindung telinga, kacamata, dan respirator saat bekerja di dekat mesin atau di ruang semprot.
- Sapu butiran yang tercecer, karena lantai menjadi sangat licin.
Pertanyaan yang Sering Diajukan
Apakah shot blasting mengurangi ukuran benda? Sangat sedikit. Yang terbuang terutama kerak dan kotoran. Namun, waktu yang berlebihan dapat menumpulkan tepi tajam dan mengikis detail halus.
Kapan shot blasting dilakukan, sebelum atau sesudah heat treatment? Sering keduanya. Sebelum heat treatment untuk membuang pasir, dan sesudahnya untuk membuang kerak yang terbentuk di tungku.
Apakah permukaan hasil shot blasting cepat berkarat? Ya. Permukaan baja yang baru dibersihkan sangat aktif dan dapat berkarat dalam beberapa jam di udara lembap, jadi pelapisan sebaiknya segera dilakukan. Bentuk-bentuk serangannya dijelaskan di artikel jenis-jenis korosi pada logam.
Apa beda steel shot dan steel grit? Steel shot berbentuk bulat dan meninggalkan permukaan yang halus dan berlesung. Steel grit bersudut dan menghasilkan profil yang lebih tajam, sehingga lebih cepat membuang kerak tebal dan cocok untuk persiapan pelapisan.
Sunblast atau sandblast, mana yang benar? Yang benar sandblast, dari kata sand (pasir) dan blast (semburan). “Sunblast” adalah salah eja yang sering muncul karena pengucapannya mirip.
Kesimpulan
Shot blasting membersihkan coran dengan cepat dan seragam, sekaligus menyiapkan permukaan untuk inspeksi dan pelapisan. Hasilnya ditentukan oleh tiga pilihan: mesin yang sesuai bentuk benda, media yang sesuai bahan dan kekasaran yang diinginkan, serta waktu proses yang cukup tanpa merusak detail.
Baca Juga
- Proses Finishing Hasil Pengecoran Logam: Fettling, Shot Blasting, dan Machining
- Fettling Adalah: Proses, Alat, dan Keselamatan Kerja di Pengecoran Logam
- Mengenal Heat Treatment: Proses, Jenis, dan Pengaruhnya terhadap Sifat Logam
- Metode Uji Tanpa Rusak (NDT) untuk Deteksi Cacat pada Hasil Pengecoran Logam
- Jenis-Jenis Korosi pada Logam dan Cara Mencegahnya di Industri