Carburizing atau karburisasi (sering juga ditulis karburasi) adalah proses menambahkan karbon ke permukaan baja karbon rendah pada suhu tinggi, lalu meng-quench-nya sehingga lapisan luarnya menjadi sangat keras dan tahan aus, sementara intinya tetap ulet. Hasilnya adalah komponen yang permukaannya bisa menahan gesekan dan tekanan kontak tinggi tanpa mudah patah. Itulah sebabnya carburizing menjadi metode utama untuk roda gigi transmisi, pinion, dan banyak komponen otomotif.
Carburizing adalah salah satu metode surface hardening, dan yang paling sering dimaksud orang ketika menyebut case hardening. Artikel ini membahasnya secara rinci: mengapa karbon membuat baja bisa dikeraskan, tahapan prosesnya, hubungan waktu dan kedalaman lapisan, jenis-jenisnya, baja yang cocok, dan masalah yang sering muncul.
Mengapa Karbon Membuat Baja Bisa Dikeraskan?
Baja dikeraskan dengan cara dipanaskan sampai fase austenit, lalu didinginkan cepat sehingga berubah menjadi martensit. Kekerasan martensit hampir seluruhnya ditentukan oleh kadar karbonnya. Baja dengan karbon sekitar 0,2% hanya mencapai kekerasan sedang setelah di-quench, sedangkan baja dengan karbon sekitar 0,8% bisa mencapai lebih dari 60 HRC.
Masalahnya, baja berkarbon tinggi di seluruh penampang akan getas. Carburizing menyelesaikan dilema ini: hanya permukaannya yang dinaikkan kadar karbonnya menjadi sekitar 0,7 sampai 0,9%, sementara inti tetap berkarbon rendah. Setelah di-quench, permukaan menjadi martensit berkarbon tinggi yang sangat keras, dan inti menjadi struktur berkarbon rendah yang tangguh.
Tahapan Proses Carburizing
1. Persiapan dan Masking
Komponen dibersihkan dari oli, gemuk, dan kerak, karena kotoran menghambat masuknya karbon dan menimbulkan bintik lunak. Bagian yang tidak boleh keras, misalnya ulir atau lubang yang akan dimesin setelahnya, ditutup dengan pasta anti-karburisasi atau lapisan tembaga.
2. Pemanasan dan Difusi Karbon
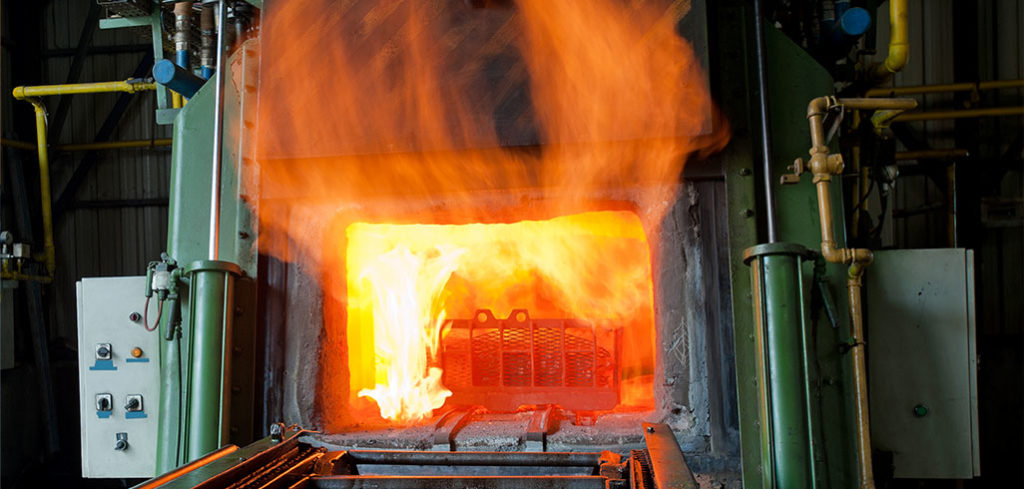
Komponen dipanaskan sampai sekitar 850 sampai 950 °C, di atas suhu transformasi, sehingga strukturnya menjadi austenit yang mampu melarutkan banyak karbon. Di dalam lingkungan kaya karbon, karbon terserap ke permukaan lalu berdifusi ke dalam.
Di industri, proses ini sering dibagi menjadi dua fase:
- Boost: potensial karbon atmosfer dibuat tinggi agar karbon cepat masuk.
- Diffuse: potensial karbon diturunkan agar karbon di permukaan menyebar lebih dalam dan kadar karbon permukaan turun ke nilai target, biasanya 0,7 sampai 0,9%.
3. Quench
Setelah kedalaman yang diinginkan tercapai, komponen di-quench, biasanya dalam oli. Ada beberapa cara:
- Quench langsung (direct quench): komponen didinginkan sedikit dari suhu karburisasi, lalu langsung di-quench. Paling hemat dan paling umum untuk baja berbutir halus.
- Pemanasan ulang tunggal (single reheat): komponen didinginkan pelan, lalu dipanaskan lagi ke sekitar 800 sampai 850 °C sebelum di-quench. Menghasilkan butir yang lebih halus, tetapi butuh energi tambahan.
- Quench gas bertekanan tinggi: dipakai pada vacuum carburizing untuk mengurangi distorsi.
4. Tempering
Martensit hasil quench sangat getas, sehingga komponen segera ditemper pada suhu rendah, sekitar 150 sampai 200 °C, selama satu sampai dua jam. Kekerasan permukaan turun sedikit, tetapi ketangguhannya naik jauh. Prinsipnya sama dengan yang dibahas di artikel quenching dan tempering.
Untuk komponen presisi, kadang ditambahkan perlakuan sub-zero (pendinginan di bawah 0 °C) sebelum tempering untuk mengubah austenit sisa menjadi martensit, serta shot peening setelahnya untuk menambah tegangan sisa tekan.
Hubungan Waktu dan Kedalaman Lapisan
Karena karbon masuk melalui difusi, kedalaman lapisan bertambah sebanding dengan akar kuadrat waktu, bukan dengan waktunya langsung. Aturan praktis yang sering dipakai untuk karburisasi pada sekitar 925 °C adalah:
Kedalaman lapisan total (mm) ≈ 0,635 × √(waktu dalam jam)
| Waktu pada sekitar 925 °C | Kedalaman lapisan total (perkiraan) |
|---|---|
| 1 jam | sekitar 0,6 mm |
| 4 jam | sekitar 1,3 mm |
| 9 jam | sekitar 1,9 mm |
| 16 jam | sekitar 2,5 mm |
Artinya, menggandakan kedalaman lapisan membutuhkan waktu empat kali lipat. Inilah sebabnya lapisan yang sangat dalam untuk roda gigi besar bisa memakan waktu lebih dari sehari. Suhu yang lebih tinggi mempercepat difusi, tetapi juga memperbesar butir dan distorsi.
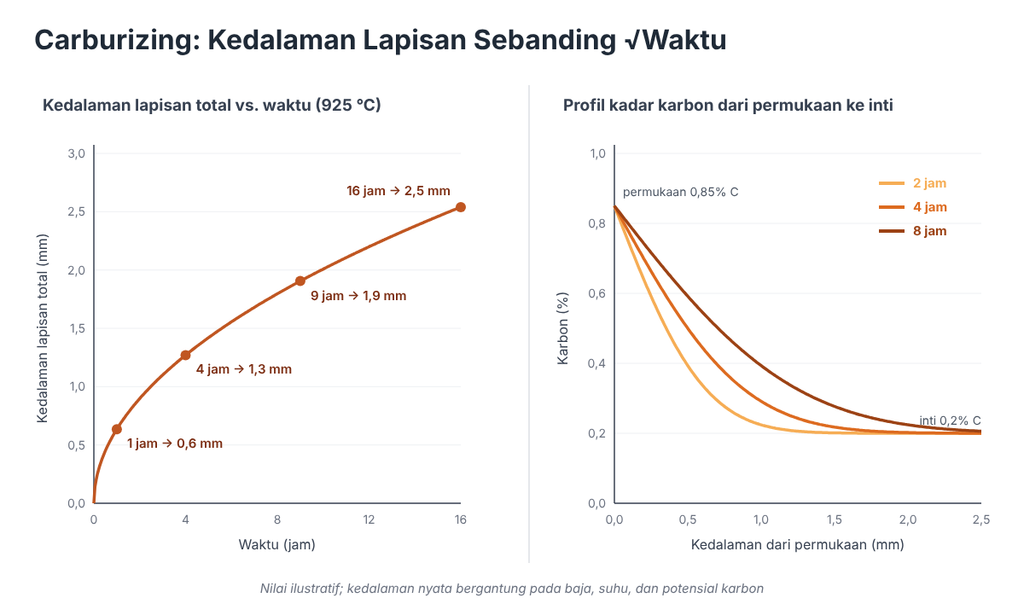
Perlu dicatat, angka di atas adalah kedalaman total, yaitu sampai kadar karbon hampir sama dengan inti. Kedalaman lapisan efektif, yaitu sampai kekerasan 550 HV, biasanya lebih tipis, kira-kira dua pertiganya. Saat memesan jasa karburisasi, sebutkan dengan jelas kedalaman mana yang dimaksud. Cara mengukurnya dibahas di artikel surface hardening.
Jenis-Jenis Carburizing
Pack Carburizing (Karburisasi Padat)
Pack carburizing adalah cara paling sederhana dan paling sering dipraktikkan di bengkel kecil serta laboratorium kampus di Indonesia. Langkah-langkahnya:
- Komponen dimasukkan ke kotak baja tahan panas, dikelilingi media karburisasi padat.
- Media berupa serbuk arang (biasanya arang kayu atau arang tempurung kelapa) dicampur bahan pengaktif (energizer) seperti barium karbonat (BaCO₃) atau natrium karbonat, sekitar 10 sampai 20%.
- Kotak ditutup rapat, misalnya dengan tanah liat, supaya udara tidak masuk.
- Kotak dipanaskan di tungku sekitar 900 sampai 950 °C selama beberapa jam.
- Komponen dikeluarkan lalu di-quench, atau didinginkan dulu kemudian dipanaskan ulang dan di-quench.
Di dalam kotak, oksigen yang tersisa bereaksi dengan arang membentuk karbon monoksida (CO), dan CO inilah yang melepaskan karbon ke permukaan baja. Energizer mempercepat pembentukan CO.
Banyak penelitian lokal juga mencoba sumber karbon alternatif, seperti arang tulang sapi, arang sekam, atau arang batok kelapa, pada baja konstruksi ST 37 dan ST 41.
Kelebihan: peralatan murah, tidak butuh tungku beratmosfer khusus. Kekurangan: lambat karena seluruh kotak harus panas, kadar karbon permukaan sulit dikendalikan, hasil tidak seragam, dan kurang cocok untuk produksi besar.
Gas Carburizing
Gas carburizing adalah cara yang paling banyak dipakai di industri. Komponen dipanaskan dalam tungku berisi atmosfer pembawa, biasanya gas endotermik (campuran CO, H₂, dan N₂) atau campuran nitrogen-metanol, yang diperkaya gas alam atau propana.
Keunggulan utamanya adalah potensial karbon atmosfer bisa diukur dan dikendalikan, misalnya dengan sensor oksigen di dalam tungku. Dengan begitu kadar karbon permukaan bisa dijaga tepat di target. Gas carburizing cocok untuk produksi massal dalam tungku batch maupun tungku kontinu.
Kekurangannya, oksigen dalam atmosfer menyebabkan oksidasi batas butir (intergranular oxidation), yaitu oksidasi unsur seperti mangan, kromium, dan silikon di batas butir sampai kedalaman beberapa mikrometer. Lapisan ini sedikit menurunkan ketahanan lelah.
Vacuum Carburizing (Low Pressure Carburizing)
Vacuum carburizing, atau low pressure carburizing (LPC), dilakukan di tungku vakum dengan gas hidrokarbon, biasanya asetilena, pada tekanan sangat rendah. Gas dialirkan secara berselang: denyut karburisasi (boost) diselingi jeda difusi.
Kelebihannya:
- tidak ada oksigen, jadi tidak ada oksidasi batas butir
- permukaan bersih tanpa perlu dicuci
- karbon bisa masuk ke lubang sempit dan alur yang dalam
- biasanya di-quench dengan gas bertekanan tinggi, sehingga distorsi lebih kecil
Kekurangannya adalah biaya peralatan yang tinggi. LPC makin banyak dipakai untuk roda gigi transmisi dan injektor bahan bakar.
Salt Bath dan Plasma Carburizing
- Salt bath (liquid) carburizing: komponen dicelupkan ke garam cair berbasis sianida. Prosesnya cepat dan merata, tetapi garamnya sangat beracun dan limbahnya sulit diolah, sehingga kini jarang dipakai.
- Plasma carburizing: memakai lucutan listrik dalam gas berkarbon bertekanan rendah. Prosesnya bersih dan mudah dikendalikan, tetapi peralatannya mahal dan penggunaannya terbatas.
Baja yang Cocok untuk Carburizing
Carburizing ditujukan untuk baja dengan karbon rendah, sekitar 0,1 sampai 0,25%, supaya intinya tetap ulet.
| Kelompok | Contoh grade | Catatan |
|---|---|---|
| Baja karbon rendah | 1018, 1020, ST 37, ST 41 | Murah; kekerasan inti rendah; cocok untuk komponen beban ringan sampai sedang |
| Baja paduan rendah Cr-Mn | 20MnCr5, 16MnCr5 | Populer untuk roda gigi otomotif di Eropa dan Asia |
| Baja paduan rendah Ni-Cr-Mo | 8620, 4320, 9310 | Kemampukerasan inti lebih tinggi; 9310 untuk roda gigi berbeban sangat tinggi |
| Baja paduan rendah Cr-Mo (JIS) | SCM415, SCM420 | Banyak dipakai di industri komponen Jepang dan Indonesia |
Karakteristik baja jenis ini dibahas lebih lanjut di artikel baja karbon rendah.
Bagaimana dengan baja konstruksi seperti ST 41 atau A36? Keduanya bisa dikarburisasi dan sering dipakai dalam percobaan, tetapi komposisinya tidak dikendalikan seketat baja khusus karburisasi, sehingga hasilnya kurang konsisten. Untuk komponen penting, pilih baja yang memang dirancang untuk karburisasi.
Bagaimana dengan 4140? Baja 4140 sudah berkarbon sekitar 0,4%, jadi bisa dikeraskan langsung dengan quench dan temper atau dengan induction hardening. Karburisasi pada 4140 jarang dilakukan karena menghasilkan lapisan berkarbon sangat tinggi yang rawan retak. Untuk menambah kekerasan permukaan 4140, nitriding biasanya lebih tepat.
Bagaimana dengan stainless steel? Karburisasi konvensional pada stainless steel justru merusak ketahanan korosinya, karena kromium terikat sebagai karbida. Ada proses khusus karburisasi suhu rendah (di bawah sekitar 500 °C) untuk stainless austenitik yang mengeraskan permukaan tanpa membentuk karbida, tetapi proses ini memerlukan peralatan dan teknologi khusus.
Sifat Baja Setelah Carburizing
- Kekerasan permukaan: sekitar 58 sampai 64 HRC setelah quench dan temper.
- Kekerasan inti: bergantung pada baja dan ukuran penampang; rendah pada baja karbon biasa, dan sekitar 30 sampai 45 HRC pada baja paduan seperti 8620 atau 20MnCr5.
- Tegangan sisa tekan di permukaan: lapisan berkarbon tinggi memuai lebih besar saat berubah menjadi martensit, sehingga tertahan dalam keadaan tertekan oleh inti. Tegangan tekan ini sangat meningkatkan ketahanan lelah lentur dan ketahanan terhadap pitting akibat kontak.
- Ketahanan aus sangat tinggi karena martensit berkarbon tinggi.
Carburizing Dibandingkan Metode Lain
| Aspek | Carburizing | Nitriding | Induction hardening |
|---|---|---|---|
| Suhu proses | 850 – 950 °C, lalu quench | 500 – 550 °C, tanpa quench | Pemanasan cepat lokal, lalu quench |
| Baja yang cocok | Karbon rendah (0,1 – 0,25% C) | Paduan dengan Cr, Mo, Al | Karbon sedang (0,35 – 0,55% C) |
| Kedalaman lapisan umum | 0,5 – 2 mm | 0,1 – 0,6 mm | 0,5 – 6 mm |
| Distorsi | Sedang sampai tinggi | Sangat rendah | Rendah sampai sedang |
| Kegunaan khas | Roda gigi berbeban tinggi | Komponen presisi, cetakan | Poros, pin, produksi massal |
Perbandingan lengkap semua metode ada di artikel surface hardening.
Masalah yang Sering Muncul dalam Carburizing
- Distorsi: pemanasan tinggi dan quench membuat komponen melengkung atau berubah ukuran. Biasanya diatasi dengan menyisakan kelebihan bahan untuk digerinda, memakai jig saat quench, atau beralih ke vacuum carburizing dengan quench gas.
- Austenit sisa berlebihan: terjadi bila kadar karbon permukaan terlalu tinggi atau quench kurang cepat. Kekerasan turun dan ukuran bisa berubah saat dipakai. Batas yang umum diterima sekitar 10 sampai 20%.
- Karbida berlebih atau berbentuk jaring: muncul bila karbon permukaan jauh di atas target, terutama di sudut tajam, sehingga lapisan menjadi getas.
- Oksidasi batas butir: khas gas carburizing; sedikit menurunkan ketahanan lelah, dan bisa dihilangkan dengan penggerindaan atau dihindari dengan vacuum carburizing.
- Dekarburisasi: permukaan kehilangan karbon karena atmosfer tidak terkendali atau udara masuk saat pemindahan, sehingga kekerasan rendah.
- Bintik lunak (soft spot): akibat permukaan kotor, masking yang bocor, atau quench tidak merata.
- Kedalaman lapisan meleset: karena suhu atau waktu tidak sesuai, atau beban tungku terlalu padat sehingga atmosfer tidak sampai ke semua permukaan.
Retak halus setelah karburisasi dan quench sering hanya terlihat dengan uji tanpa rusak (NDT) seperti uji partikel magnetik.
Aplikasi Carburizing
- roda gigi transmisi, diferensial, dan gearbox industri
- pinion, poros gigi, dan sproket
- camshaft dan tappet
- cincin dan rol bantalan (misalnya dari baja 8620)
- pin piston, kingpin, dan pin rantai
- komponen alat berat dan mesin pertanian
Pertanyaan yang Sering Diajukan
Apa itu carburizing? Carburizing atau karburisasi adalah proses menambahkan karbon ke permukaan baja karbon rendah pada suhu sekitar 850 sampai 950 °C, lalu meng-quench dan menemper-nya. Hasilnya permukaan yang keras dan tahan aus dengan inti yang tetap ulet.
Berapa lama proses carburizing? Bergantung pada kedalaman lapisan yang dibutuhkan. Pada sekitar 925 °C, lapisan total sekitar 0,6 mm membutuhkan kira-kira 1 jam, 1,3 mm sekitar 4 jam, dan 1,9 mm sekitar 9 jam, belum termasuk waktu pemanasan dan quench. Kedalaman bertambah sebanding dengan akar waktu.
Apa beda pack carburizing dan gas carburizing? Pack carburizing memakai media padat berupa arang dan energizer di dalam kotak tertutup; peralatannya murah tetapi hasilnya sulit dikendalikan. Gas carburizing memakai atmosfer gas di tungku khusus, sehingga kadar karbon permukaan bisa diatur dengan tepat dan cocok untuk produksi massal.
Baja apa yang cocok untuk carburizing? Baja karbon rendah dan baja paduan rendah dengan karbon sekitar 0,1 sampai 0,25%, seperti 1018, 8620, 20MnCr5, 16MnCr5, SCM415, dan SCM420. Baja konstruksi seperti ST 37 dan ST 41 juga bisa, tetapi hasilnya kurang konsisten.
Apa beda carburizing dan nitriding? Carburizing menambahkan karbon pada suhu tinggi dan membutuhkan quench, sehingga lapisannya lebih dalam tetapi distorsinya lebih besar. Nitriding menambahkan nitrogen pada suhu sekitar 500 sampai 550 °C tanpa quench, sehingga lapisannya lebih tipis dan lebih keras dengan distorsi sangat kecil.