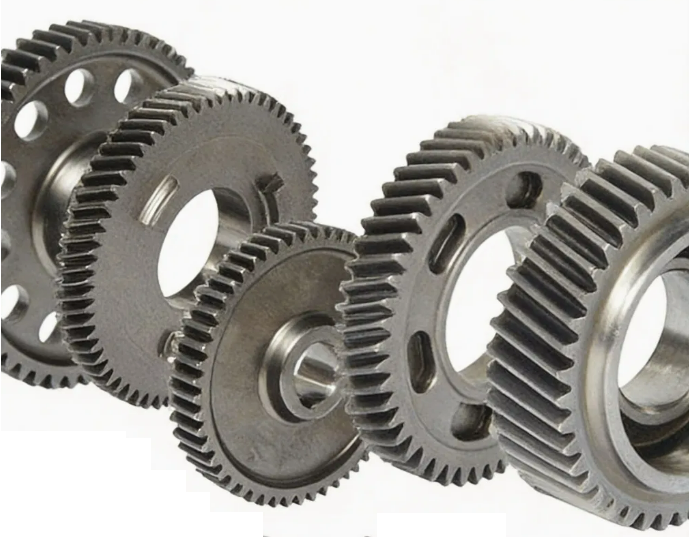
Roda gigi, poros, dan camshaft harus tahan aus di permukaannya, tetapi juga tidak boleh patah saat menerima beban kejut. Kalau seluruh komponen dibuat sangat keras, ia akan getas. Kalau seluruhnya dibuat ulet, permukaannya cepat aus. Jalan keluarnya adalah surface hardening, atau pengerasan permukaan: proses yang membuat lapisan luar baja keras dan tahan aus, sementara intinya tetap ulet dan tangguh.
Di industri, surface hardening sering juga disebut case hardening. Artikel kami tentang jenis-jenis heat treatment sudah menyinggungnya singkat. Di sini kita bahas lebih lengkap: kelompok metodenya, cara kerja tiap metode, perbandingannya, cara memilih, cara mengukur kedalaman lapisan, dan masalah yang sering muncul.
Apa Itu Surface Hardening?
Surface hardening adalah kelompok proses heat treatment yang hanya mengeraskan lapisan permukaan sebuah komponen, dengan ketebalan dari beberapa puluh mikrometer sampai beberapa milimeter. Hasilnya adalah komponen dengan dua bagian:
- Lapisan keras (case): tahan aus, tahan tekanan kontak, dan lebih tahan kelelahan karena biasanya menyimpan tegangan sisa tekan.
- Inti (core): lebih lunak, ulet, dan tangguh, sehingga komponen tidak patah getas saat menerima beban kejut atau lentur.
Komponen yang biasa dikeraskan permukaannya antara lain roda gigi, poros transmisi, camshaft, crankshaft, pin, bantalan, rel pemandu mesin perkakas, cetakan, dan alat potong.
Surface Hardening dan Case Hardening: Apa Bedanya?
Dalam praktik sehari-hari kedua istilah ini sering dipakai bergantian. Kalau ingin lebih tepat:
- Surface hardening adalah istilah umum untuk semua proses yang mengeraskan permukaan.
- Case hardening paling sering dipakai untuk proses difusi yang menambahkan unsur ke permukaan, terutama karburisasi. Lapisan hasilnya disebut case, dan kedalamannya disebut case depth.
Artikel ini memakai “surface hardening” untuk semuanya, dan menyebut nama metode masing-masing bila perlu.
Dua Kelompok Metode Surface Hardening
Semua metode pengerasan permukaan bisa dibagi menjadi dua kelompok besar.
1. Pengerasan termal (komposisi tidak berubah). Permukaan baja dipanaskan cepat sampai fase austenit, lalu didinginkan cepat sehingga berubah menjadi martensit yang keras. Intinya tidak sempat panas, jadi tetap lunak. Karena tidak ada unsur yang ditambahkan, bajanya harus sudah punya cukup karbon untuk bisa dikeraskan, biasanya sekitar 0,35 sampai 0,55% C. Contohnya induction hardening, flame hardening, dan laser hardening.
2. Pengerasan difusi atau termokimia (komposisi permukaan berubah). Karbon, nitrogen, atau keduanya didifusikan ke permukaan baja pada suhu tinggi. Lapisan yang diperkaya inilah yang menjadi keras, langsung atau setelah di-quench. Kelompok ini cocok untuk baja karbon rendah, yang tidak bisa dikeraskan dengan cara termal. Contohnya carburizing, nitriding, carbonitriding, dan nitrocarburizing.
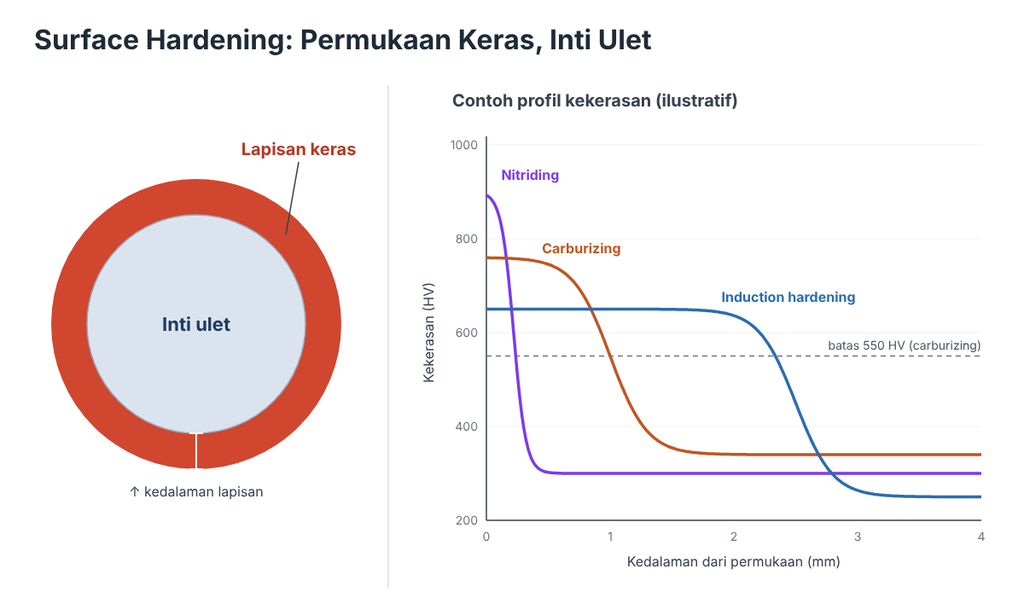
Grafik di atas memberi gambaran umum: nitridasi menghasilkan permukaan paling keras tetapi paling tipis, karburisasi berada di tengah, dan pengerasan induksi menghasilkan lapisan paling dalam dengan kekerasan sedikit lebih rendah. Angka pastinya bergantung pada jenis baja dan parameter proses.
Induction Hardening
Prinsip kerja. Komponen ditempatkan di dalam atau di dekat kumparan tembaga (coil) yang dialiri arus bolak-balik berfrekuensi tinggi. Medan magnet yang berubah-ubah menimbulkan arus pusar (eddy current) di permukaan baja, dan arus inilah yang memanaskannya dalam hitungan detik. Begitu suhu austenitisasi tercapai, permukaan langsung disemprot air atau larutan polimer sehingga berubah menjadi martensit.
Frekuensi menentukan kedalaman. Arus induksi terkumpul di permukaan, dan semakin tinggi frekuensinya, semakin tipis lapisan yang terpanaskan. Frekuensi tinggi (ratusan kHz) dipakai untuk lapisan tipis sekitar 0,5 sampai 1,5 mm, sedangkan frekuensi menengah (beberapa kHz) untuk lapisan beberapa milimeter. Secara umum, kedalaman lapisan induction hardening berkisar 0,5 sampai 6 mm.
Teknik. Ada dua cara utama:
- Single shot: seluruh area yang dikeraskan dipanaskan sekaligus, lalu di-quench. Cocok untuk komponen pendek seperti pin dan dudukan bantalan.
- Progressive (scanning): kumparan dan semprotan quench bergerak perlahan sepanjang komponen. Cocok untuk poros panjang dan batang piston.
Material. Baja karbon sedang dan baja paduan seperti 1045 dan 4140 (S45C dan SCM440 dalam standar JIS) adalah pilihan paling umum. Kekerasan permukaannya biasanya sekitar 50 sampai 60 HRC. Besi cor nodular dan besi cor kelabu dengan matriks perlit juga bisa dikeraskan dengan induksi.
Sesudahnya. Komponen biasanya ditemper pada suhu rendah, sekitar 150 sampai 200 °C, untuk mengurangi kegetasan martensit. Prinsipnya dibahas di artikel quenching dan tempering.
Kelebihan dan kekurangan. Prosesnya sangat cepat, hemat energi karena hanya permukaan yang dipanaskan, mudah diotomasi, distorsinya relatif kecil, dan bisa mengeraskan bagian tertentu saja. Kekurangannya, setiap bentuk komponen membutuhkan kumparan khusus, sehingga paling ekonomis untuk produksi massal.
Flame Hardening
Flame hardening bekerja dengan prinsip yang sama, tetapi sumber panasnya adalah nyala api gas, biasanya oksiasetilena atau oksi-propana. Permukaan dipanaskan dengan nyala api, lalu segera disemprot air.
Metode ini paling cocok untuk komponen besar atau yang hanya dibuat satu-dua buah, misalnya roda gigi berdiameter besar, rel pemandu mesin, rol, dan gigi sprocket, di mana membuat kumparan induksi khusus tidak sebanding biayanya. Peralatannya sederhana dan bisa dibawa ke lokasi. Kedalaman lapisannya sekitar 1,5 sampai 6 mm. Kekurangannya, kendali suhunya kurang presisi dibandingkan induksi, sehingga hasilnya lebih bergantung pada keterampilan operator. Material yang cocok sama dengan induction hardening: baja karbon sedang, baja paduan, dan besi cor.
Laser Hardening
Laser hardening memakai sinar laser berdaya tinggi untuk memanaskan jalur sempit di permukaan. Karena volume yang dipanaskan sangat kecil, panasnya langsung terserap ke logam di bawahnya dan permukaan mendingin sendiri (self-quenching) tanpa media quench. Kedalaman lapisannya tipis, sekitar 0,2 sampai 1,5 mm, dengan distorsi sangat kecil. Metode ini cocok untuk tepi pemotong, bagian kecil pada cetakan, dan area yang sulit dijangkau, tetapi biaya peralatannya tinggi.
Carburizing (Karburisasi)
Prinsip kerja. Baja karbon rendah dipanaskan pada sekitar 850 sampai 950 °C dalam lingkungan kaya karbon. Karbon berdifusi ke permukaan sampai kadarnya sekitar 0,7 sampai 1,0%, sementara intinya tetap rendah karbon. Setelah itu komponen di-quench sehingga lapisan berkarbon tinggi menjadi martensit yang sangat keras, lalu ditemper pada sekitar 150 sampai 200 °C.
Jenis-jenis carburizing:
- Pack carburizing: komponen dikubur dalam kotak berisi arang dan bahan pengaktif, lalu dipanaskan. Cara paling sederhana dan masih dipakai bengkel kecil, tetapi lambat dan sulit dikendalikan.
- Gas carburizing: komponen dipanaskan dalam tungku beratmosfer gas kaya karbon (misalnya gas endotermik dengan tambahan gas alam). Ini cara yang paling banyak dipakai di industri karena kadar karbon permukaannya bisa dikendalikan.
- Vacuum carburizing (low pressure carburizing): dilakukan dalam tungku vakum dengan gas seperti asetilena pada tekanan rendah. Hasilnya bersih tanpa oksidasi batas butir, dan biasanya di-quench dengan gas bertekanan tinggi sehingga distorsinya lebih kecil.
- Liquid (salt bath) carburizing: komponen dicelupkan ke garam cair. Kini jarang dipakai karena masalah lingkungan.
Tahapan proses, hubungan waktu dan kedalaman lapisan, serta jenis-jenisnya dibahas rinci di artikel kami tentang carburizing.
Material. Baja karbon rendah dan baja paduan rendah dengan kadar karbon sekitar 0,1 sampai 0,25%, seperti 1018, 8620, dan 20MnCr5 yang populer untuk roda gigi otomotif. Karakteristik baja jenis ini dibahas di artikel baja karbon rendah.
Hasil. Kedalaman lapisan umumnya 0,5 sampai 2 mm (lebih dalam untuk roda gigi besar dengan waktu proses yang lama), dengan kekerasan permukaan sekitar 58 sampai 64 HRC. Karburisasi adalah pilihan utama untuk roda gigi yang menerima beban kontak dan beban lentur sangat tinggi.
Nitriding (Nitridasi)
Prinsip kerja. Nitrogen didifusikan ke permukaan baja pada suhu yang jauh lebih rendah, sekitar 500 sampai 550 °C untuk nitridasi gas. Nitrogen bereaksi dengan unsur paduan seperti kromium, aluminium, molibdenum, dan vanadium membentuk nitrida yang sangat halus dan keras. Karena suhunya di bawah suhu transformasi baja, tidak ada quench, sehingga distorsinya sangat kecil.
Jenis-jenis nitriding:
- Gas nitriding: memakai amonia yang terurai di permukaan baja. Prosesnya lama, sering 10 sampai lebih dari 60 jam.
- Plasma (ion) nitriding: memakai lucutan listrik dalam gas nitrogen-hidrogen bertekanan rendah. Lebih cepat dan lebih mudah dikendalikan, serta area yang tidak ingin dinitridasi cukup ditutup secara mekanis.
- Salt bath nitriding: dalam garam cair, kini lebih sering dipakai untuk nitrocarburizing.
Material. Baja paduan yang mengandung unsur pembentuk nitrida, misalnya 4140, baja nitralloy yang mengandung aluminium, baja perkakas H13, dan beberapa stainless steel. Sebelum dinitridasi, baja biasanya sudah di-quench dan ditemper agar intinya kuat, dengan suhu temper di atas suhu nitridasi supaya inti tidak melunak selama proses.
Hasil. Lapisannya tipis, sekitar 0,1 sampai 0,6 mm, tetapi sangat keras: sekitar 600 HV pada baja 4140 dan bisa melebihi 1.000 HV pada nitralloy. Nitridasi juga meningkatkan ketahanan lelah dan sedikit ketahanan korosi. Metode ini banyak dipakai untuk poros engkol, silinder hidrolik, ulir ekstruder, dan cetakan injeksi plastik.
Carbonitriding dan Nitrocarburizing
Dua proses ini menambahkan karbon dan nitrogen sekaligus, tetapi dengan cara dan tujuan yang berbeda.
- Carbonitriding mirip karburisasi, tetapi dilakukan pada suhu lebih rendah (sekitar 760 sampai 870 °C) dengan tambahan amonia di atmosfer tungku. Nitrogen meningkatkan kemampukerasan lapisan, sehingga baja karbon biasa bisa di-quench dengan oli yang lebih lembut dan distorsinya lebih kecil. Lapisannya lebih tipis, sekitar 0,1 sampai 0,75 mm. Cocok untuk komponen kecil produksi massal seperti mur, baut, dan bagian mesin jahit.
- Ferritic nitrocarburizing (FNC) dilakukan pada sekitar 560 sampai 590 °C, masih dalam fase ferit, tanpa quench keras. Hasilnya lapisan senyawa (compound layer atau white layer) setebal sekitar 10 sampai 25 µm di atas zona difusi. Lapisan ini tahan aus, tahan lecet antarlogam, dan cukup tahan korosi, terutama bila diikuti oksidasi. FNC banyak dipakai untuk komponen otomotif, batang hidrolik, dan suku cadang yang sebelumnya dilapisi krom keras.
Perbandingan Metode Surface Hardening
| Metode | Suhu proses | Kedalaman lapisan | Kekerasan permukaan | Material umum | Distorsi |
|---|---|---|---|---|---|
| Induction hardening | Austenitisasi cepat, lalu quench | 0,5 – 6 mm | 50 – 60 HRC | Baja karbon sedang (1045, 4140), besi cor | Rendah sampai sedang |
| Flame hardening | Austenitisasi cepat, lalu quench | 1,5 – 6 mm | 50 – 60 HRC | Baja karbon sedang, besi cor | Sedang |
| Laser hardening | Austenitisasi lokal, quench sendiri | 0,2 – 1,5 mm | 55 – 65 HRC | Baja karbon sedang, baja perkakas | Sangat rendah |
| Carburizing | 850 – 950 °C, lalu quench | 0,5 – 2 mm | 58 – 64 HRC | Baja karbon rendah (1018, 8620, 20MnCr5) | Sedang sampai tinggi |
| Carbonitriding | 760 – 870 °C, lalu quench | 0,1 – 0,75 mm | 58 – 63 HRC | Baja karbon rendah | Sedang |
| Nitriding (gas) | 500 – 550 °C, tanpa quench | 0,1 – 0,6 mm | 600 – 1.100 HV | Baja paduan Cr-Mo-Al, baja perkakas | Sangat rendah |
| Ferritic nitrocarburizing | 560 – 590 °C, tanpa quench keras | Lapisan senyawa 10 – 25 µm | Lapisan senyawa sangat keras | Baja karbon dan paduan | Rendah |
Angka di tabel ini adalah kisaran umum. Nilai yang tepat bergantung pada jenis baja, ukuran komponen, dan parameter proses masing-masing penyedia jasa.
Cara Memilih Metode Surface Hardening
Tidak ada satu metode yang terbaik untuk semua kasus. Beberapa pertanyaan berikut membantu mempersempit pilihan:
- Apa material komponennya? Baja karbon rendah hanya bisa dikeraskan dengan metode difusi (karburisasi, carbonitriding). Baja karbon sedang dan besi cor cocok untuk induksi atau nyala api. Nitridasi membutuhkan baja yang mengandung unsur pembentuk nitrida.
- Seberapa dalam lapisan yang dibutuhkan? Beban kontak tinggi pada roda gigi besar membutuhkan lapisan dalam (karburisasi atau induksi). Ketahanan aus dan lelah pada komponen presisi cukup dengan lapisan tipis (nitridasi atau FNC).
- Seberapa besar distorsi yang bisa diterima? Komponen yang sudah dimesin halus dan sulit digerinda ulang lebih cocok dengan nitridasi, FNC, atau laser.
- Apakah hanya sebagian yang perlu dikeraskan? Induksi, nyala api, dan laser bisa mengeraskan area tertentu saja. Pada metode difusi, area yang tidak ingin dikeraskan harus ditutup dengan pasta atau pelapis tembaga.
- Berapa jumlah produksinya? Induksi sangat ekonomis untuk produksi massal tetapi mahal untuk satu-dua buah. Flame hardening sebaliknya.
Pertimbangan memilih baja sejak tahap desain juga dibahas di artikel pemilihan material untuk pengecoran logam.
Cara Mengukur Kedalaman Lapisan
Kedalaman lapisan keras biasanya dinyatakan sebagai kedalaman lapisan efektif (effective case depth), yaitu jarak dari permukaan sampai titik di mana kekerasan turun ke nilai batas tertentu. Cara mengukurnya: potongan komponen dipoles, lalu diuji kekerasan mikro (Vickers) dari permukaan ke dalam dengan jarak tertentu, sehingga terbentuk profil kekerasan seperti pada grafik di atas.
Nilai batas yang dipakai berbeda untuk tiap metode:
- Karburisasi dan carbonitriding: kedalaman sampai kekerasan 550 HV (sekitar 52 HRC).
- Induksi dan nyala api: kedalaman sampai kekerasan batas yang biasanya 80% dari kekerasan permukaan minimum yang disyaratkan.
- Nitridasi: kedalaman sampai kekerasan 50 HV di atas kekerasan inti.
Cara pengukuran ini dirangkum dalam standar ISO 18203. Selain itu dikenal juga total case depth, yaitu kedalaman sampai kekerasan atau struktur mikro sama dengan inti. Saat memesan jasa pengerasan, sebutkan dengan jelas kedalaman mana yang dimaksud dan nilai batasnya, karena keduanya bisa berbeda cukup jauh.
Masalah yang Sering Muncul
- Retak quench: terjadi bila pendinginan terlalu keras, ada sudut tajam, lubang, atau alur pasak di area yang dikeraskan, atau kadar karbon bajanya terlalu tinggi untuk metode termal. Desain dengan radius yang cukup sangat membantu.
- Distorsi: pemuaian dan penyusutan yang tidak seragam membuat poros bengkok atau lubang berubah ukuran. Biasanya diatasi dengan menyisakan kelebihan bahan untuk digerinda, meluruskan, atau memilih metode bersuhu rendah.
- Dekarburisasi: permukaan kehilangan karbon karena atmosfer tungku tidak terkendali, sehingga kekerasannya lebih rendah dari seharusnya.
- Austenit sisa berlebihan: pada karburisasi dengan kadar karbon permukaan terlalu tinggi, sebagian austenit tidak berubah menjadi martensit, sehingga kekerasan turun dan ukuran bisa berubah selama pemakaian.
- Soft spot: bintik lunak akibat quench yang tidak merata, misalnya karena gelembung uap, kerak, atau semprotan tersumbat.
- Lapisan senyawa terlalu tebal atau rapuh: pada nitridasi, lapisan putih yang tebal bisa terkelupas dan biasanya dibatasi atau digerinda.
Retak halus akibat pengerasan sering baru terlihat dengan uji tanpa rusak (NDT), seperti uji partikel magnetik atau arus eddy.
Surface Hardening Mekanis
Selain metode termal dan difusi, permukaan logam juga bisa diperkeras secara mekanis dengan shot peening, rol penekan, atau burnishing. Proses ini tidak menghasilkan martensit atau lapisan baru, tetapi membuat permukaan mengalami pengerasan regangan dan menyimpan tegangan sisa tekan, yang sangat efektif meningkatkan ketahanan lelah. Shot peening mirip dengan shot blasting, tetapi tujuannya berbeda dan parameternya dikendalikan jauh lebih ketat. Shot peening juga sering dipakai setelah karburisasi untuk roda gigi berbeban tinggi.
Pertanyaan yang Sering Diajukan
Apa itu surface hardening? Surface hardening adalah kelompok proses heat treatment yang hanya mengeraskan lapisan luar komponen baja, sementara intinya tetap ulet dan tangguh. Hasilnya permukaan tahan aus dan inti yang tidak mudah patah.
Apa beda surface hardening dan case hardening? Surface hardening adalah istilah umum untuk semua metode pengerasan permukaan. Case hardening paling sering dipakai untuk metode difusi, terutama karburisasi, yang menambahkan unsur ke permukaan. Dalam percakapan sehari-hari, keduanya sering dipakai bergantian.
Apa beda induction hardening dan flame hardening? Keduanya memanaskan permukaan lalu meng-quench-nya. Induction hardening memakai arus induksi dari kumparan, lebih cepat, lebih presisi, dan cocok untuk produksi massal. Flame hardening memakai nyala api gas, peralatannya sederhana, dan cocok untuk komponen besar atau jumlah sedikit.
Baja apa yang cocok untuk carburizing? Baja karbon rendah dan baja paduan rendah dengan karbon sekitar 0,1 sampai 0,25%, misalnya 1018, 8620, dan 20MnCr5. Karburisasi menambah karbon di permukaan sehingga lapisan luarnya bisa dikeraskan, sementara inti yang rendah karbon tetap ulet.
Mengapa nitriding tidak menyebabkan banyak distorsi? Karena nitridasi dilakukan pada sekitar 500 sampai 550 °C, di bawah suhu transformasi baja, dan tidak membutuhkan quench. Tanpa perubahan fase dan pendinginan cepat, perubahan ukuran komponen sangat kecil.