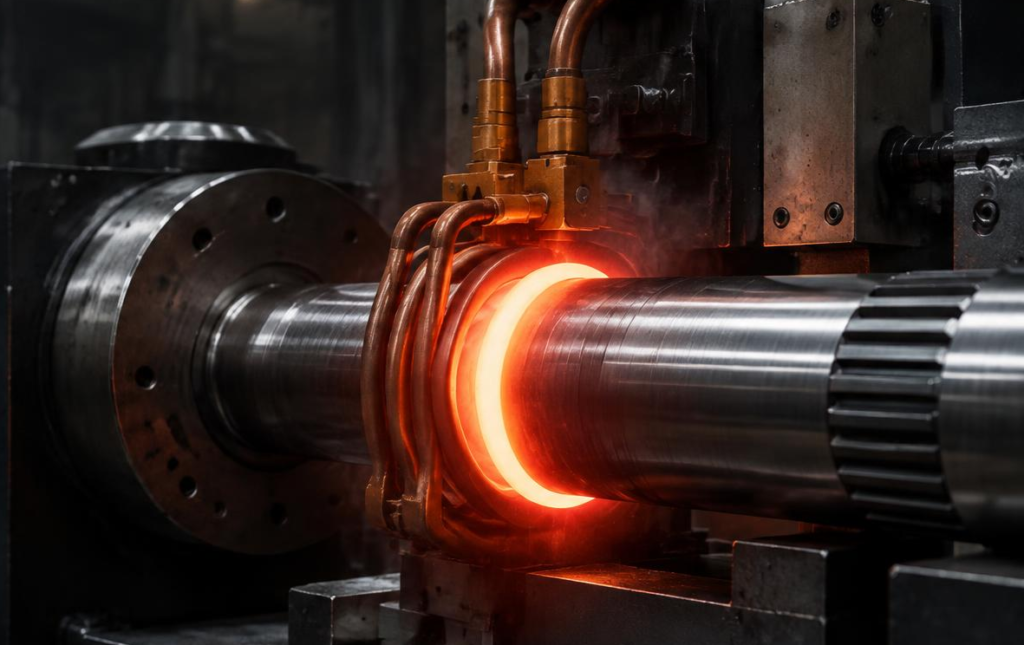
Induction hardening adalah proses pengerasan permukaan yang memanaskan lapisan luar baja dengan arus listrik induksi, lalu langsung mendinginkannya dengan semprotan air atau larutan polimer. Permukaan berubah menjadi martensit yang keras, sedangkan inti tidak sempat panas dan tetap ulet. Seluruh siklusnya hanya beberapa detik, sehingga metode ini menjadi pilihan utama untuk poros, roda gigi, dan crankshaft yang diproduksi dalam jumlah besar.
Induction hardening termasuk kelompok metode termal dalam surface hardening (pengerasan permukaan), bersama flame hardening dan laser hardening. Artikel ini membahas prinsip kerjanya, hubungan frekuensi dengan kedalaman lapisan, tahapan proses, teknik dan coil, baja yang cocok, cara mengukur kedalaman lapisan, lalu flame hardening dan perbandingan keduanya.
Apa Itu Induction Hardening?
Induction hardening adalah perlakuan panas yang hanya mengeraskan bagian permukaan benda kerja tanpa mengubah komposisi kimianya. Itulah perbedaan utamanya dengan metode difusi seperti carburizing dan nitriding, yang menambahkan karbon atau nitrogen ke permukaan.
Karena tidak ada unsur yang ditambahkan, baja harus sudah punya cukup karbon untuk bisa dikeraskan, biasanya sekitar 0,35–0,55% C. Prinsip pengerasannya sama dengan quenching dan tempering biasa. Bedanya, yang dipanaskan hanya kulit luarnya, dan pemanasannya jauh lebih cepat.
Hasil umumnya:
- Kedalaman lapisan: sekitar 0,5–6 mm, diatur terutama lewat frekuensi.
- Kekerasan permukaan: sekitar 50–60 HRC, tergantung kadar karbon baja.
- Inti: tetap dalam kondisi semula, biasanya hasil quench dan temper atau normalizing.
Prinsip Kerja Induction Hardening
Arus eddy dan histeresis
Benda kerja diletakkan di dalam atau di dekat coil tembaga yang dialiri arus bolak-balik berfrekuensi tinggi. Arus ini menimbulkan medan magnet yang berubah-ubah, dan medan magnet itu menginduksi arus eddy (arus pusar) di dalam baja. Hambatan listrik baja terhadap arus eddy menghasilkan panas. Selama baja masih magnetis, pembalikan arah magnetisasi yang terus-menerus (histeresis) menambah sedikit panas.
Prinsipnya sama dengan tungku induksi untuk melebur logam. Bedanya, pada induction hardening pemanasan dihentikan begitu permukaan mencapai suhu austenit.
Efek kulit
Arus bolak-balik tidak tersebar rata di penampang logam. Arus berkumpul di dekat permukaan, dan makin tinggi frekuensinya, makin tipis lapisan yang dialiri arus. Gejala ini disebut efek kulit (skin effect), dan inilah yang membuat induction hardening bisa memanaskan permukaan saja.
Kedalaman tempat sebagian besar arus mengalir disebut kedalaman penetrasi (δ). Untuk baja panas di atas titik Curie, perkiraan praktisnya:
δ (mm) ≈ 500 / √f, dengan f dalam hertz.
Contohnya, pada 10 kHz kedalaman penetrasinya sekitar 5 mm, dan pada 400 kHz sekitar 0,8 mm.
Titik Curie
Baja bersifat magnetis sampai sekitar 770 °C, yang disebut titik Curie. Di atas suhu ini baja kehilangan sifat magnetnya, histeresis berhenti, dan kedalaman penetrasi naik berkali-kali lipat. Pemanasan menjadi kurang efisien setelah titik ini, sehingga mesin induksi biasanya dirancang dengan daya yang cukup untuk melewatinya dengan cepat.
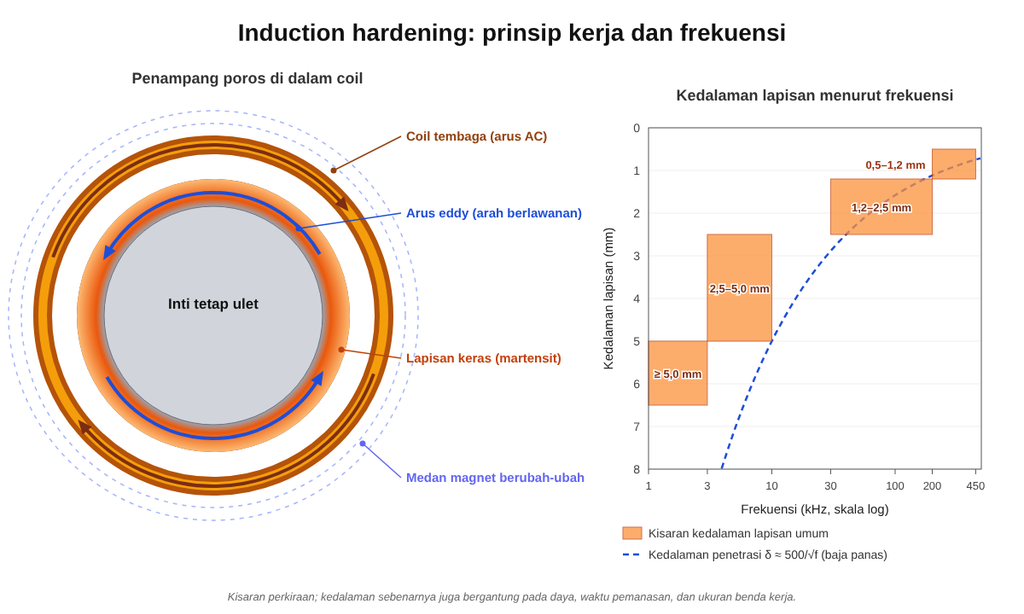
Diagram di atas memperlihatkan arus coil, arus eddy yang berlawanan arah di permukaan poros, dan lapisan yang mengeras setelah quench. Grafik di sebelahnya menunjukkan kisaran kedalaman lapisan yang umum untuk tiap pita frekuensi.
Frekuensi dan Kedalaman Lapisan
Frekuensi adalah pengatur utama kedalaman lapisan pada induction hardening. Kedalaman lapisan yang mengeras biasanya lebih kecil dari kedalaman penetrasi, karena panas juga menjalar ke dalam secara konduksi dan quench dimulai sebelum seluruh lapisan penetrasi mencapai suhu austenit.
| Frekuensi | Kedalaman lapisan (perkiraan) | Contoh komponen |
|---|---|---|
| 200–450 kHz | 0,5–1,2 mm | Pin kecil, roda gigi modul kecil, tepi potong |
| 30–200 kHz | 1,2–2,5 mm | Poros kecil sampai menengah, sproket |
| 3–10 kHz | 2,5–5 mm | Poros besar, crankshaft, roda gigi besar |
| 1–3 kHz | 5 mm atau lebih | Rol, poros berdiameter besar |
Angka ini kisaran umum. Selain frekuensi, kedalaman lapisan juga dipengaruhi:
- Daya dan waktu pemanasan. Daya tinggi dengan waktu singkat menghasilkan lapisan tipis yang tajam batasnya. Daya rendah dengan waktu lebih lama memberi panas kesempatan menjalar ke dalam, sehingga lapisannya lebih dalam dan peralihannya lebih landai.
- Kecepatan scanning pada teknik progresif.
- Diameter benda kerja. Pada poros kecil, frekuensi yang terlalu rendah bisa memanaskan seluruh penampang, sehingga intinya ikut mengeras.
Sebagai pegangan kasar untuk memperkirakan frekuensi, pilih frekuensi yang kedalaman penetrasinya sekitar 1,5–2 kali kedalaman lapisan yang diinginkan. Angka pastinya tetap ditentukan lewat uji coba dan pemeriksaan penampang.
Tahapan Proses Induction Hardening
1. Persiapan bahan
Struktur awal baja sangat menentukan hasil. Karena pemanasannya hanya beberapa detik, karbon harus cepat larut ke dalam austenit. Struktur yang halus dan merata, misalnya hasil quench dan temper atau normalizing, memberi kekerasan yang lebih seragam daripada struktur perlit kasar atau ferit yang menggumpal.
2. Pemanasan
Permukaan dipanaskan ke suhu austenit, umumnya sekitar 850–1.000 °C. Suhu ini lebih tinggi dari suhu pengerasan di tungku biasa, karena waktunya sangat singkat dan karbon butuh “dorongan” suhu agar sempat larut. Waktu pemanasan biasanya hanya beberapa detik sampai belasan detik. Suhu yang terlalu tinggi justru membuat butir kasar dan memperbesar risiko retak.
3. Quench
Begitu suhu tercapai, permukaan langsung disemprot media pendingin. Inilah yang disebut induction quenching. Media yang umum:
- Air: pendinginan paling cepat dan kekerasan tertinggi, tetapi risiko retak juga paling besar.
- Larutan polimer (misalnya PAG): laju pendinginannya bisa diatur lewat konsentrasi. Ini pilihan paling umum untuk baja paduan seperti 4140 dan bentuk yang rawan retak.
- Minyak atau udara: untuk baja berkemampukerasan tinggi, misalnya baja perkakas.
4. Tempering
Martensit hasil quench sangat keras tetapi getas, sehingga benda kerja hampir selalu ditemper pada sekitar 150–200 °C. Tempering bisa dilakukan di tungku biasa, atau langsung dengan coil induksi kedua di jalur yang sama. Cara kedua disebut induction tempering, dan waktunya hanya hitungan detik sampai menit. Tempering sebaiknya dilakukan segera setelah quench, karena tegangan sisa bisa memicu retak tertunda.
Teknik Induction Hardening
Single shot
Seluruh area yang akan dikeraskan dipanaskan sekaligus, lalu di-quench. Benda kerja biasanya diputar supaya panasnya merata. Cocok untuk komponen pendek seperti pin, dudukan bantalan, dan ujung poros.
Scanning (progresif)
Coil dan semprotan quench bergerak perlahan sepanjang benda kerja, atau benda kerjanya yang digerakkan melewati coil. Bagian yang baru dipanaskan langsung disemprot di belakang coil. Teknik ini dipakai untuk poros panjang, batang piston, dan chrome shafting (batang hidrolik yang dikeraskan induksi lalu dilapis krom).
Roda gigi
- Spin hardening: seluruh roda gigi diputar di dalam coil melingkar dan dipanaskan sekaligus. Cocok untuk roda gigi kecil sampai menengah.
- Tooth-by-tooth atau gap-by-gap: coil berbentuk khusus mengeraskan satu gigi atau satu celah gigi sekali jalan. Dipakai untuk roda gigi besar yang tidak mungkin dipanaskan sekaligus.
Poros dan crankshaft
Pada poros, induction hardening biasanya diterapkan pada dudukan bantalan, alur pasak, dan bagian yang menerima puntiran. Pada crankshaft, jurnal utama dan jurnal pena dikeraskan satu per satu dengan coil setengah lingkaran yang berputar mengikuti jurnal. Radius peralihan (fillet) sering ikut dikeraskan untuk menaikkan kekuatan lelah.
Coil (Induktor) dan Desain Coil
Coil atau induktor biasanya dibuat dari pipa tembaga berpendingin air. Bentuknya mengikuti bentuk area yang akan dikeraskan, sehingga desain coil sangat menentukan keseragaman hasil:
- Jarak coil ke benda kerja (coupling gap) yang kecil memberi efisiensi tinggi, umumnya beberapa milimeter. Jarak yang tidak rata menimbulkan pemanasan yang tidak rata.
- Konsentrator fluks dari bahan magnetis lunak dipasang pada coil untuk mengarahkan medan magnet ke area tertentu, misalnya fillet crankshaft.
- Sudut tajam, lubang, dan alur pasak cenderung terlalu panas karena arus berkumpul di sana. Desain coil dan pengaturan proses harus mengantisipasinya.
Karena setiap bentuk benda kerja butuh coil sendiri, induction hardening paling ekonomis untuk produksi massal.
Baja dan Besi Cor yang Cocok
| Material | Contoh | Kekerasan permukaan (perkiraan) | Catatan |
|---|---|---|---|
| Baja karbon menengah | 1045 / S45C, 1050, 1055 | 55–60 HRC | Paling umum dan paling murah |
| Baja paduan Cr-Mo | 4140 / SCM440, 4340 | 52–58 HRC | Inti lebih kuat; quench polimer |
| Baja karbon tinggi | 1060, baja pegas, baja bantalan | 58–63 HRC | Rawan retak; quench lebih lunak |
| Stainless martensitik | 410, 420, 440C | 45–58 HRC | Stainless austenitik (304, 316) tidak bisa |
| Besi cor nodular | FCD 600, FCD 700 | 50–56 HRC | Matriks harus perlitik |
| Besi cor kelabu | FC 250, FC 300 | 45–52 HRC | Matriks perlitik; rel mesin, liner |
Kekerasan menurut kadar karbon
Kekerasan permukaan hasil induction hardening terutama ditentukan oleh kadar karbon, bukan unsur paduan. Unsur paduan lebih berperan pada kemampukerasan dan kekuatan inti. Perkiraan kekerasan setelah quench dan temper ringan:
| Kadar karbon | Contoh baja | Kekerasan permukaan (perkiraan) |
|---|---|---|
| 0,30% | 1030 | 45–50 HRC |
| 0,40% | 1040, 4140 | 52–57 HRC |
| 0,45% | 1045 / S45C | 55–59 HRC |
| 0,50–0,55% | 1050, 1055 | 57–61 HRC |
| 0,60% | 1060 | 59–63 HRC |
Baja 1045 (S45C) dan 4140 (SCM440)
1045 (setara S45C, C45) adalah baja yang paling sering di-induction hardening. Kadar karbonnya pas untuk mencapai sekitar 55–59 HRC, harganya murah, dan mudah dimesin. Karena kemampukerasannya rendah, baja ini biasanya di-quench dengan air atau polimer encer.
4140 (setara SCM440, 42CrMo4) dipakai saat inti harus lebih kuat dan tangguh, misalnya poros yang menerima beban puntir besar. Baja ini biasanya di-quench dan temper dulu sebelum induction hardening, sehingga intinya sekitar 28–32 HRC. Kekerasan permukaannya sedikit lebih rendah dari 1045, sekitar 52–57 HRC, karena kadar karbonnya 0,40%.
Besi cor nodular dan kelabu
Besi cor nodular dan besi cor kelabu bisa di-induction hardening asalkan matriksnya perlitik. Matriks ferit tidak punya cukup karbon terlarut untuk membentuk martensit dalam waktu pemanasan sesingkat itu. Contoh penggunaannya adalah crankshaft besi cor nodular, rel pemandu mesin perkakas, dan liner silinder.
Bagaimana dengan baja karbon rendah dan stainless?
Baja karbon rendah seperti ST 37 atau 1018 tidak bisa dikeraskan dengan induksi secara berarti, karena karbonnya terlalu sedikit untuk membentuk martensit yang keras. Untuk baja seperti ini, pilihannya carburizing. Stainless steel martensitik (410, 420, 440C) bisa di-induction hardening, tetapi stainless austenitik seperti 304 dan 316 tidak, karena tidak bertransformasi menjadi martensit.
Kedalaman Lapisan Efektif dan Cara Mengukurnya
Pada induction hardening, kedalaman lapisan efektif adalah jarak dari permukaan sampai titik yang kekerasannya turun ke batas tertentu. Menurut ISO 18203, batasnya biasanya 80% dari kekerasan permukaan minimum yang disyaratkan (dalam HV). Misalnya, kalau kekerasan permukaan minimum 600 HV, batasnya 480 HV.
Cara mengukurnya:
- Potong benda kerja tegak lurus permukaan, lalu poles dan etsa penampangnya.
- Uji kekerasan mikro Vickers pada jarak tetap dari permukaan ke arah inti.
- Buat profil kekerasan, lalu baca kedalaman tempat profil memotong batas kekerasan.
Lapisan hasil induksi juga terlihat jelas setelah dietsa nital, sehingga pemeriksaan cepat di lantai produksi sering memakai pengukuran visual pada penampang yang dietsa. Untuk pemeriksaan tanpa memotong, ada metode ultrasonik dan arus eddy, tetapi hasilnya tetap perlu dikalibrasi terhadap penampang.
Flame Hardening
Apa itu flame hardening?
Flame hardening adalah metode pengerasan permukaan yang memakai nyala api gas sebagai sumber panas. Nyala oksiasetilena atau oksipropana diarahkan ke permukaan sampai mencapai suhu austenit, lalu permukaan itu langsung disemprot air. Prinsip metalurginya sama persis dengan induction hardening. Yang berbeda hanya sumber panasnya.
Cara kerja dan suhu
Nyala oksiasetilena mencapai sekitar 3.100 °C di ujung kerucutnya, sehingga permukaan baja bisa dipanaskan ke sekitar 850–950 °C dalam waktu singkat. Burner dan semprotan air biasanya dipasang berdekatan: burner di depan, semprotan di belakang. Kedalaman lapisan diatur lewat kecepatan gerak burner, jarak nyala ke permukaan, dan komposisi gas. Kedalaman yang umum sekitar 1,5–6 mm.
Jenis-jenis flame hardening
- Stasioner (spot): burner dan benda kerja diam, area kecil dipanaskan lalu di-quench. Untuk ujung tuas, bibir katup, atau bagian kecil lain.
- Progresif: burner dan semprotan bergerak lurus sepanjang benda kerja. Untuk rel pemandu mesin, bilah, dan permukaan datar yang panjang.
- Spin: benda kerja diputar di depan burner yang diam, lalu seluruh kelilingnya di-quench sekaligus. Untuk roda gigi kecil, rol, dan poros pendek.
- Progresif-spin: benda kerja diputar sambil burner bergerak sepanjang sumbunya. Untuk poros dan rol yang panjang.
Baja yang cocok untuk flame hardening
Materialnya sama dengan induction hardening: baja karbon menengah seperti 1045, baja paduan seperti 4140, serta besi cor kelabu dan nodular berstruktur perlitik. Baja perkakas juga bisa di-flame hardening, misalnya untuk tepi potong dies besar. Baja perkakas pengerasan udara seperti A2, dan sampai batas tertentu D2, cukup didinginkan di udara setelah dipanaskan, sehingga risiko retak lebih kecil. Pada D2 suhu pengerasannya lebih tinggi, jadi pemanasannya perlu lebih dikendalikan.
Kelebihan dan kekurangan flame hardening
Kelebihan:
- Peralatannya sederhana, murah, dan bisa dibawa ke lokasi.
- Cocok untuk benda kerja sangat besar yang tidak muat di mesin induksi, seperti roda gigi berdiameter beberapa meter dan rol pabrik baja.
- Ekonomis untuk satu atau beberapa komponen, karena tidak perlu membuat coil khusus.
Kekurangan:
- Kontrol suhu kurang presisi, sehingga hasilnya lebih bergantung pada keterampilan operator.
- Pemanasan permukaan bisa lebih tidak merata, dengan risiko gosong atau terlalu panas.
- Lebih lambat dan kurang efisien energi dibanding induksi.
Induction Hardening vs Flame Hardening
| Aspek | Induction hardening | Flame hardening |
|---|---|---|
| Sumber panas | Arus induksi dari coil | Nyala gas (oksiasetilena, oksipropana) |
| Kecepatan | Sangat cepat, beberapa detik | Lebih lambat |
| Kontrol suhu dan kedalaman | Presisi, mudah diotomasi | Bergantung pada operator |
| Kedalaman lapisan | 0,5–6 mm | 1,5–6 mm |
| Biaya peralatan | Tinggi, coil per bentuk benda | Rendah, peralatan sederhana |
| Volume produksi yang cocok | Produksi massal | Satuan atau jumlah kecil |
| Ukuran benda kerja | Kecil sampai besar | Sangat cocok untuk benda sangat besar |
| Efisiensi energi | Tinggi, panas langsung di benda kerja | Rendah, banyak panas terbuang |
| Distorsi | Kecil sampai sedang | Sedang |
Singkatnya, induction hardening dipilih untuk produksi massal yang menuntut hasil seragam. Flame hardening dipilih untuk komponen sangat besar, perbaikan di lapangan, atau jumlah yang terlalu sedikit untuk membuat coil khusus.
Induction Hardening vs Carburizing vs Nitriding
| Aspek | Induction hardening | Carburizing | Nitriding (gas) |
|---|---|---|---|
| Prinsip | Termal, komposisi tetap | Difusi karbon | Difusi nitrogen |
| Suhu proses | Austenitisasi cepat (850–1.000 °C) | 850–950 °C | 500–550 °C |
| Quench | Ya | Ya | Tidak |
| Kedalaman lapisan | 0,5–6 mm | 0,5–2 mm | 0,1–0,6 mm |
| Kekerasan permukaan | 50–60 HRC | 58–64 HRC | 600–1.100 HV |
| Baja yang cocok | Baja karbon menengah, besi cor | Baja karbon rendah | Baja paduan Cr-Mo-Al |
| Waktu proses | Detik | Beberapa jam | 10–60+ jam |
| Pengerasan selektif | Mudah | Perlu masking | Perlu masking |
Induction hardening unggul dalam kecepatan, kedalaman lapisan, dan kemudahan mengeraskan area tertentu saja. Carburizing memberi permukaan lebih keras pada baja karbon rendah. Nitriding memberi distorsi paling kecil dan kekerasan tertinggi, tetapi lapisannya tipis.
Masalah Umum pada Induction Hardening
- Retak quench: sering muncul di tepi lubang, alur pasak, sudut tajam, atau pada baja dengan karbon terlalu tinggi yang di-quench air. Atasi dengan radius yang cukup, quench polimer, dan tempering segera.
- Pemanasan berlebih di tepi dan lubang: arus berkumpul di sana, sehingga bagian itu bisa meleleh sedikit atau berbutir kasar.
- Soft spot: semprotan quench tidak merata, nozzle tersumbat, atau ada kerak dan minyak di permukaan.
- Zona transisi lunak: di ujung area yang dikeraskan, atau di tempat dua area keras bertemu, ada zona yang ikut tertemper sehingga lebih lunak dan menyimpan tegangan tarik. Zona ini sebaiknya tidak jatuh di bagian yang menerima tegangan tinggi.
- Distorsi: poros panjang bisa melengkung. Biasanya diatasi dengan meluruskan atau menyisakan kelonggaran gerinda.
- Kekerasan rendah atau tidak rata: struktur awal kasar, suhu terlalu rendah, atau quench terlambat.
Retak halus akibat quench sering hanya terlihat dengan uji tanpa rusak (NDT), terutama uji partikel magnetik.
Aplikasi Induction Hardening dan Flame Hardening
- Poros dan as: poros transmisi, as roda, poros pompa, dan induction hardened shaft untuk linear bearing.
- Crankshaft dan camshaft: jurnal dan nok, baik dari baja tempa maupun besi cor nodular.
- Roda gigi dan sproket: gigi dikeraskan dengan spin atau tooth-by-tooth.
- Batang piston dan chrome shafting untuk silinder hidrolik.
- Rel pemandu mesin perkakas, sering dari besi cor kelabu.
- Komponen otomotif lain: CV joint, hub roda, dan dudukan bantalan. Contoh penerapannya ada di artikel studi kasus pengecoran logam di industri otomotif.
- Flame hardening: roda gigi dan sproket sangat besar, rol pabrik baja, rel crane, gigi ember ekskavator, dan tepi potong dies besar.
Pertanyaan yang Sering Diajukan
Induction hardening adalah apa? Induction hardening adalah proses pengerasan permukaan yang memanaskan lapisan luar baja dengan arus induksi dari coil, lalu langsung mendinginkannya dengan semprotan air atau polimer. Permukaan menjadi martensit keras, sementara inti tetap ulet.
Flame hardening adalah apa? Flame hardening adalah pengerasan permukaan dengan nyala api gas, biasanya oksiasetilena, yang memanaskan permukaan baja ke suhu austenit, lalu langsung disemprot air. Metode ini cocok untuk benda kerja sangat besar atau jumlah sedikit.
Apa perbedaan induction hardening dan flame hardening? Keduanya memanaskan permukaan lalu meng-quench-nya. Induction hardening memakai arus induksi, lebih cepat, lebih presisi, dan cocok untuk produksi massal. Flame hardening memakai nyala gas, peralatannya sederhana, dan cocok untuk komponen besar atau satuan.
Bagaimana frekuensi memengaruhi kedalaman lapisan? Makin tinggi frekuensi, makin tipis lapisan yang dipanaskan karena efek kulit. Frekuensi ratusan kHz menghasilkan lapisan sekitar 0,5–1,2 mm, sedangkan beberapa kHz menghasilkan lapisan 2,5–5 mm atau lebih.
Baja apa yang cocok untuk induction hardening? Baja karbon menengah dan baja paduan dengan sekitar 0,35–0,55% karbon, seperti 1045 (S45C) dan 4140 (SCM440), serta besi cor nodular dan kelabu bermatriks perlitik. Baja karbon rendah sebaiknya di-carburizing.
Baca Juga
- Surface Hardening (Pengerasan Permukaan): Pengertian, Metode, Perbandingan, dan Cara Memilihnya
- Carburizing (Karburisasi): Pengertian, Tahapan Proses, Jenis, dan Baja yang Cocok
- Nitriding (Nitridasi): Pengertian, Tahapan Proses, Jenis, dan Baja yang Cocok
- Quenching dan Tempering
- Mengenal Heat Treatment: Proses, Jenis, dan Pengaruhnya terhadap Sifat Logam

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.