Baja mangan, atau lengkapnya baja mangan tinggi austenitik, adalah baja yang mengandung sekitar 11–14% mangan dan 1–1,3% karbon. Baja ini juga dikenal sebagai baja Hadfield atau mangalloy. Sifatnya unik: saat baru dibuat kekerasannya hanya sekitar 200 HB, tidak lebih keras dari stainless steel biasa. Begitu permukaannya dihantam berulang kali, misalnya oleh batu di dalam mesin pemecah batu, permukaan itu mengeras sendiri sampai sekitar 450–550 HB, sementara bagian dalamnya tetap ulet.
Kombinasi permukaan yang makin keras dan inti yang sangat tangguh membuat baja mangan menjadi bahan standar untuk rahang crusher, gigi bucket ekskavator, dan wesel rel kereta. Hampir semua komponen baja mangan dibuat dengan cara dicor. Artikel ini membahas komposisi dan kelasnya, perlakuan panas, cara kerja work hardening, pengecoran, pengelasan, aplikasi, dan kapan baja mangan justru bukan pilihan yang tepat.
Apa Itu Baja Mangan?
Istilah “baja mangan” kadang membingungkan karena hampir semua baja mengandung mangan. Ada dua hal yang perlu dibedakan:
- Baja karbon biasa mengandung sekitar 0,3–1,65% mangan. Pada kadar ini mangan berfungsi sebagai pengikat oksigen dan belerang (membentuk MnS) serta menambah kemampukerasan. Baja seperti ST 37, A36, dan 1045 termasuk kelompok ini. Baja ini tidak disebut baja mangan.
- Baja mangan tinggi mengandung sekitar 11–14% mangan. Pada kadar setinggi ini, mangan membuat struktur austenit tetap stabil pada suhu kamar. Inilah baja mangan yang dimaksud dalam artikel ini.
Karena strukturnya austenit, baja mangan tinggi tidak magnetis, walaupun isinya lebih dari 80% besi. Ini cara cepat membedakannya dari baja tahan aus lain di lapangan.
Sejarah singkat baja Hadfield
Baja mangan ditemukan oleh metalurgis Inggris Robert Hadfield pada 1882 dan dipatenkan pada 1883. Saat itu para ahli menganggap mangan di atas sekitar 1,5% membuat baja getas. Hadfield menemukan bahwa pada sekitar 12% mangan, setelah di-quench dari suhu tinggi, baja justru menjadi sangat ulet dan makin keras saat dideformasi. Baja ini termasuk baja paduan pertama yang diproduksi secara komersial dan masih dipakai luas sampai sekarang.
Komposisi dan Kelas Baja Mangan
Rasio mangan terhadap karbon
Komposisi standar baja Hadfield sekitar 12–13% mangan dan 1,0–1,3% karbon, dengan rasio Mn:C sekitar 10:1. Keduanya saling bergantung:
- Karbon menaikkan kekuatan luluh dan laju work hardening, sehingga ketahanan aus naik. Tetapi karbon yang terlalu tinggi sulit larut sepenuhnya saat perlakuan panas, dan sisa karbida membuat baja getas.
- Mangan menstabilkan austenit. Kalau mangan terlalu rendah dibanding karbon, austenit bisa berubah menjadi martensit atau mengendapkan karbida.
Kelas ASTM A128
Standar yang paling sering dipakai untuk coran baja mangan adalah ASTM A128. Silikon maksimum 1,00% dan fosfor maksimum 0,07% untuk semua kelas.
| Kelas | Karbon (%) | Mangan (%) | Paduan tambahan | Catatan |
|---|---|---|---|---|
| A | 1,05–1,35 | min. 11,0 | — | Kelas umum |
| B-1 | 0,90–1,05 | 11,5–14,0 | — | Karbon rendah, lebih ulet |
| B-2 | 1,05–1,20 | 11,5–14,0 | — | Paling umum dipakai |
| B-3 | 1,12–1,28 | 11,5–14,0 | — | |
| B-4 | 1,20–1,35 | 11,5–14,0 | — | Karbon tinggi, lebih tahan aus |
| C | 1,05–1,35 | 11,5–14,0 | Cr 1,5–2,5 | Kekuatan luluh lebih tinggi |
| D | 0,70–1,30 | 11,5–14,0 | Ni 3,0–4,0 | Austenit lebih stabil, lebih mudah dilas |
| E-1 | 0,70–1,30 | 11,5–14,0 | Mo 0,9–1,2 | Untuk penampang tebal |
| E-2 | 1,05–1,45 | 11,5–14,0 | Mo 1,8–2,1 | Untuk penampang tebal |
| F | 1,05–1,35 | 6,0–8,0 | Mo 0,9–1,2 | Baja mangan medium |
Padanan dalam standar lain
- DIN/EN: X120Mn12 (1.3401) untuk baja tempa, GX120Mn13 (1.3802) untuk baja cor
- Tiongkok: ZGMn13 untuk baja cor, sering disebut “Mn13” di pasaran
- Prancis: Z120M12
Varian baja mangan lain
- Baja mangan 18% dan 21–22%: mangan lebih tinggi membuat austenit lebih stabil dan laju work hardening lebih tinggi. Dipakai untuk liner crusher yang menerima beban sangat berat.
- Mn-Cr (kelas C): kromium menaikkan kekuatan luluh, sehingga permukaan tidak mudah “mengalir” (melebar) di bawah beban.
- Mn-Mo (kelas E): molibdenum membantu menekan pengendapan karbida pada penampang tebal.
- Baja mangan medium (sekitar 6% Mn, kelas F): lebih murah dan cocok untuk benturan sedang, tetapi kurang tangguh.
Struktur Mikro dan Perlakuan Panas
Masalah karbida pada kondisi as-cast
Saat baru dicor dan didinginkan perlahan di cetakan, baja mangan mengandung karbida di batas butir. Pada kondisi ini baja sangat getas dan bisa pecah saat dipakai. Karena itu, hampir semua coran baja mangan wajib diperlakupanaskan.
Solution annealing dan water quench
Perlakuan panas baku baja mangan disebut solution annealing (anil pelarutan), kadang disebut “water toughening”:
- Coran dipanaskan perlahan dan merata ke sekitar 1.000–1.100 °C. Pemanasan harus perlahan, karena konduktivitas panas baja mangan rendah dan pemanasan yang terlalu cepat bisa membuat coran retak.
- Coran ditahan pada suhu itu sampai seluruh karbida larut ke dalam austenit. Waktunya bergantung pada tebal penampang.
- Coran di-quench ke dalam air secepat mungkin. Waktu dari tungku ke bak air harus singkat, karena pendinginan lambat membuat karbida mengendap lagi.
Hasilnya adalah struktur austenit tunggal yang ulet, dengan kekerasan sekitar 190–230 HB. Berbeda dengan baja karbon, quench pada baja mangan melunakkan dan menguletkan baja, bukan mengeraskannya. Tidak diperlukan tempering. Prinsip perlakuan panas lain dibahas di artikel jenis-jenis heat treatment.
Jangan dipanaskan ulang di atas sekitar 300 °C
Setelah solution annealing, baja mangan sebaiknya tidak dipanaskan lama di atas sekitar 300 °C. Pada suhu ini karbida mulai mengendap lagi di batas butir dan baja kembali getas. Batas ini penting untuk pengelasan, pemotongan dengan api, dan pemakaian di lingkungan panas.
Work Hardening: Mengapa Baja Mangan Makin Keras Saat Dihantam
Work hardening (pengerasan regangan) adalah sifat terpenting baja mangan. Saat permukaannya menerima benturan atau tekanan tinggi, lapisan tipis di permukaan terdeformasi plastis. Di dalam butir austenit terbentuk kembaran deformasi (deformation twins) dan kerapatan dislokasi naik tajam. Keduanya menghambat gerakan dislokasi berikutnya, sehingga permukaan makin keras.
Hasilnya, permukaan yang awalnya sekitar 200 HB bisa mencapai 450–550 HB setelah beberapa waktu dipakai. Lapisan yang mengeras biasanya beberapa milimeter, dan lapisan ini terus terbentuk kembali saat permukaan terkikis. Di bawahnya, inti austenit tetap ulet dan menahan benturan tanpa retak.
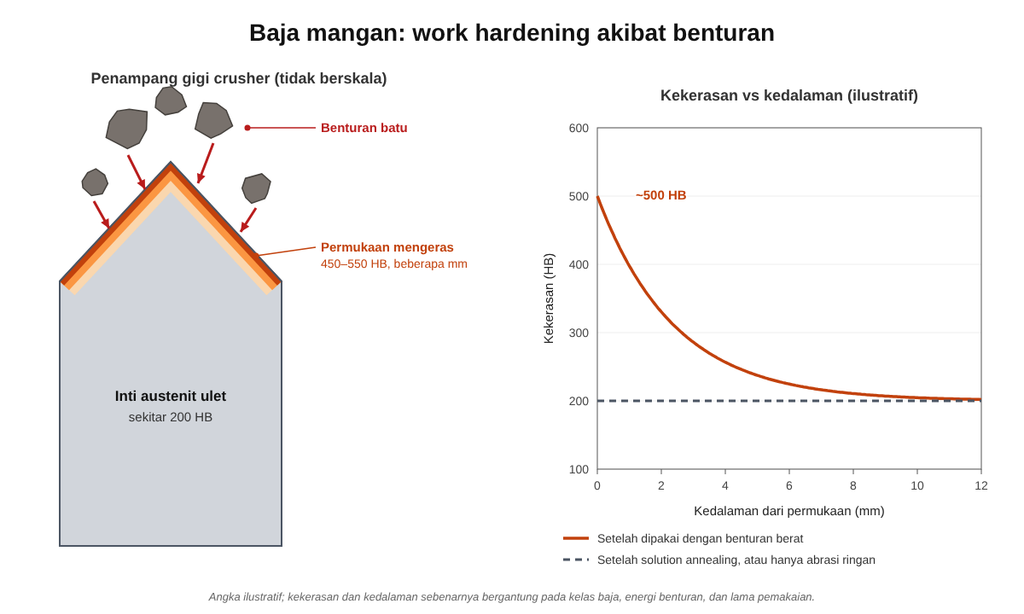
Diagram di atas memperlihatkan lapisan permukaan yang mengeras di bawah benturan batu dan profil kekerasannya. Angkanya ilustratif: dari sekitar 200 HB setelah solution annealing menjadi sekitar 500 HB di permukaan setelah dipakai, dan kembali ke kekerasan awal pada kedalaman beberapa milimeter.
Kapan work hardening terjadi, dan kapan tidak
Work hardening hanya terjadi kalau tegangan di permukaan cukup besar untuk mendeformasi baja secara plastis. Ini menentukan cocok tidaknya baja mangan:
- Cocok: benturan berat dan abrasi bertekanan tinggi, misalnya batu besar yang dihancurkan di crusher, gigi bucket yang menghantam tanah berbatu, atau roda kereta yang melindas wesel.
- Tidak cocok: abrasi ringan tanpa benturan, misalnya pasir halus yang meluncur di chute atau lumpur di pompa slurry. Permukaannya tidak sempat mengeras, sehingga baja aus dengan cepat pada kekerasan awal sekitar 200 HB.
Pada komponen yang perlu langsung keras sejak awal, seperti wesel rel, permukaan bisa dikeraskan lebih dulu dengan ledakan (explosive hardening) atau peening.
Sifat Mekanis dan Fisik
| Sifat | Nilai (perkiraan, setelah solution annealing) |
|---|---|
| Kekerasan awal | 190–230 HB |
| Kekerasan setelah work hardening | 450–550 HB (permukaan) |
| Kekuatan tarik | 750–1.000 MPa |
| Kekuatan luluh | 350–450 MPa |
| Perpanjangan | 30–60% |
| Sifat magnet | Tidak magnetis |
| Ketangguhan suhu rendah | Tetap tangguh jauh di bawah 0 °C |
| Massa jenis | Sekitar 7,9 g/cm³ |
Angka ini kisaran umum untuk kelas seperti B-2 dan bergantung pada komposisi, tebal penampang, dan kualitas perlakuan panas. Yang paling menonjol adalah kombinasi kekuatan tarik tinggi dengan perpanjangan sangat besar. Kekuatan luluhnya relatif rendah, sehingga permukaan baja mangan bisa “mengalir” atau melebar di bawah beban berat sebelum mengeras.
Pengecoran Baja Mangan
Hampir semua komponen baja mangan dibuat dengan pengecoran pasir, karena baja ini sangat sulit dimesin dan dibentuk. Beberapa hal yang membedakannya dari pengecoran baja karbon:
- Peleburan: biasanya di tungku induksi atau tungku busur listrik. Mangan mudah teroksidasi, sehingga ferromangan ditambahkan menjelang akhir peleburan. Jenis tungkunya dibahas di artikel tungku peleburan.
- Suhu tuang relatif rendah: baja mangan dituang tidak jauh di atas suhu cairnya untuk mendapatkan butir halus. Butir kasar menurunkan ketangguhan.
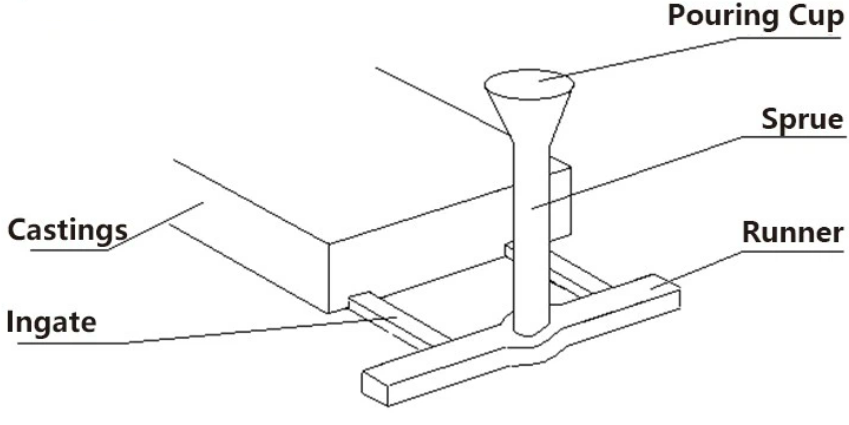
- Penyusutan besar: penyusutan pola sekitar 2,5–3%, lebih besar dari baja karbon. Riser harus besar dan ditempatkan dengan benar. Lihat desain gating dan riser system dan cara menghitung riser.
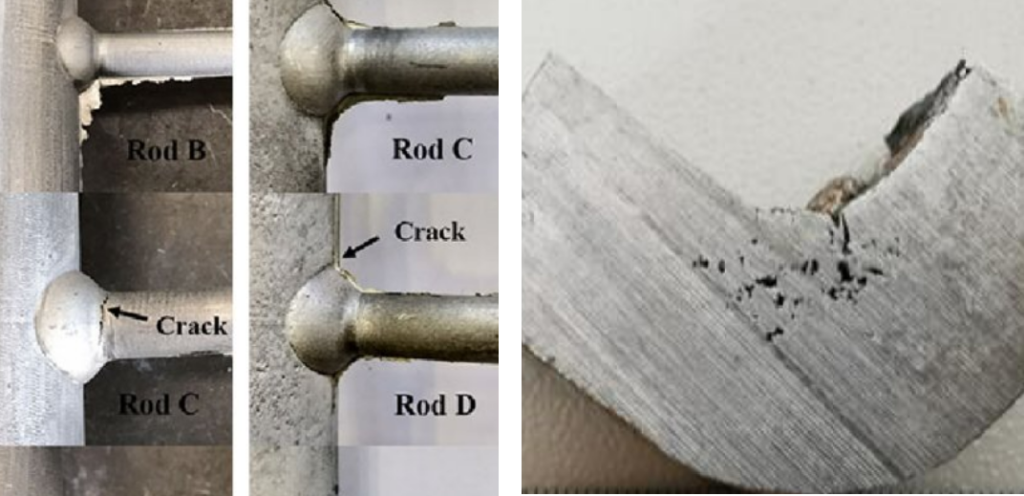
- Rawan hot tearing: konduktivitas panas rendah dan penyusutan besar membuat coran mudah retak panas di sudut dan perubahan tebal. Desain dengan radius cukup dan cetakan yang tidak terlalu kaku membantu. Mekanismenya dibahas di artikel porositas dan hot tearing.
- Pemotongan riser: riser biasanya dipotong dengan busur karbon (arc-air gouging) atau plasma, lalu digerinda. Panas pemotongan harus dijaga agar tidak membuat karbida mengendap di dekat potongan. Tahapan pembersihan coran dibahas di artikel fettling.
- Perlakuan panas: solution annealing dan water quench, dilakukan setelah riser dipotong.
Proses pengecoran baja secara umum dibahas di artikel baja cor.
Pemesinan, Pengelasan, dan Hardfacing
Pemesinan
Baja mangan terkenal sangat sulit dimesin. Begitu pahat menyentuh permukaan, baja langsung mengeras di depan mata pahat. Pemesinan masih mungkin dengan pahat karbida atau CBN, kecepatan potong rendah, pemakanan cukup besar agar pahat selalu memotong di bawah lapisan yang mengeras, dan mesin yang kaku. Dalam praktik, sebagian besar penyelesaian dilakukan dengan gerinda, dan lubang dibuat langsung saat pengecoran.
Pengelasan
Baja mangan bisa dilas, tetapi aturannya kebalikan dari baja karbon:
- Jangan dipanaskan awal (preheat). Justru jaga agar logam tetap dingin.
- Batasi suhu antar-lintasan di bawah sekitar 260 °C, dan banyak bengkel membatasinya lebih rendah. Panas berlebih mengendapkan karbida di daerah terpengaruh panas.
- Pakai masukan panas rendah: manik las pendek, las berselang, dan biarkan dingin di antara lintasan.
- Pakai elektroda austenitik: elektroda baja mangan untuk mengisi atau membangun kembali baja mangan, atau elektroda stainless austenitik (misalnya tipe 309) untuk menyambung baja mangan dengan baja karbon.
- Bisa dipukul ringan (peening) setelah tiap lintasan untuk mengurangi tegangan tarik.
Teknik perbaikan coran secara umum dibahas di artikel pengelasan perbaikan hasil pengecoran.
Hardfacing
Komponen baja mangan yang aus sering dibangun kembali dengan las, lalu diberi lapisan hardfacing dari paduan kromium karbida pada area yang paling aus. Lapisan hardfacing yang keras ditopang oleh inti baja mangan yang ulet. Lapisan dasar sebaiknya tetap elektroda baja mangan atau stainless austenitik, karena hardfacing langsung di atas baja mangan rawan retak dan mengelupas.
Aplikasi Baja Mangan
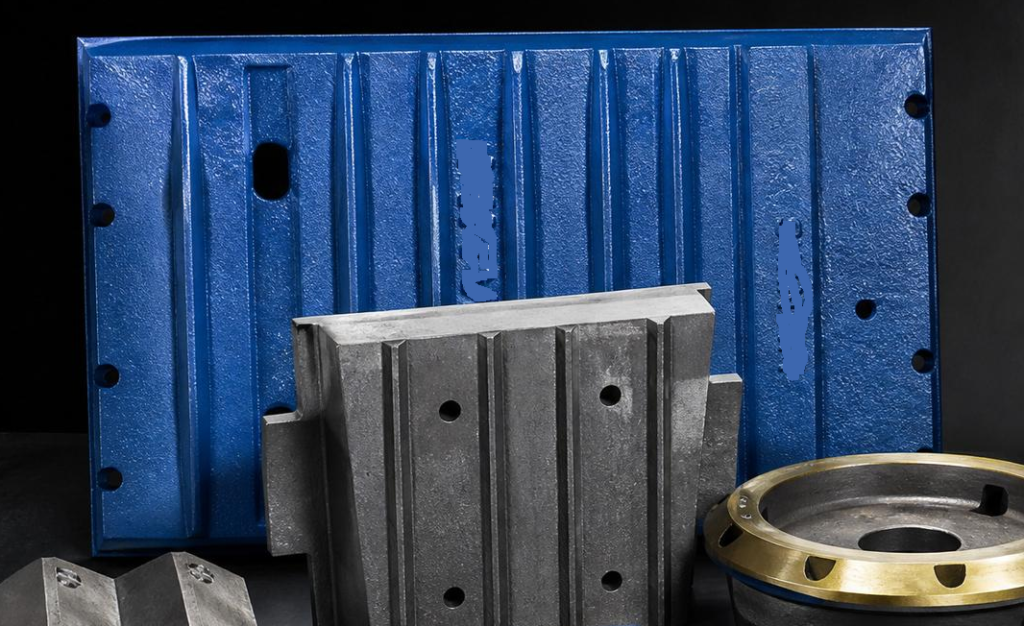
- Mesin pemecah batu: rahang (jaw plate) jaw crusher, mantle dan concave cone crusher, palu dan blow bar impact crusher.
- Pertambangan dan konstruksi: gigi dan bibir bucket ekskavator, liner bucket dragline, liner ball mill.
- Rel kereta: wesel dan persilangan (frog/crossing) yang menerima benturan roda terus-menerus.
- Alat berat: sepatu track, pin, dan bushing rantai track.
- Mesin shot blasting: liner kabinet dan sudu turbin yang dihantam butiran baja. Prosesnya dibahas di artikel shot blasting.
- Keamanan: pelat brankas dan jeruji anti potong, karena baja mangan sulit dibor dan digergaji.
- Penutup elektromagnet dan komponen yang harus tidak magnetis.
- Aplikasi kriogenik: baja mangan tinggi tetap tangguh pada suhu sangat rendah, sehingga mulai dikembangkan untuk tangki gas alam cair.
Catatan soal “plat mangan”
Di pasaran Indonesia, “plat mangan” biasanya merujuk pada pelat baja mangan Mn13. Tetapi sebutan ini kadang juga dipakai untuk pelat tahan aus jenis lain (baja quench dan temper seperti kelas 400–500 HB) yang sifatnya sangat berbeda. Mintalah sertifikat komposisi kimia, atau uji dengan magnet: baja mangan tinggi tidak tertarik magnet, sedangkan pelat tahan aus quench dan temper tertarik.
Kapan Baja Mangan Bukan Pilihan Terbaik?
| Aspek | Baja mangan (Hadfield) | Besi putih krom tinggi | Pelat baja tahan aus (AR) |
|---|---|---|---|
| Struktur | Austenit | Karbida krom dalam matriks martensit | Martensit hasil quench dan temper |
| Kekerasan awal | 190–230 HB | 600–700 HB | 400–500 HB |
| Kekerasan saat dipakai | 450–550 HB (setelah benturan) | Tetap | Tetap |
| Ketangguhan terhadap benturan | Sangat tinggi | Rendah, getas | Sedang |
| Ketahanan abrasi ringan | Rendah | Sangat tinggi | Tinggi |
| Bentuk produk | Terutama coran | Coran | Pelat |
| Kemampuan las | Sulit, aturan khusus | Praktis tidak bisa dilas | Baik |
| Contoh pemakaian | Rahang crusher, gigi bucket, wesel rel | Liner pompa slurry, liner mill, chute pasir | Bak dump truck, chute, liner bucket |
Pilihannya bergantung pada jenis keausan:
- Benturan berat dan batu besar: baja mangan.
- Abrasi geser tanpa benturan berarti, seperti pasir, slurry, dan bijih halus: besi cor putih krom tinggi atau Ni-hard.
- Abrasi sedang dengan sedikit benturan pada komponen pelat yang perlu dilas dan dibentuk: pelat baja tahan aus.
Untuk panduan memilih bahan coran secara umum, baca artikel pemilihan material untuk pengecoran logam.
Masalah Umum pada Baja Mangan
- Getas karena karbida: perlakuan panas kurang sempurna, quench terlambat, atau komponen pernah terpanaskan di atas sekitar 300 °C, misalnya saat dilas atau dipotong api.
- Retak panas (hot tearing) pada coran, terutama di sudut tajam dan perubahan tebal.
- Butir kasar karena suhu tuang terlalu tinggi, sehingga ketangguhan turun.
- Aus cepat karena dipakai untuk abrasi ringan tanpa benturan, sehingga permukaan tidak sempat mengeras.
- Deformasi permukaan (flow) pada komponen yang menerima beban berat sebelum mengeras. Kadang permukaan melebar sampai komponen sulit dilepas, misalnya liner crusher.
- Retak las karena masukan panas tinggi atau elektroda yang salah.
Retak di permukaan coran baja mangan bisa diperiksa dengan uji tanpa rusak (NDT). Karena baja mangan tidak magnetis, uji partikel magnetik tidak bisa dipakai. Yang dipakai adalah uji penetran atau ultrasonik.
Pertanyaan yang Sering Diajukan
Baja mangan adalah apa? Baja mangan adalah baja dengan sekitar 11–14% mangan dan 1–1,3% karbon yang berstruktur austenit. Baja ini dikenal juga sebagai baja Hadfield. Kekerasan awalnya sekitar 200 HB, tetapi permukaannya mengeras sampai 450–550 HB saat terkena benturan, sementara intinya tetap ulet.
Mengapa baja mangan makin keras saat dipakai? Benturan dan tekanan tinggi mendeformasi permukaan austenit secara plastis. Di dalam butir terbentuk kembaran deformasi dan dislokasi dalam jumlah besar yang menghambat deformasi berikutnya, sehingga permukaan mengeras. Proses ini disebut work hardening.
Apakah baja mangan bisa dikeraskan dengan quench? Tidak. Quench pada baja mangan justru melunakkan dan menguletkannya, karena tujuannya melarutkan karbida dan mempertahankan austenit. Kekerasan baja mangan hanya naik lewat deformasi permukaan, bukan lewat perlakuan panas.
Apakah baja mangan bisa dilas? Bisa, dengan elektroda baja mangan atau stainless austenitik, tanpa preheat, dengan masukan panas rendah, dan suhu antar-lintasan di bawah sekitar 260 °C. Panas berlebih membuat karbida mengendap dan baja menjadi getas.
Bagaimana membedakan baja mangan dengan baja tahan aus lain? Baja mangan tinggi tidak tertarik magnet karena strukturnya austenit, sedangkan pelat tahan aus quench dan temper tertarik magnet. Cara paling pasti tetap sertifikat komposisi kimia atau uji spektrometer.
Baca Juga
- Pemilihan Material untuk Pengecoran Logam: Besi Cor, Baja Cor, dan Paduan Aluminium
- Cacat Porositas dan Hot Tearing
- Desain Gating dan Riser System
- Pengelasan Perbaikan untuk Hasil Pengecoran Logam
- Surface Hardening (Pengerasan Permukaan): Pengertian, Metode, Perbandingan, dan Cara Memilihnya

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.