Las stainless tidak sama dengan mengelas besi atau baja karbon biasa. Stainless steel lebih mudah melengkung, lebih peka terhadap panas berlebih, dan bisa kehilangan sifat tahan karatnya di sekitar lasan kalau prosedurnya keliru. Kabar baiknya, stainless austenitik seperti 304 dan 316 termasuk logam yang paling mudah dilas, asalkan kawat lasnya tepat, panasnya terkendali, dan bekas lasnya dibersihkan.
Artikel ini membahas cara las stainless dari awal sampai akhir: perbedaan dengan mengelas besi, memilih kawat las dan elektroda, las argon (TIG), las MIG, las listrik (SMAW), mengelas plat stainless tipis, sensitisasi dan korosi batas butir, masalah las lainnya, mengelas stainless ke besi, membersihkan dan mengkilapkan bekas las, serta keselamatan kerja. Jenis-jenis stainless steel dan sifatnya dibahas di artikel induk stainless steel.
Bisakah Semua Stainless Steel Dilas?
Bisa, tetapi tingkat kesulitannya berbeda menurut jenisnya.
| Jenis | Contoh kelas | Kemudahan las | Catatan |
|---|---|---|---|
| Austenitik | 201, 304, 304L, 316, 316L, 321 | Mudah | Paling sering dilas; risiko utama sensitisasi dan distorsi |
| Duplex | 2205, 2507 | Sedang | Perlu kendali masukan panas dan keseimbangan ferit |
| Feritik | 409, 430 | Sedang sampai sulit | Butir kasar di daerah las, cenderung getas |
| Martensitik | 410, 420 | Sulit | Mudah retak; perlu pemanasan awal dan perlakuan panas setelah las |
Sebagian besar pekerjaan las stainless di bengkel adalah pelat, pipa, dan tangki dari 304, 316, dan 201, jadi artikel ini berfokus pada stainless austenitik. Pengelasan duplex dibahas tersendiri di artikel duplex stainless steel.
Apa Bedanya dengan Mengelas Besi?
- Panas tidak cepat menyebar. Konduktivitas panas stainless austenitik hanya sekitar sepertiga baja karbon. Panas menumpuk di sekitar lasan, sehingga arus yang sama terasa “lebih panas” dan logam lebih mudah tembus atau gosong.
- Pemuaian lebih besar. Stainless austenitik memuai sekitar 1,5 kali baja karbon. Ditambah panas yang menumpuk, hasilnya pelat lebih mudah melengkung (distorsi).
- Krom mudah teroksidasi. Permukaan yang panas tanpa pelindung gas berubah warna (biru, cokelat, sampai hitam) dan kehilangan sebagian lapisan pasifnya. Sisi belakang lasan yang tidak dilindungi bisa berkerak kasar seperti gula (sugaring).
- Mudah terkontaminasi besi. Serpihan dari sikat kawat, gerinda, atau meja kerja baja karbon menempel dan kemudian berkarat.
- Kawat lasnya harus khusus. Kawat baja karbon biasa tidak boleh dipakai pada stainless karena logam las akan kehilangan sifat tahan karatnya.
Memilih Kawat Las dan Elektroda Stainless
Aturan dasarnya: kawat las harus setara atau sedikit lebih kaya paduan daripada logam induk. Kode AWS memakai awalan ER untuk kawat pejal TIG dan MIG (misalnya ER308L) dan awalan E untuk elektroda las listrik (misalnya E308L-16). Huruf L berarti karbon rendah (maksimal 0,03% pada kawat), yang membantu mencegah sensitisasi.
| Logam yang dilas | Kawat atau elektroda yang umum | Catatan |
|---|---|---|
| 304, 304L | 308L (ER308L, E308L) | Pilihan paling umum; 308LSi untuk MIG agar cairan las lebih mudah mengalir |
| 316, 316L | 316L (ER316L, E316L) | Mengandung molibdenum; jangan memakai 308L untuk 316 karena ketahanan korosi lasan turun |
| 321, 347 | 347 (ER347) | Kelas terstabilkan untuk suhu tinggi |
| 201, 202 | 308L | Umum dipakai di bengkel |
| 309, 309S | 309L | Untuk stainless tahan panas |
| 310 | 310 | Untuk tungku; logam las austenitik penuh lebih rentan retak panas |
| Stainless ke baja karbon atau besi | 309L (ER309L, E309L) | Lihat bagian mengelas stainless ke besi |
| Duplex 2205 | 2209 | Lihat artikel duplex |
| 410 | 410 (dengan pemanasan awal) atau 309L | Martensitik, perlu prosedur khusus |
| 430 | 430 atau 309L/308L | Feritik |
Kawat 308L untuk 304 terdengar membingungkan, tetapi alasannya teknis: komposisi 308 sedikit lebih kaya krom dan nikel daripada 304, sehingga logam las mengandung sedikit ferit. Kadar ferit kecil, biasanya sekitar 3–7 FN (ferrite number), membuat logam las tidak mudah retak panas saat membeku.
Akhiran elektroda las listrik:
- -15: lapisan basa (kapur), hanya untuk arus searah; untuk posisi sulit dan lasan yang menuntut ketangguhan.
- -16: lapisan rutil, bisa AC atau DC; paling umum dan mudah dipakai.
- -17: rutil dengan silika lebih tinggi; busurnya lebih halus dan permukaan lasan lebih rata, terutama posisi datar.
Las Argon (TIG/GTAW) untuk Stainless
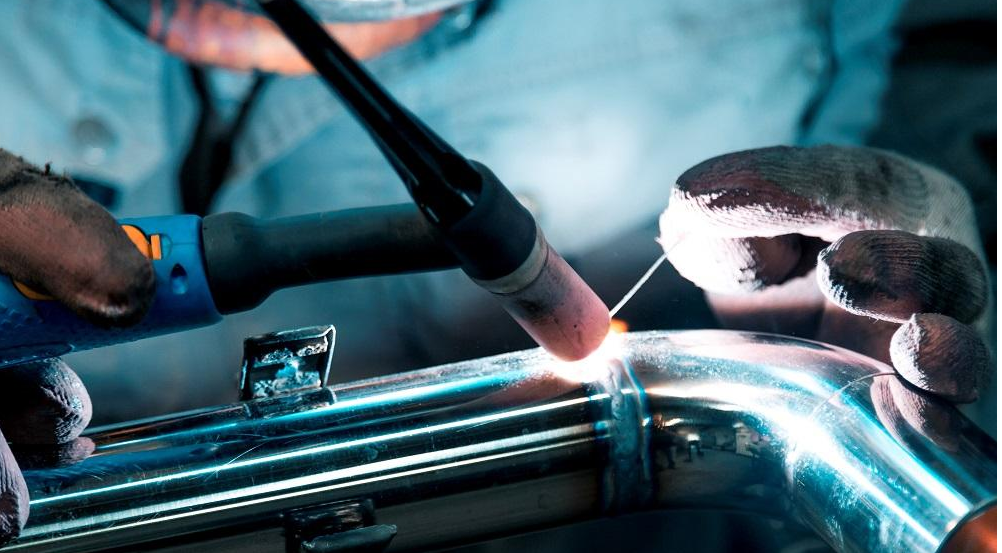
Las argon atau TIG (tungsten inert gas) adalah cara paling umum untuk stainless, terutama pelat tipis, pipa, dan pekerjaan yang terlihat. Hasilnya rapi, panasnya mudah dikendalikan, dan tidak ada terak.
- Polaritas: arus searah elektroda negatif (DCEN). Stainless tidak dilas dengan AC seperti aluminium.
- Tungsten: jenis lanthanated (2% La, pita biru) atau ceriated umum dipakai sebagai pengganti thoriated; asah meruncing searah panjang batang.
- Gas pelindung: argon murni. Campuran argon-helium dipakai untuk pelat tebal agar penetrasi lebih dalam.
- Pelindung sisi belakang (back purge): untuk pipa dan lasan tembus, alirkan argon atau nitrogen di sisi dalam pipa supaya akar las tidak teroksidasi dan berkerak. Lasan akar tanpa purge sering tampak hitam seperti gula dan tidak tahan karat.
- Kawat pengisi: batang ER308L atau ER316L. Jaga ujung kawat tetap di dalam lindungan gas agar tidak teroksidasi.
- Gas setelah busur mati (post-flow): biarkan gas tetap mengalir beberapa detik sampai lasan berhenti membara.
Pengaturan arus bergantung pada tebal pelat, posisi, dan bentuk sambungan. Mulailah dari arus rendah dan naikkan sedikit demi sedikit; pada stainless, arus berlebih lebih cepat menyebabkan warna gosong dan distorsi daripada pada baja karbon.
Las MIG (GMAW) dan Kawat Berinti Fluks (FCAW)
Las MIG lebih cepat untuk pelat sedang sampai tebal dan pekerjaan produksi.
- Kawat: ER308LSi atau ER316LSi (silikon membantu cairan las membasahi tepi sambungan).
- Gas: campuran argon dengan sedikit gas aktif, misalnya argon + 2% CO₂ atau argon + 1–2% O₂. Untuk transfer hubung singkat, campuran tiga gas helium-argon-CO₂ sering dipakai. Jangan memakai CO₂ murni atau campuran CO₂ tinggi untuk kawat pejal stainless, karena karbon bisa masuk ke logam las.
- Mode transfer: spray atau pulse untuk pelat tebal dan posisi datar; pulse juga membantu mengurangi panas pada pelat yang lebih tipis.
- Kawat berinti fluks (FCAW): kawat seperti E308LT1 dipakai dengan gas argon-CO₂ atau CO₂ sesuai rekomendasi pabrik kawat. Cocok untuk konstruksi tebal dan posisi sulit; teraknya harus dibersihkan.
Las Listrik (SMAW) untuk Stainless
Las listrik dengan elektroda stainless bisa dipakai, terutama untuk perbaikan, pekerjaan lapangan, dan bengkel tanpa gas argon.
- Elektroda: E308L-16 untuk 304, E316L-16 untuk 316, E309L-16 untuk menyambung stainless ke besi.
- Arus: biasanya DC elektroda positif (DCEP); elektroda -16 juga bisa AC. Ikuti rentang arus di kemasan elektroda.
- Busur pendek: busur panjang membuat percikan, porositas, dan unsur paduan terbakar.
- Elektroda harus kering. Lapisan elektroda menyerap uap air, yang bisa menyebabkan porositas. Simpan di tempat kering atau oven elektroda, dan panaskan ulang elektroda yang lembap sesuai petunjuk pabrik.
- Bersihkan terak di setiap lintasan sebelum lintasan berikutnya.
Las listrik cocok untuk pelat sekitar 2 mm ke atas. Untuk pelat yang lebih tipis, las argon jauh lebih mudah dikendalikan.
Cara Mengelas Plat Stainless Tipis
Pelat stainless di bawah sekitar 1,5 mm (wastafel, tangki tipis, kanopi, peralatan dapur) mudah tembus dan melengkung. Beberapa cara yang membantu:
- Pakai las argon dengan arus rendah dan, kalau mesinnya punya, fungsi pulse.
- Las titik (tack weld) dulu dengan jarak rapat, misalnya setiap 25–50 mm, sebelum mengelas penuh.
- Jepit dan pakai batang pendingin (chill bar) dari tembaga atau aluminium di bawah atau di samping sambungan untuk menyerap panas.
- Las berselang atau melompat-lompat (skip welding), bukan satu jalur panjang sekaligus, agar panas tidak menumpuk di satu sisi.
- Pastikan sambungan rapat. Celah lebar membuat pelat tipis mudah tembus.
- Biarkan dingin di udara. Jangan mendinginkan dengan air pada pelat tipis yang dijepit kaku, karena tegangan dan distorsi bisa bertambah.
Sensitisasi dan Korosi Batas Butir (Weld Decay)
Sensitisasi adalah masalah khas pada stainless austenitik yang dilas. Bila daerah di sekitar lasan tertahan cukup lama pada kisaran sekitar 425–815 °C, karbon di dalam baja bergabung dengan krom membentuk karbida krom di batas butir. Daerah tipis di sepanjang batas butir kehilangan krom dan tidak lagi tahan karat. Di lingkungan korosif, korosi merambat di sepanjang batas butir tersebut. Gejala ini disebut korosi batas butir (intergranular corrosion) atau weld decay.
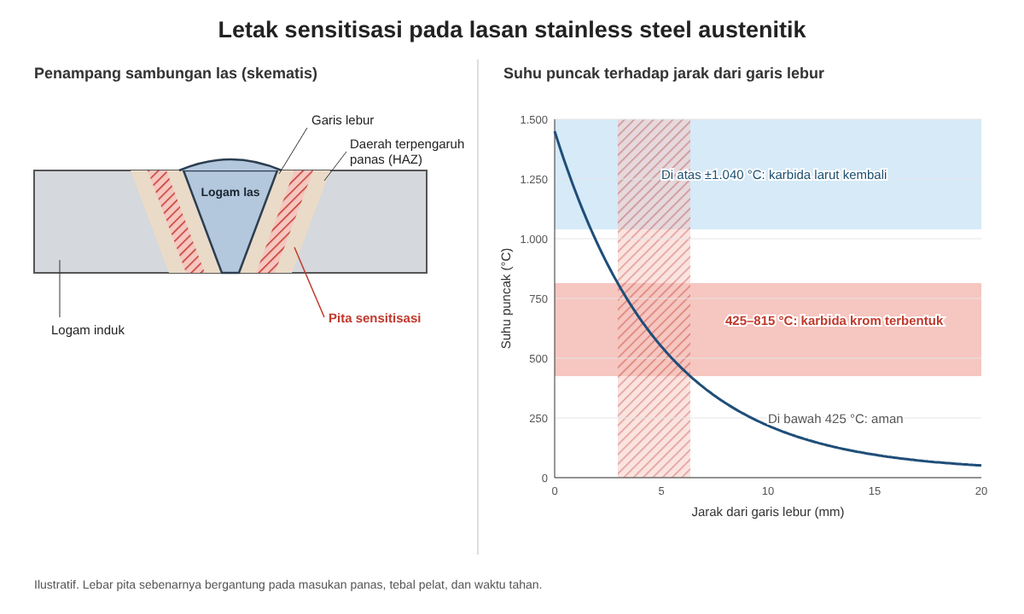
Yang khas dari weld decay adalah letaknya: bukan di logam las, melainkan di pita sempit pada daerah terpengaruh panas (HAZ), beberapa milimeter dari garis lebur. Logam las dan daerah tepat di sebelahnya terlalu panas sehingga karbida larut kembali, sedangkan daerah yang jauh tidak cukup panas. Hanya pita di tengahnya yang “terpanggang” di kisaran sensitisasi.
Cara mencegah sensitisasi
- Pakai kelas karbon rendah (L) seperti 304L dan 316L untuk logam induk, dan kawat berakhiran L. Dengan karbon maksimal 0,03%, karbida tidak cukup banyak untuk menimbulkan masalah pada waktu las yang wajar.
- Pakai kelas terstabilkan seperti 321 (titanium) dan 347 (niobium) untuk pemakaian suhu tinggi.
- Batasi masukan panas dan suhu antar-lintasan. Pada pengelasan banyak lintasan, biarkan lasan mendingin sampai di bawah sekitar 150 °C sebelum lintasan berikutnya.
- Anil larutan setelah las (sekitar 1.040–1.120 °C lalu didinginkan cepat) untuk melarutkan kembali karbida, bila ukuran benda memungkinkan. Prinsip anil dibahas di artikel proses annealing.
- Hindari perlakuan panas pelepasan tegangan di kisaran sensitisasi pada stainless biasa berkarbon normal. Berbeda dengan baja karbon, stainless austenitik umumnya tidak diberi PWHT biasa.
Kelas terstabilkan punya masalah khusus yang disebut knife-line attack: korosi di garis sangat tipis tepat di sebelah garis lebur, bila lasan kemudian dipakai atau dipanaskan di kisaran sensitisasi. Masalah ini jarang, tetapi perlu diketahui untuk peralatan kimia.
Menguji kerentanan korosi batas butir
Standar yang umum dipakai adalah ASTM A262, yang berisi beberapa praktik: uji etsa asam oksalat (Practice A) sebagai penyaringan cepat di bawah mikroskop, serta uji perendaman dalam larutan korosif seperti uji Streicher (B), uji Huey dengan asam nitrat mendidih (C), dan uji Strauss dengan tembaga-tembaga sulfat-asam sulfat lalu ditekuk (E). Jenis-jenis korosi lainnya dirangkum di artikel jenis-jenis korosi pada logam.
Masalah Las Stainless Lainnya
| Masalah | Penyebab | Pencegahan |
|---|---|---|
| Retak panas (retak saat membeku) | Logam las austenitik penuh tanpa ferit, kotoran sulfur atau fosfor | Kawat dengan kadar ferit cukup (308L, 316L, 309L); bersihkan sambungan |
| Distorsi (pelat melengkung) | Pemuaian besar dan panas menumpuk | Jepit, las titik rapat, las berselang, arus rendah, batang pendingin |
| Warna gosong (heat tint) | Oksidasi permukaan panas | Gas pelindung cukup, post-flow, bersihkan setelah las |
| Akar las berkerak (sugaring) | Sisi belakang tidak terlindung gas | Back purge dengan argon atau nitrogen |
| Porositas | Elektroda lembap, gas kurang, permukaan kotor | Elektroda kering, aliran gas sesuai, bersihkan minyak dan cat |
| Karat di sekitar lasan | Kontaminasi besi, warna gosong tidak dibersihkan | Pisahkan perkakas, pickling dan pasivasi |
| Retak korosi tegangan | Tegangan sisa las, klorida, suhu tinggi | Pilih kelas yang tahan, kurangi tegangan; lihat artikel stress corrosion cracking |
Cara Las Stainless ke Besi (Baja Karbon)
Menyambung stainless dengan besi atau baja karbon (misalnya dudukan stainless pada rangka besi) memakai kawat 309L (ER309L untuk TIG/MIG, E309L-16 untuk las listrik). Saat logam las bercampur dengan baja karbon, kandungan krom dan nikelnya turun. Kawat 309L yang lebih kaya paduan menjaga logam las tetap austenitik dengan sedikit ferit, sehingga tidak getas dan tidak mudah retak. Memakai 308L untuk sambungan ini berisiko menghasilkan logam las martensitik yang getas.
Beberapa catatan:
- Arahkan busur lebih ke sisi stainless untuk mengurangi pencampuran dengan baja karbon.
- Lindungi sisi baja karbon dari karat, misalnya dengan cat atau galvanis, karena lapisan itu tidak boleh menutupi stainless di daerah lasan.
- Waspadai korosi galvanik di lingkungan basah: baja karbon di dekat stainless akan berkarat lebih cepat. Prinsipnya dijelaskan di artikel cara mencegah korosi pada logam.
Cara Membersihkan dan Mengkilapkan Bekas Las Stainless
Warna biru, emas, atau cokelat di sekitar lasan bukan sekadar masalah tampilan. Lapisan oksida itu menandakan krom di permukaan sudah berkurang, sehingga daerah tersebut mudah berkarat dan terkena korosi sumuran. Ada beberapa cara membersihkannya:
| Cara | Prinsip | Kelebihan | Catatan |
|---|---|---|---|
| Mekanis (sikat stainless, amplas, gerinda flap) | Mengikis lapisan oksida | Murah dan cepat | Pakai sikat dan amplas khusus stainless; lapisan pasif belum pulih sepenuhnya |
| Pasta atau cairan pickling | Asam (biasanya campuran asam nitrat dan asam fluorida) melarutkan oksida dan lapisan kurang krom | Hasil tahan karat paling baik | Sangat berbahaya; wajib alat pelindung diri dan pembilasan tuntas |
| Pembersihan elektrokimia | Kuas karbon dengan cairan elektrolit dan arus listrik | Cepat, aman dibanding pasta HF, hasil mengkilap | Butuh mesin pembersih las |
| Pasivasi | Asam nitrat atau asam sitrat menghilangkan besi bebas dan membantu pembentukan lapisan pasif | Memulihkan ketahanan karat setelah pembersihan | Tidak menghilangkan warna gosong; lakukan setelah pickling atau pembersihan mekanis |
Pickling menghilangkan kerak dan warna gosong, sedangkan pasivasi membersihkan permukaan dari besi bebas agar lapisan pasif terbentuk sempurna. Standar yang umum untuk pasivasi adalah ASTM A967, sedangkan ASTM A380 memuat praktik pembersihan, pengupasan kerak, dan pasivasi untuk komponen stainless. Pasivasi asam sitrat makin banyak dipakai karena lebih aman daripada asam nitrat.
Langkah, jenis perlakuan, dan cara mengujinya dibahas di artikel pasivasi stainless steel.
Cara mengkilapkan kembali bekas las: setelah warna gosong hilang, ratakan lasan dengan amplas atau flap disc bertahap dari kasar ke halus (misalnya grit 80, 120, 240), lalu poles dengan kompon poles sesuai permukaan aslinya. Untuk permukaan bergaris (No. 4 atau hairline), samakan arah gosokan dengan garis aslinya. Bilas bersih dan biarkan lapisan pasif terbentuk, atau lakukan pasivasi.
Keselamatan Saat Mengelas Stainless
- Asap krom heksavalen. Mengelas stainless menghasilkan asap yang mengandung krom heksavalen [Cr(VI)], zat penyebab kanker paru-paru. OSHA di Amerika Serikat menetapkan batas paparan 5 µg/m³ rata-rata delapan jam. Pakai ventilasi atau penghisap asap lokal, dan masker las yang sesuai, terutama untuk las listrik dan FCAW yang menghasilkan asap lebih banyak.
- Pasta pickling mengandung asam fluorida yang bisa menembus kulit dan merusak jaringan di bawahnya. Pakai sarung tangan, pelindung wajah, dan pakaian tahan asam, serta buang limbahnya sesuai aturan.
- Radiasi busur TIG sangat kuat; lindungi kulit dan mata.
Kesalahan Umum
- Memakai kawat las besi biasa untuk stainless. Logam las akan berkarat.
- Memakai 308L untuk 316. Lasan menjadi titik lemah di lingkungan klorida; pakai 316L.
- Memakai 308L untuk stainless ke besi. Pakai 309L.
- Arus terlalu tinggi. Stainless menumpuk panas; hasilnya gosong, tembus, dan melengkung.
- Tidak melindungi sisi belakang lasan pipa. Akar las berkerak dan mudah berkarat.
- Membiarkan warna gosong. Bersihkan dengan pickling atau cara elektrokimia, lalu pasivasi.
- Memakai sikat kawat atau gerinda bekas besi. Serpihan besi menempel dan berkarat.
- Mendinginkan lasan dengan air kotor atau air berklorida. Bisa memicu korosi sumuran.
Prosedur untuk memperbaiki cacat dengan pengelasan dibahas di artikel pengelasan perbaikan.
Pertanyaan yang Sering Diajukan
Kawat las apa yang dipakai untuk stainless 304? Pakai 308L: ER308L untuk las argon (TIG) dan MIG, atau elektroda E308L-16 untuk las listrik. Untuk stainless 316, pakai 316L; untuk menyambung stainless dengan besi, pakai 309L.
Bisakah stainless dilas dengan las listrik biasa? Bisa, dengan elektroda khusus stainless seperti E308L-16. Las listrik cocok untuk pelat sekitar 2 mm ke atas. Untuk pelat tipis, las argon jauh lebih mudah dikendalikan dan hasilnya lebih rapi.
Kenapa bekas las stainless berkarat? Biasanya karena warna gosong tidak dibersihkan, akar las tidak dilindungi gas, kawat las tidak sesuai, atau ada serpihan besi yang menempel. Pada kelas berkarbon normal, bisa juga karena sensitisasi di daerah sekitar lasan.
Apa itu sensitisasi pada stainless steel? Sensitisasi adalah terbentuknya karbida krom di batas butir saat stainless austenitik tertahan pada sekitar 425–815 °C, misalnya di daerah sekitar lasan. Batas butir kehilangan krom dan menjadi mudah terkorosi. Pencegahannya dengan kelas karbon rendah (304L, 316L), kelas terstabilkan (321, 347), atau anil larutan.
Bagaimana cara menghilangkan warna bekas las stainless? Untuk hasil terbaik pakai pasta pickling atau mesin pembersih las elektrokimia, lalu pasivasi. Untuk pekerjaan ringan bisa dengan sikat atau amplas khusus stainless, lalu poles sesuai permukaan aslinya.
Kesimpulan
Kunci las stainless ada pada empat hal: kawat las yang sesuai (308L untuk 304, 316L untuk 316, 309L untuk stainless ke besi), panas yang terkendali agar tidak gosong, melengkung, atau tersensitisasi, perlindungan gas di kedua sisi lasan, dan pembersihan bekas las dengan pickling atau cara elektrokimia lalu pasivasi. Las argon adalah pilihan terbaik untuk pelat tipis dan pipa, sedangkan las listrik cukup untuk pelat yang lebih tebal dan pekerjaan lapangan. Dengan prosedur yang benar, sambungan las stainless sama tahan karatnya dengan logam induknya.
Baca Juga
- Stainless Steel (Baja Tahan Karat): Pengertian, Jenis, Kelas, dan Perbedaan 304, 316, dan 201
- Perbedaan Stainless 304 dan 316 (dan 201): Komposisi, Ketahanan Karat, Harga, dan Cara Memilih
- Duplex Stainless Steel: Pengertian, Kelas 2205 dan Super Duplex 2507, Sifat, Pengelasan, dan Bedanya dengan 316
- Jenis-Jenis Korosi pada Logam dan Cara Mencegahnya di Industri
- Pengelasan Perbaikan untuk Hasil Pengecoran Logam

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.