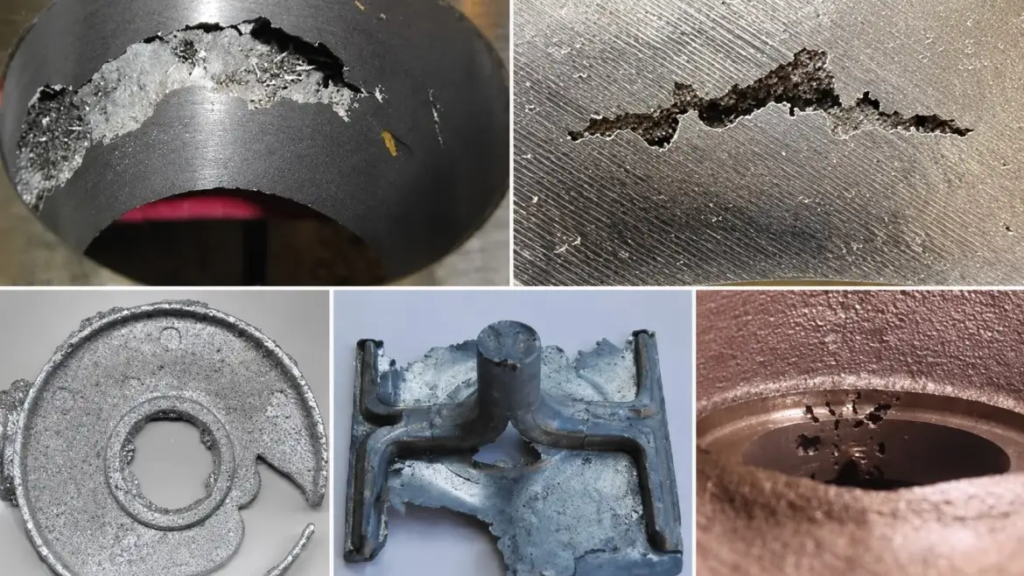
Cacat pengecoran adalah ketidaksempurnaan yang membuat coran tidak memenuhi spesifikasinya. Sebagian hanya soal tampilan dan bisa digerinda. Sebagian lain, seperti rongga susut di dalam atau retak panas, melemahkan komponen dan berujung menjadi barang afkir.
Nama cacat coran ada puluhan, tetapi hampir semuanya berasal dari enam sumber: gas, penyusutan, bahan cetakan, cara menuang, metalurgi paduan, dan posisi cetakan. Mengelompokkan cacat menurut sumbernya lebih berguna daripada menghafal daftar, karena sumber itulah yang menunjukkan bagian proses mana yang harus diperiksa.
Enam Kelompok Cacat Pengecoran
Kelompok
Akar penyebab
Cacat yang termasuk
Cacat gas
Gas terjebak atau terlepas di dalam logam
Porositas gas, lubang tiup, lubang jarum
Cacat penyusutan
Logam menyusut saat membeku
Rongga susut, porositas susut
Cacat bahan cetakan
Pasir atau pelapis cetakan gagal
Inklusi pasir, erosi cetakan, kerak, ekor tikus dan tekuk, sirip urat, penetrasi logam, bengkak
Cacat penuangan
Logam terlalu dingin, terlalu lambat, atau kotor
Cold shut, misrun, inklusi terak
Cacat metalurgi
Tegangan atau struktur saat pendinginan
Retak panas, titik keras
Cacat bentuk
Belahan cetakan atau inti bergeser
Pergeseran cetakan dan inti, sirip, melengkung
Cacat Gas
No
Cacat
Ciri
Penyebab utama
Pencegahan
1
Porositas gas
Rongga kecil, bulat, berdinding halus di dalam coran
Hidrogen atau nitrogen terlarut yang terlepas saat membeku
Lakukan degassing, keringkan bahan baku, jangan lebur terlalu panas
2
Lubang tiup (blowhole)
Rongga bulat lebih besar, sering tepat di bawah permukaan
Pasir terlalu lembap, permeabilitas rendah, ventilasi kurang
Kendalikan kadar air pasir, tambah lubang angin, keringkan inti
3
Lubang jarum (pinhole)
Banyak lubang sangat kecil di atau dekat permukaan
Hidrogen dari ladel atau alat yang lembap
Panaskan ladel dan alat, persingkat waktu tahan logam cair
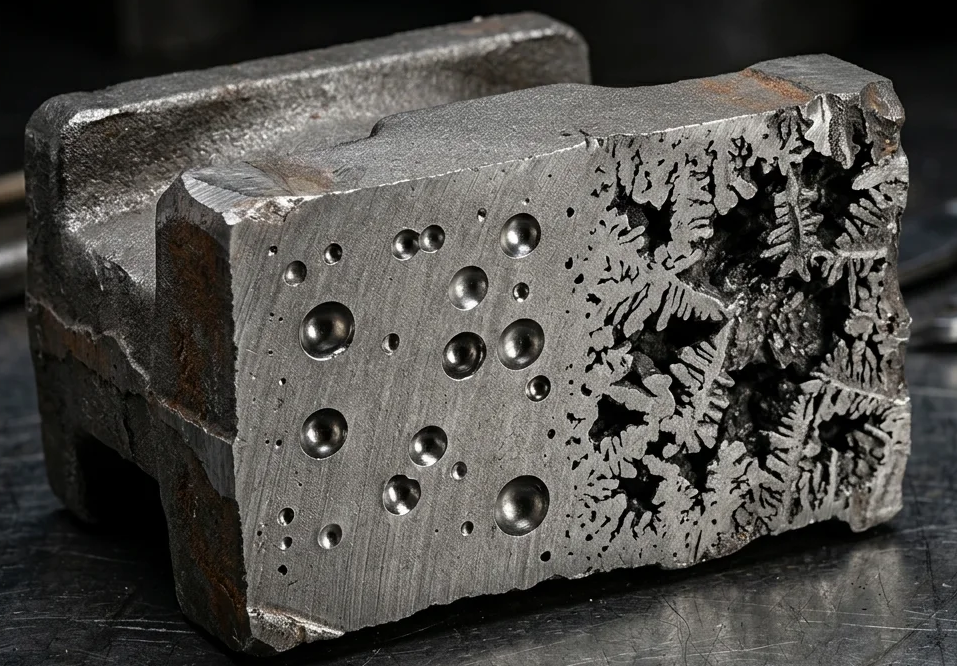
Rongga gas berdinding halus dan mengilap. Itu cara tercepat membedakannya dari rongga susut, yang dindingnya kasar dan bergerigi. Keduanya dibahas lebih dalam di artikel cacat porositas dan hot tearing.
Cacat Penyusutan
No
Cacat
Ciri
Penyebab utama
Pencegahan
4
Rongga susut
Rongga kasar tidak beraturan, sering berbentuk corong, di bagian yang terakhir membeku
Riser terlalu kecil atau salah posisi
Hitung ulang dan pindahkan riser, arahkan pembekuan ke riser
5
Porositas susut
Daerah berpori halus seperti spons
Paduan dengan rentang beku lebar, bagian tebal yang terisolasi
Sebagian besar logam menyusut beberapa persen saat membeku. Bila logam cair tidak bisa mencapai bagian yang sedang menyusut, terbentuklah rongga. Solusinya hampir selalu ada di sistem pengumpan, seperti dijelaskan di artikel desain gating dan riser system.
Foto porositas pada produk pengecoran logam
Cacat Bahan Cetakan
No
Cacat
Ciri
Penyebab utama
Pencegahan
6
Inklusi pasir
Butir pasir tertanam di permukaan atau tepat di bawahnya
Pasir lemah, pasir lepas tertinggal di rongga, erosi
Naikkan kekuatan pasir, tiup rongga sebelum cetakan ditutup
7
Erosi cetakan (cuts and washes)
Tonjolan logam kasar di dekat saluran masuk
Aliran logam yang deras mengikis cetakan atau inti
Kurangi kecepatan aliran, perbesar atau pindahkan saluran masuk
8
Kerak (scab)
Lapisan logam tipis dan kasar di atas selapis pasir
Pasir memuai karena panas lalu lapisan permukaannya terangkat
Turunkan kadar air, tambah aditif, tuang lebih cepat
9
Ekor tikus dan tekuk (rat tail, buckle)
Garis dangkal memanjang (ekor tikus) atau alur berbentuk V (tekuk)
Pemuaian pasir pada permukaan datar yang luas
Pecah permukaan datar dengan rusuk, atur komposisi pasir
10
Sirip urat (veining)
Sirip logam tipis yang berdiri di permukaan bekas inti
Inti retak saat pasir silika memuai
Pakai aditif anti-urat atau pasir dengan muai rendah
11
Penetrasi logam
Permukaan kasar seperti ampelas, pasir menyatu dengan logam
Pasir kasar, pemadatan kurang, suhu tuang terlalu tinggi
Pakai pasir lebih halus, padatkan lebih keras, beri pelapis cetakan
12
Bengkak (swell)
Tonjolan setempat sehingga coran lebih besar dari ukuran
Dinding cetakan terdorong tekanan logam
Padatkan cetakan lebih keras, perkuat rangka cetak
Cacat Penuangan
No
Cacat
Ciri
Penyebab utama
Pencegahan
13
Cold shut
Garis sambungan tempat dua aliran logam bertemu tanpa menyatu
Suhu tuang rendah, pengisian lambat, dinding tipis
Tuang lebih panas dan lebih cepat, tambah saluran masuk
14
Misrun (salah alir)
Coran tidak utuh, tepinya membulat
Logam membeku sebelum rongga terisi penuh
Sama seperti cold shut, dan tebalkan dinding bila memungkinkan
15
Inklusi terak
Partikel bukan logam tak beraturan, biasanya di permukaan atas
Terak ikut tertuang ke cetakan
Angkat terak di ladel, pakai saringan dan perangkap terak
Cold shut dan misrun punya akar yang sama: logam kehabisan panas sebelum selesai mengisi cetakan. Pembahasan lengkapnya ada di artikel cacat cold shut dan misrun. Untuk terak, dross, dan lapisan oksida, lihat cacat inklusi dan kontaminasi.
Cacat Metalurgi
No
Cacat
Ciri
Penyebab utama
Pencegahan
16
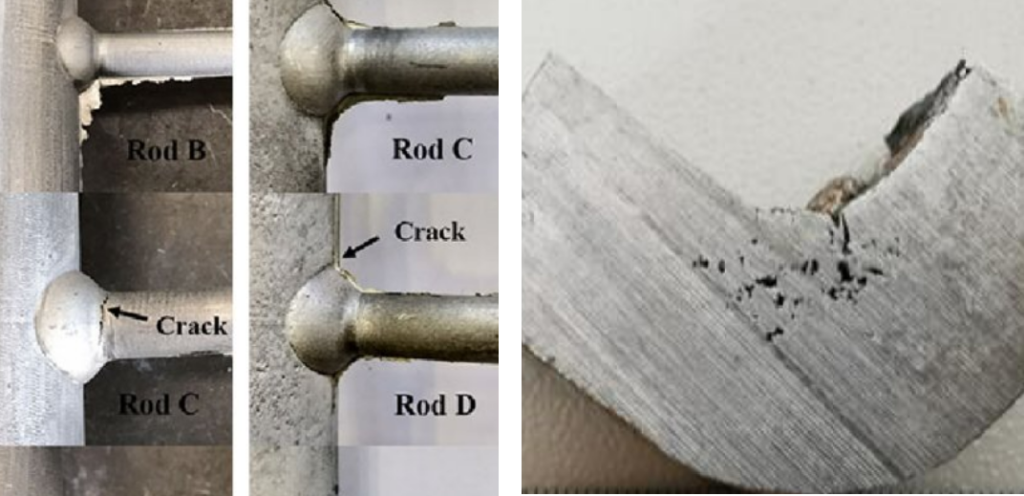
Retak panas (hot tear)
Retak bergerigi, bercabang, dan teroksidasi
Coran tertahan cetakan saat masih lemah dan sedang menyusut
Pakai inti yang mudah hancur, beri radius, hindari perubahan tebal mendadak
17
Titik keras (hard spot)
Daerah sangat keras pada besi tuang kelabu, patahannya putih, sulit dimesin
Bagian tipis mendingin terlalu cepat, inokulasi kurang
Perbaiki inokulasi, atur komposisi, tebalkan tepi tipis
Cacat Bentuk
No
Cacat
Ciri
Penyebab utama
Pencegahan
18
Pergeseran cetakan dan inti
Ada undakan di garis belah, atau tebal dinding tidak merata
Pin aus, belahan cetakan tidak sejajar, inti terapung
Pemeriksaan visual menangkap cacat permukaan seperti sirip, pergeseran, kerak, dan cold shut.
Pemeriksaan dimensi menangkap bengkak, lengkung, dan pergeseran inti.
Uji tanpa rusak menemukan yang tidak terlihat mata. Radiografi memperlihatkan porositas dan rongga susut di dalam, ultrasonik menemukan retak dalam, sedangkan uji penetran dan partikel magnetik memperlihatkan retak halus di permukaan. Lihat metode uji tanpa rusak (NDT).
Inspeksi otomatis dengan kamera dan kecerdasan buatan makin banyak dipakai di lini produksi massal, seperti dibahas di artikel AI untuk deteksi cacat otomatis.
Mencegah Cacat Sebelum Logam Dituang
Sebagian besar cacat sudah “terancang” jauh sebelum logam dilebur. Tiga kebiasaan mencegah sebagian besar di antaranya:
Rancang komponen agar mudah dicor. Tebal dinding yang seragam, radius yang cukup, dan peralihan yang landai menghilangkan titik panas tempat rongga susut dan retak panas bermula.
Simulasikan pengisian dan pembekuan.Simulasi digital menunjukkan di mana logam akan tiba dalam keadaan dingin atau membeku paling akhir, sebelum pola dibuat.
Kendalikan variabel proses. Suhu tuang, kadar air pasir, dan kebersihan logam cair menyumbang sebagian besar afkir harian.
Pertanyaan yang Sering Diajukan
Cacat pengecoran apa yang paling sering terjadi? Porositas, baik karena gas maupun penyusutan, umumnya dianggap penyebab afkir yang paling sering, terutama pada coran aluminium.
Apakah cacat coran bisa diperbaiki? Banyak yang bisa. Cacat permukaan digerinda, dan sebagian rongga serta retak diperbaiki dengan las bila spesifikasinya mengizinkan. Lihat pengelasan perbaikan untuk hasil pengecoran.
Bagaimana membedakan porositas gas dan porositas susut? Lihat dinding rongganya. Pori gas halus dan membulat. Rongga susut kasar, bersudut, dan sering memperlihatkan pola seperti ranting.
Apakah setiap cacat berarti coran ditolak? Tidak. Diterima atau tidaknya bergantung pada standar dan permintaan pembeli. Cacat yang masih boleh pada bandul pemberat bisa tidak boleh sama sekali pada badan katup bertekanan.
Kesimpulan
Dua puluh cacat di atas terbagi dalam enam kelompok, dan tiap kelompok menunjuk ke bagian proses yang berbeda: logam cair, sistem pengumpan, pasir, penuangan, paduan, atau perakitan cetakan. Mengenali kelompoknya lebih dulu adalah jalan tercepat menuju penyebab, dan memperbaiki penyebab selalu lebih murah daripada menyortir coran yang gagal.