Kode “T6” pada aluminium 6061-T6 atau 7075-T6 bukan nama merek atau tingkat kemurnian. Kode itu menunjukkan heat treatment yang sudah diterima logamnya. Aluminium T6 adalah aluminium yang sudah dipanaskan sampai unsur paduannya larut (pelarutan), didinginkan cepat (quench), lalu dituakan di dalam oven (penuaan buatan) sampai kekuatannya mendekati puncak. Heat treatment aluminium bekerja dengan cara yang sama sekali berbeda dari pengerasan baja, dan hanya sebagian paduan aluminium yang bisa dikuatkan dengan cara ini. Artikel ini membahas cara kerjanya, arti kode temper, parameter untuk paduan yang umum, dan beda temper yang sering membingungkan pembeli, seperti T6 dan T651.
Kenapa Aluminium Tidak Dikeraskan Seperti Baja
Baja dikeraskan dengan quench: struktur austenit pada suhu tinggi berubah menjadi martensit yang keras ketika didinginkan cepat, lalu ditemper agar tidak getas. Prosesnya dibahas di artikel quenching dan tempering.
Aluminium tidak punya perubahan fasa seperti itu. Aluminium yang baru di-quench justru lunak dan ulet. Kekuatannya baru naik sesudahnya, ketika atom unsur paduan yang “terjebak” di dalam kristal aluminium berkumpul membentuk partikel yang sangat halus. Proses ini disebut precipitation hardening (pengerasan presipitasi) atau age hardening (pengerasan penuaan).
Syaratnya, kelarutan unsur paduan di aluminium harus turun tajam ketika suhu turun. Magnesium dan silikon (seri 6xxx), tembaga (seri 2xxx), serta seng dan magnesium (seri 7xxx) memenuhi syarat itu. Mangan (seri 3xxx) dan magnesium saja (seri 5xxx) tidak.
Paduan Aluminium yang Bisa dan Tidak Bisa Di-heat Treatment
| Kelompok | Seri atau paduan | Unsur yang membentuk presipitat | Cara menguatkan |
|---|---|---|---|
| Bisa di-heat treatment (tempa) | 2xxx | Tembaga (dan magnesium) | Pelarutan, quench, penuaan alami atau buatan |
| 6xxx | Magnesium dan silikon (Mg₂Si) | Pelarutan, quench, penuaan buatan | |
| 7xxx | Seng dan magnesium (MgZn₂) | Pelarutan, quench, penuaan buatan | |
| Bisa di-heat treatment (cor) | A356, A357, AlSi10Mg, 319 | Mg₂Si atau tembaga | Pelarutan, quench, penuaan buatan |
| Tidak bisa di-heat treatment | 1xxx, 3xxx, 5xxx | Tidak ada presipitat penguat | Pengerjaan dingin (kode H); heat treatment hanya untuk annealing |
| ADC12, A380 (die casting biasa) | Secara kimia bisa, tetapi coran mengandung udara terperangkap | Umumnya tidak di-T6 (lihat bagian aluminium cor) |
Seri paduan tempa dan kegunaannya dibahas lengkap di artikel aluminium alloy. Kalau Anda punya pelat 5052 atau 1100 dan ingin membuatnya lebih keras dengan dipanaskan lalu dicelup air, hasilnya justru lebih lunak: paduan ini hanya menjadi lunak (anil) kalau dipanaskan.
Cara Kerja Precipitation Hardening dalam Tiga Tahap
1. Pelarutan (solution treatment)
Logam dipanaskan sampai tepat di bawah suhu leleh terendahnya, biasanya 480–540 °C bergantung pada paduan, dan ditahan cukup lama agar unsur paduan larut merata di dalam aluminium. Lamanya bergantung pada tebal benda: pelat tipis cukup puluhan menit, sedangkan coran tebal bisa sampai 12 jam.
Batas atasnya ketat. Kalau suhu terlalu tinggi, bagian yang kaya unsur paduan di batas butir mulai meleleh (eutectic melting atau “terbakar”). Kerusakan ini permanen dan tidak bisa diperbaiki dengan heat treatment ulang. Untuk 7075 tebal, misalnya, suhu maksimum yang disarankan sekitar 490 °C.
2. Quench
Setelah pelarutan, logam didinginkan secepat mungkin, biasanya dicelup ke air. Tujuannya mengunci unsur paduan tetap larut pada suhu kamar dalam keadaan lewat jenuh (supersaturated). Kondisi tepat setelah quench ini disebut temper W: lunak, ulet, dan tidak stabil.
Jeda antara pintu tungku dibuka dan logam masuk ke air (quench delay) harus singkat. Spesifikasi militer lama MIL-H-6088 membatasinya 15 detik untuk benda yang lebih tebal dari 2,29 mm. Kalau jeda terlalu lama, sebagian unsur paduan sudah mengendap di batas butir sebelum quench, sehingga kekuatan akhir dan ketahanan korosinya turun. Paduan 7075 termasuk yang paling peka terhadap jeda ini.
Quench yang sangat cepat menimbulkan distorsi dan tegangan sisa. Karena itu coran dan benda tempa sering di-quench ke air hangat atau larutan polimer, dengan kekuatan yang sedikit lebih rendah sebagai gantinya. Beberapa paduan 6xxx berkadar tembaga rendah, seperti 6061 dan 6063, cukup didinginkan dengan udara atau semprotan air di ujung mesin ekstrusi.
3. Penuaan (aging)
Unsur paduan yang terkunci lalu berkumpul membentuk presipitat yang sangat halus, berukuran beberapa nanometer. Presipitat inilah yang menghalangi gerak dislokasi dan membuat logam kuat. Ada dua cara:
- Penuaan alami (natural aging): dibiarkan di suhu kamar. Hasilnya temper T4 (atau T3 bila ada pengerjaan dingin). Paduan 2024 mencapai kondisi T4 yang stabil dalam sekitar empat hari.
- Penuaan buatan (artificial aging): dipanaskan di oven pada sekitar 120–190 °C selama beberapa jam. Hasilnya temper T6 kalau dituakan sampai mendekati kekuatan puncak.
Karena penuaan alami mulai berjalan sesaat setelah quench, keuletan temper W cepat hilang. Contoh klasiknya paku keling 2024 di industri pesawat (icebox rivet): setelah di-quench, paku keling disimpan di freezer sekitar −18 °C dan harus dipasang dalam 10–20 menit setelah dikeluarkan. Kalau terlambat, paku keling sudah terlalu keras dan retak saat dipukul.
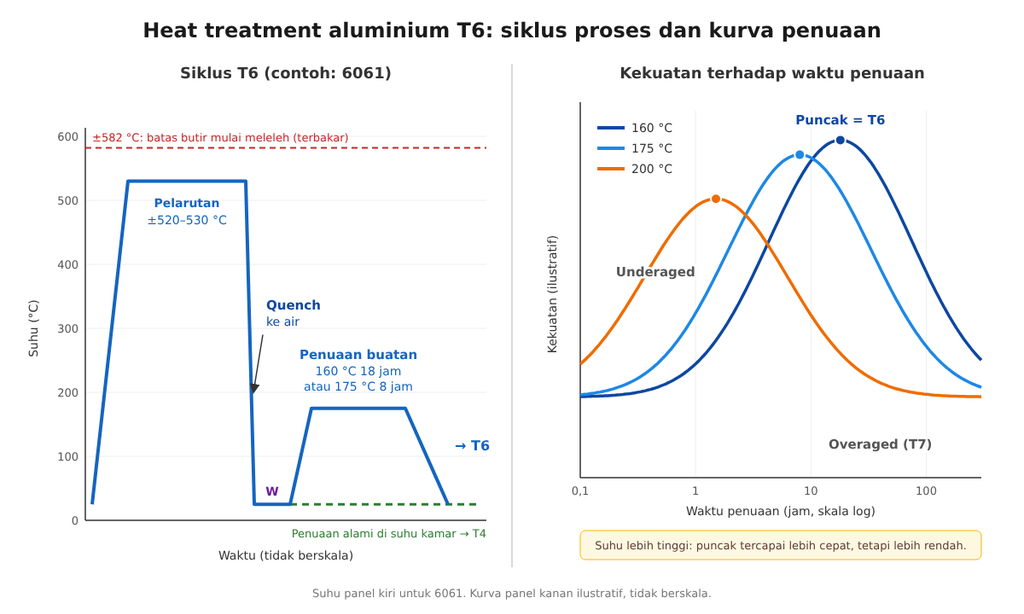
Underaged, puncak (T6), dan overaged (T7)
Kekuatan tidak terus naik selama logam dituakan. Mula-mula presipitat masih terlalu kecil dan sedikit (underaged). Pada waktu tertentu kekuatannya mencapai puncak: inilah sasaran T6. Kalau penuaan diteruskan, presipitat tumbuh kasar dan jaraknya makin jauh, sehingga kekuatan turun lagi (overaged).
Suhu penuaan menggeser kurva itu. Suhu yang lebih tinggi mencapai puncak lebih cepat, tetapi puncaknya lebih rendah. Suhu yang lebih rendah butuh waktu lebih lama, tetapi puncaknya lebih tinggi. Karena itu 6061 bisa dituakan sekitar 160 °C selama 18 jam atau sekitar 175 °C selama 8 jam, dengan hasil yang sama-sama memenuhi T6.
Overaging tidak selalu kesalahan. Temper T7 sengaja dibuat overaged: kekuatannya sedikit di bawah T6, tetapi ketahanannya terhadap stress corrosion cracking dan korosi pengelupasan jauh lebih baik. Contoh paling terkenal adalah 7075-T73 (lihat di bawah).
Arti Kode Temper Aluminium
Kode temper ditulis setelah nomor paduan dengan tanda hubung, misalnya 6061-T6 atau 5052-H32. Sistemnya diatur dalam standar ANSI H35.1 dari Aluminum Association, dan padanannya di Eropa adalah EN 515.
| Huruf | Arti |
|---|---|
| F | Seperti hasil fabrikasi (as fabricated), tanpa kendali sifat mekanis |
| O | Dianil, kondisi paling lunak |
| H | Dikuatkan dengan pengerjaan dingin (strain hardened), untuk paduan yang tidak bisa di-heat treatment |
| W | Baru dilarutkan dan di-quench, tidak stabil karena terus menua di suhu kamar |
| T | Di-heat treatment sampai kondisi stabil selain F, O, atau H |
Angka pertama setelah T menunjukkan urutan prosesnya:
| Temper | Urutan proses |
|---|---|
| T1 | Didinginkan dari proses pembentukan panas, dituakan alami |
| T2 | Didinginkan dari proses pembentukan panas, dikerjakan dingin, dituakan alami |
| T3 | Dilarutkan, dikerjakan dingin, dituakan alami |
| T4 | Dilarutkan, dituakan alami |
| T5 | Didinginkan dari proses pembentukan panas, dituakan buatan |
| T6 | Dilarutkan, dituakan buatan |
| T7 | Dilarutkan, lalu dituakan lewat puncak (overaged) atau distabilkan |
| T8 | Dilarutkan, dikerjakan dingin, dituakan buatan |
| T9 | Dilarutkan, dituakan buatan, dikerjakan dingin |
| T10 | Didinginkan dari proses pembentukan panas, dikerjakan dingin, dituakan buatan |
Perhatikan beda T5 dan T6. Pada T5 tidak ada tahap pelarutan terpisah: profil ekstrusi yang keluar dari mesin dalam keadaan panas langsung didinginkan, lalu dituakan. Profil 6063 untuk kusen jendela dan pintu umumnya dijual dalam temper T5. Pada T6 benda dipanaskan ulang khusus untuk pelarutan, sehingga kekuatannya lebih tinggi dan lebih seragam.
Angka tambahan: T651, T6511, T7351
Angka setelah digit pertama menunjukkan perlakuan tambahan. Yang paling sering ditemui adalah 51, yaitu penghilangan tegangan dengan peregangan setelah quench:
- Tx51: diregangkan dengan deformasi permanen tertentu, tanpa pelurusan lagi sesudahnya. Untuk pelat 1,5–3%, untuk batang hasil rol 1–3%.
- Tx511: sama seperti Tx51 untuk profil ekstrusi, batang, dan pipa (1–3%), tetapi boleh diluruskan sedikit sesudah peregangan.
- Tx52: tegangan dihilangkan dengan penekanan (kompresi).
Jadi T651 berarti dilarutkan, diregangkan untuk menghilangkan tegangan, lalu dituakan buatan. T7351 berarti hal yang sama dengan penuaan T73. Angka lain seperti T62 dan T42 dipakai untuk benda yang di-heat treatment ulang oleh pemakainya, bukan oleh pabrik.
Parameter Heat Treatment untuk Paduan yang Umum
Angka berikut adalah patokan umum untuk produk tempa dan coran. Untuk pekerjaan yang menuntut sertifikasi, ikuti standar yang berlaku, yaitu AMS 2770 atau ASTM B918 untuk produk tempa dan AMS 2771 atau ASTM B917 untuk coran.
| Paduan | Suhu pelarutan | Quench | Penuaan untuk temper umum |
|---|---|---|---|
| 6061 | Sekitar 520–530 °C | Air | T6: sekitar 160 °C 18 jam, atau 175 °C 8 jam |
| 6063 | Sekitar 520 °C, atau langsung dari ekstrusi (T5) | Air, semprotan, atau udara | T6 dan T5: sekitar 175–205 °C, 1–8 jam |
| 6082 | Sekitar 530–540 °C | Air | T6: sekitar 160–175 °C, 8–10 jam |
| 7075 | Sekitar 480 °C (maksimum sekitar 490 °C untuk benda tebal) | Air | T6: 120 °C 24 jam. T73: 105 °C 6–8 jam, lalu 165 °C 24–30 jam |
| 2024 | Sekitar 495 °C | Air | T4/T3: penuaan alami. T81/T851: 190 °C 12 jam |
| A356 (cor) | 525–540 °C, 4–12 jam | Air hangat | T6: sekitar 150–170 °C, umumnya 155 °C, 3–10 jam |
Dua catatan penting. Pertama, waktu tahan pelarutan dihitung sejak seluruh benda mencapai suhu, bukan sejak benda masuk tungku. Kedua, ketepatan suhu tungku sangat menentukan. Standar pirometri AMS 2750 umumnya menuntut keseragaman suhu tungku sekitar ±6 °C untuk pelarutan, karena jarak antara suhu pelarutan yang benar dan suhu terbakar hanya belasan derajat.
Aluminium O, T4, dan T6: Perbandingan Sifat Mekanis
| Paduan dan temper | Kekuatan tarik | Kekuatan luluh | Perpanjangan |
|---|---|---|---|
| 6061-O | Maksimum 150 MPa | Maksimum 83 MPa (lembaran) | 10–18% |
| 6061-T4 | Khas 241 MPa | Khas 145 MPa | 10–16% |
| 6061-T6 / T651 | Khas 310 MPa (minimum 290 MPa) | Khas 276 MPa (minimum 240 MPa) | 8–17% |
| 7075-O | Khas 228 MPa | Khas 103 MPa | Sekitar 17% |
| 7075-T6 / T651 | Khas 572 MPa | Khas 503 MPa | Sekitar 11% |
| 7075-T73 | Khas sekitar 500 MPa | Khas sekitar 410 MPa | Sekitar 7% |
| A356-T6 (cor) | Sekitar 200–260 MPa | Bergantung pada proses | 2–8% |
Tabel ini menunjukkan kenapa T6 menjadi temper paling populer: kekuatan luluh 6061 naik lebih dari tiga kali dari kondisi O. Harganya, perpanjangan turun dan logam lebih sulit ditekuk. Kalau benda perlu ditekuk tajam, bentuk dulu dalam kondisi O atau T4, lalu baru di-heat treatment ke T6.
Beda Aluminium 6061-T6 dan 6061-T651
Ini pertanyaan yang paling sering muncul saat membeli pelat dan batang aluminium. Jawabannya: komposisi dan kekuatannya sama. Bedanya ada pada tegangan sisa.
Saat di-quench, permukaan pelat mendingin lebih dulu daripada bagian tengahnya, sehingga permukaan tertekan dan bagian tengah tertarik. Tegangan ini tetap ada setelah penuaan. Ketika pelat T6 dimesin dan sebagian bahannya dibuang, keseimbangan tegangan itu terganggu dan benda melengkung.
Pelat T651 diregangkan 1,5–3% setelah quench. Peregangan meratakan tegangan sisa, sehingga benda jauh lebih stabil saat dimesin. Karena itu:
- 6061-T651 dipilih untuk pelat tebal dan benda yang dimesin dalam (jig, fixture, cetakan, rangka mesin).
- 6061-T6 cukup untuk lembaran tipis, profil, dan pipa yang tidak banyak dimesin.
- 6061-T6511 adalah versi profil ekstrusi dan batang yang diregangkan, dengan sedikit pelurusan.
Lembar data dan sertifikat pabrik sering menulis “T6/T651” bersama-sama karena batas sifat mekanisnya sama. Kalau gambar kerja menyebut T651, jangan diganti dengan T6 biasa untuk benda yang akan dimesin banyak. Komposisi, massa jenis, dan perbandingan 6061 dengan paduan lain dibahas di artikel aluminium 6061.
Beda 7075-T6 dan 7075-T73
7075 adalah paduan aluminium tempa terkuat yang umum dijual, tetapi dalam temper T6 paduan ini rentan terhadap stress corrosion cracking, terutama pada arah tebal pelat dan benda tempa. T73 dibuat dengan penuaan dua tahap yang sengaja melewati puncak.
Hasilnya, kekuatan luluh turun sekitar 15–20%, tetapi ketahanan SCC naik tajam. Karena itu komponen pesawat yang menerima tegangan tetap, seperti benda tempa dan fitting struktural, banyak memakai 7075-T73 atau T7351. Temper antara, T76, memberi kompromi untuk ketahanan korosi pengelupasan.
Untuk cetakan, jig, dan komponen mesin di lingkungan kering, 7075-T6 atau T651 tetap pilihan umum karena kekuatannya paling tinggi. Paduan 7075 dan seri lain juga dibahas di artikel aluminium alloy.
Heat Treatment Aluminium Cor: T6, T5, dan T7
Paduan cor yang mengandung magnesium, terutama A356, bisa diberi T6 seperti paduan tempa. Velg mobil dan sepeda motor adalah contoh paling umum. Selain menaikkan kekuatan, pelarutan pada sekitar 540 °C membulatkan partikel silikon eutektik, sehingga coran lebih ulet. Tahapan proses pengecorannya ada di artikel pengecoran aluminium.
Ada tiga hal yang khas untuk coran:
- Jeda sebelum penuaan berpengaruh. Pada A356, coran yang dibiarkan beberapa jam di suhu kamar sebelum dituakan buatan cenderung lebih ulet tetapi kurang kuat dibanding coran yang langsung dituakan.
- T5 dan T7 sering dipakai. T5 adalah penuaan saja, tanpa pelarutan, untuk stabilitas ukuran dan sedikit kenaikan kekuatan. T7 (overaged atau distabilkan) dipakai untuk komponen yang bekerja panas, seperti kepala silinder, agar ukurannya tidak berubah selama dipakai.
- Die casting tekanan tinggi biasa tidak di-T6. Udara yang terperangkap di dalam coran memuai pada suhu pelarutan dan membentuk gelembung (blister) di permukaan. Coran HPDC biasanya dipakai dalam kondisi F atau diberi T5. Penjelasannya ada di artikel die casting.
Annealing dan Stress Relief Aluminium
Annealing membawa aluminium ke temper O, kondisi paling lunak, misalnya untuk menekuk atau menarik dalam. Untuk paduan yang bisa di-heat treatment, annealing yang benar memakai suhu sekitar 400–415 °C, ditahan 2–3 jam, lalu didinginkan perlahan di dalam tungku. Pendinginan lambat ini penting: kalau didinginkan cepat dari suhu itu, sebagian unsur paduan ikut terkunci dan logam tidak sepenuhnya lunak.
Untuk paduan yang tidak bisa di-heat treatment (seri 1xxx, 3xxx, 5xxx), annealing menghapus pengerjaan dingin dan cara pendinginannya tidak terlalu berpengaruh. Prinsip annealing secara umum dibahas di artikel proses annealing.
Stress relief termal pada aluminium yang sudah T6 terbatas. Suhu yang cukup untuk menghilangkan tegangan juga mengubah temper, jadi untuk produk tempa, penghilangan tegangan dilakukan dengan peregangan (Tx51) sebelum penuaan.
Pengaruh Pengelasan pada Aluminium T6
Panas las melarutkan sebagian presipitat dan membuat sebagian lain tumbuh kasar. Akibatnya, daerah terpengaruh panas (HAZ) pada 6061-T6 turun kekuatannya mendekati kondisi T4, sekitar 40% lebih rendah dari logam induk. Kawat las yang umum dipakai untuk 6061 adalah 4043 atau 5356.
Ada dua cara menghadapinya:
- Desain memperhitungkan kekuatan las. Ini cara yang paling umum: sambungan dihitung dengan kekuatan HAZ yang lebih rendah, bukan kekuatan T6.
- Heat treatment ulang penuh. Benda yang sudah dilas dilarutkan, di-quench, dan dituakan kembali. Kekuatannya bisa kembali mendekati T6, tetapi quench hampir selalu menimbulkan distorsi yang perlu diluruskan.
Penuaan buatan saja setelah pengelasan hanya menaikkan kekuatan sedikit, karena tanpa pelarutan unsur paduan di HAZ tidak bisa dikunci ulang. Perlakuan panas setelah pengelasan pada baja bekerja dengan tujuan yang berbeda; bandingkan dengan artikel PWHT.
Cara Mengecek Hasil Heat Treatment Aluminium
Hasil heat treatment aluminium tidak bisa dinilai dari warnanya. Ada tiga cara yang umum:
- Uji kekerasan. Rockwell B, Brinell, atau penguji Webster jepit untuk lembaran dan profil. Cepat, tetapi kekerasan saja tidak cukup membedakan beberapa temper.
- Konduktivitas listrik (%IACS). Diukur dengan alat arus eddy dan dipakai bersama uji kekerasan. Konduktivitas berubah ketika presipitat terbentuk, sehingga bisa membedakan temper yang kekerasannya mirip. Contoh: 7075-T73 yang benar berada di kisaran sekitar 38–43% IACS, sedangkan 7075-T6 di sekitar 30–36% IACS. Pelat 6061-T6 umumnya sekitar 40–45% IACS. Metode arus eddy secara umum dibahas di artikel metode uji tanpa rusak (NDT).
- Uji tarik pada kupon yang ikut di-heat treatment bersama benda kerja. Ini bukti paling kuat dan biasanya diwajibkan untuk komponen bersertifikat.
Kesalahan Umum dalam Heat Treatment Aluminium
| Kesalahan | Akibat | Pencegahan |
|---|---|---|
| Suhu pelarutan terlalu tinggi | Batas butir meleleh (terbakar), logam getas, tidak bisa diperbaiki | Termokopel terkalibrasi, keseragaman suhu tungku sesuai AMS 2750 |
| Waktu pelarutan terlalu singkat | Unsur paduan belum larut, kekuatan T6 tidak tercapai | Hitung waktu sejak benda mencapai suhu, sesuaikan dengan tebal |
| Jeda quench terlalu lama | Kekuatan dan ketahanan korosi turun | Pintu tungku dekat tangki quench, pindahkan dalam hitungan detik |
| Overaging tanpa sengaja | Kekuatan turun di bawah T6 | Kendalikan suhu dan waktu oven, jangan menuakan ulang tanpa perhitungan |
| Mencoba mengeraskan 5052 atau 1100 dengan dicelup air | Logam justru menjadi lunak | Pahami bahwa seri 1xxx, 3xxx, 5xxx hanya dikuatkan dengan pengerjaan dingin |
| Memberi T6 pada coran die casting biasa | Blister di permukaan | Pakai die casting vakum atau squeeze casting kalau butuh T6 |
| Membentuk benda dalam kondisi T6 | Retak saat ditekuk | Tekuk dalam kondisi O atau W/T4, lalu heat treatment |
FAQ
Apa itu aluminium T6? Aluminium T6 adalah aluminium paduan yang sudah dilarutkan pada suhu tinggi, di-quench, lalu dituakan buatan di oven sampai kekuatannya mendekati puncak. Contohnya 6061-T6, 6082-T6, dan 7075-T6. Kode T6 menunjukkan kondisi heat treatment, bukan jenis paduannya.
Apa beda aluminium T6 dan T651? Komposisi dan kekuatannya sama. T651 diregangkan 1,5–3% setelah quench untuk menghilangkan tegangan sisa, sehingga tidak mudah melengkung saat dimesin. Pilih T651 untuk pelat tebal yang akan dimesin banyak.
Apakah T6 lebih keras dari T4? Ya. T4 dituakan alami di suhu kamar, sedangkan T6 dituakan buatan di oven. Pada 6061, kekuatan luluh khas T4 sekitar 145 MPa dan T6 sekitar 276 MPa. T4 lebih mudah dibentuk, jadi benda sering ditekuk dalam kondisi T4 lalu dituakan menjadi T6.
Berapa suhu heat treatment aluminium 6061 T6? Pelarutan sekitar 520–530 °C, quench ke air, lalu penuaan buatan sekitar 160 °C selama 18 jam atau sekitar 175 °C selama 8 jam. Untuk pekerjaan bersertifikat, ikuti AMS 2770 atau ASTM B918.
Apakah aluminium 6061 T6 yang sudah dilas bisa kembali kuat? Hanya dengan heat treatment ulang penuh: pelarutan, quench, dan penuaan. Penuaan saja tidak cukup. Tanpa itu, daerah di sekitar las tetap mendekati kekuatan T4, sekitar 40% lebih rendah dari logam induk.
Baca Juga
- Aluminium Alloy (Paduan Aluminium): Jenis, Seri, dan Kegunaannya
- Pengecoran Aluminium: Proses, Metode, Paduan, dan Cacat yang Sering Terjadi
- Die Casting: Pengertian, Proses, Hot vs Cold Chamber, Paduan ADC12, dan Cacatnya
- Jenis-Jenis Heat Treatment (Perlakuan Panas): Proses, Tujuan, dan Pengaruhnya terhadap Sifat Logam
- Stress Corrosion Cracking (Korosi Retak Tegangan): Pengertian, Penyebab, Jenis, dan Cara Mencegahnya

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.