Velg mobil, blok mesin sepeda motor, rumah gearbox, sampai panci di dapur: banyak di antaranya dibuat lewat pengecoran aluminium. Pengecoran aluminium adalah proses membentuk komponen dengan menuangkan aluminium cair ke dalam cetakan, lalu membiarkannya membeku mengikuti bentuk rongga cetakan. Prosesnya terlihat sederhana, tetapi aluminium cair punya dua sifat yang sering membuat coran gagal: mudah menyerap hidrogen dan mudah membentuk lapisan oksida. Artikel ini membahas metode, paduan cor, tahapan proses, dan cacat yang paling sering muncul beserta cara mencegahnya.
Mengapa Aluminium Banyak Dicor
Aluminium adalah logam non-ferrous yang paling banyak dicor di dunia. Alasannya:
- Titik lebur rendah. Aluminium murni melebur pada 660 °C, jauh di bawah besi cor (sekitar 1.150–1.200 °C) dan baja (sekitar 1.500 °C). Energi peleburan lebih kecil, dan cetakan logam bisa dipakai berulang kali tanpa cepat rusak.
- Mampu alir yang baik. Paduan aluminium-silikon mengisi rongga tipis dengan mudah. Penjelasan faktor yang memengaruhinya ada di artikel fluiditas logam cair.
- Ringan. Massa jenisnya sekitar 2,7 g/cm³, kira-kira sepertiga baja.
- Tahan korosi secara alami berkat lapisan oksida tipis di permukaannya. Batas-batasnya dibahas di artikel korosi aluminium.
- Mudah didaur ulang. Skrap coran bisa dilebur kembali menjadi bahan baku dengan energi jauh lebih kecil daripada membuat aluminium baru.
Kekurangannya, kekuatan dan ketahanan aus aluminium cor di bawah besi cor dan baja cor. Perbandingan ketiganya ada di artikel pemilihan material untuk pengecoran logam.
Metode Pengecoran Aluminium
Aluminium bisa dicor dengan hampir semua metode pengecoran. Pilihannya bergantung pada jumlah produksi, ukuran, ketebalan dinding, dan mutu permukaan yang dibutuhkan.
| Metode | Cetakan | Jumlah produksi | Tebal dinding minimum | Contoh produk |
|---|---|---|---|---|
| Cetakan pasir | Pasir silika dan pengikat, sekali pakai | Satuan sampai ribuan | Sekitar 4 mm | Rumah pompa, blok mesin besar, prototipe |
| Cetakan permanen (gravitasi) | Baja atau besi cor, dipakai ulang | Ribuan sampai puluhan ribu | Sekitar 3 mm | Piston, kepala silinder |
| Tekanan rendah (LPDC) | Cetakan logam, diisi dari bawah dengan tekanan udara rendah | Menengah sampai tinggi | Sekitar 3 mm | Velg mobil |
| Die casting tekanan tinggi (HPDC) | Die baja, logam diinjeksi dengan cepat | Puluhan ribu ke atas | 1–2 mm | Rumah gearbox, casing elektronik, dudukan mesin |
| Investment casting | Cetakan keramik dari pola lilin | Rendah sampai menengah | Sekitar 1,5–2 mm | Komponen presisi, impeler |
| Lost foam | Pola busa di dalam pasir kering | Menengah sampai tinggi | Sekitar 3 mm | Blok mesin, kepala silinder |
Cetakan pasir adalah cara paling murah untuk memulai, karena polanya bisa dibuat dari kayu dan cetakannya tidak perlu dikeraskan. Bagian-bagian cetakan dan cara membuatnya dibahas di artikel cetakan pasir. Permukaannya lebih kasar dan ketelitian ukurannya lebih rendah daripada cetakan logam.
Die casting tekanan tinggi adalah metode paling produktif. Satu siklus hanya memakan puluhan detik, dan dindingnya bisa setipis 1–2 mm. Kelemahannya, logam yang diinjeksi sangat cepat ikut memerangkap udara. Rongga udara itu memuai kalau coran dipanaskan, sehingga hasil die casting biasa umumnya tidak diberi perlakuan T6 dan tidak dilas.
Perbandingan lengkap tiga metode utama ada di artikel sand casting vs die casting vs investment casting, sedangkan lost foam dibahas di artikel metode pengecoran lainnya.
Paduan Aluminium untuk Pengecoran
Paduan untuk pengecoran berbeda dari paduan untuk pelat, profil, atau batang. Paduan cor memakai penamaan tiga digit dari Aluminum Association (misalnya 356.0 atau A356), sedangkan paduan tempa memakai empat digit (1xxx sampai 8xxx). Seri paduan tempa dibahas di artikel aluminium alloy.
| Paduan | Unsur paduan utama | Metode yang umum | Ciri | Contoh pemakaian |
|---|---|---|---|---|
| A356 (AlSi7Mg) | Si 6,5–7,5%, Mg 0,25–0,45% | Pasir, cetakan permanen, LPDC | Bisa diberi perlakuan T6, ulet dan kuat | Velg, komponen suspensi |
| A380 | Si 7,5–9,5%, Cu 3–4% | HPDC | Mudah dicor, kuat pada suhu kerja | Casing, rumah gearbox |
| ADC12 | Si 9,6–12%, Cu 1,5–3,5% | HPDC | Standar Jepang (JIS), paduan die casting paling umum di Asia | Komponen sepeda motor, casing |
| 319 | Si 5,5–6,5%, Cu 3–4% | Pasir, cetakan permanen | Kuat pada suhu tinggi, mudah dimesin | Kepala silinder, blok mesin |
| A413 | Si 11–13% | HPDC | Komposisi eutektik, mampu alir tertinggi, kedap tekanan | Komponen berdinding tipis, hidrolik |
| AlSi10Mg | Si 9–11%, Mg 0,2–0,45% | Cetakan permanen, HPDC, cetak 3D | Bisa diberi perlakuan T6 | Komponen otomotif, manufaktur aditif |
| 535 (Al-Mg) | Mg 6,2–7,5% | Pasir, investment | Tahan korosi air laut, lebih sulit dicor | Komponen kapal |
Setiap unsur paduan punya peran sendiri:
- Silikon menaikkan mampu alir dan mengurangi penyusutan. Karena itu hampir semua paduan cor adalah paduan Al-Si.
- Tembaga menaikkan kekuatan, terutama pada suhu tinggi, tetapi menurunkan ketahanan korosi.
- Magnesium memungkinkan pengerasan presipitasi lewat perlakuan T6.
- Besi biasanya dianggap pengotor karena membentuk kristal jarum yang getas. Pada die casting, kandungan besi sekitar 0,8–1% justru sengaja dipertahankan agar aluminium tidak lengket ke die.
ADC12 paling sering dicari di Indonesia karena tersedia luas dalam bentuk ingot dan dipakai sebagian besar pabrik die casting komponen otomotif. Kandungan tembaganya tinggi, jadi paduan ini cocok untuk komponen yang dicor tipis dan rumit, tetapi tidak untuk perlakuan T6. Kalau komponennya butuh keuletan dan kekuatan setelah perlakuan panas, misalnya velg, pilihannya A356.
Tahapan Proses Pengecoran Aluminium
Proses pengecoran aluminium terdiri dari delapan tahap. Tahap 2 sampai 4 adalah pengolahan logam cair sebelum dituang, dan bagian inilah yang paling menentukan mutu coran.
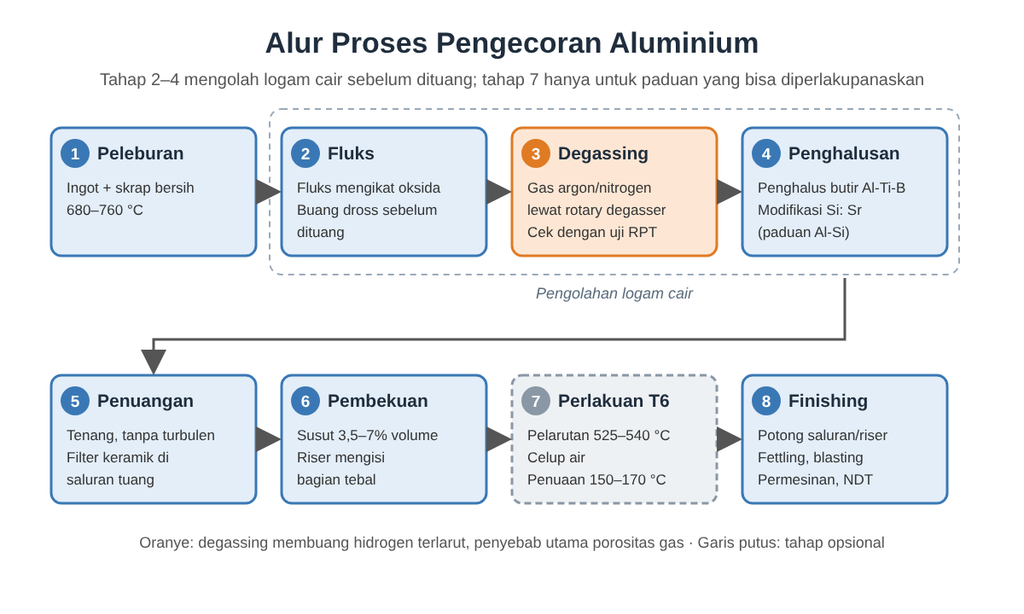
1. Peleburan
Aluminium dilebur di tungku krusibel untuk skala kecil sampai menengah, tungku induksi, atau tungku reverberatori untuk volume besar. Kelebihan dan kekurangan tiap jenis dibahas di artikel jenis tungku peleburan.
Suhu tuang umumnya 680–760 °C, bergantung pada metode dan tebal dinding. Cetakan pasir dan coran tipis butuh suhu di sisi atas; die casting biasanya memakai suhu yang lebih rendah. Hindari memanaskan logam jauh di atas kebutuhan (lebih dari sekitar 780 °C), karena penyerapan hidrogen dan pembentukan oksida naik tajam. Bahan baku, baik ingot maupun skrap, harus kering dan sebaiknya dipanaskan awal sebelum masuk ke logam cair.
2. Fluks dan Pembuangan Dross
Permukaan aluminium cair segera tertutup oksida. Fluks berbentuk serbuk ditaburkan dan diaduk perlahan agar oksida dan kotoran terikat menjadi dross yang mengapung, lalu dross itu diangkat sebelum logam dituang. Oksida yang tertinggal menjadi inklusi di dalam coran, seperti dijelaskan di artikel cacat inklusi dan kontaminasi.
3. Degassing
Hidrogen adalah satu-satunya gas yang larut dalam jumlah berarti di aluminium cair. Sumbernya uap air dari udara lembap, bahan baku basah, alat yang belum dipanaskan, atau fluks yang menyerap kelembapan. Kelarutan hidrogen di aluminium padat sekitar dua puluh kali lebih kecil daripada di aluminium cair, sehingga saat logam membeku hidrogen keluar dan membentuk gelembung yang terperangkap sebagai porositas gas.
Degassing dilakukan dengan meniupkan gas argon atau nitrogen ke dalam logam cair lewat impeler berputar (rotary degasser), biasanya selama 5–15 menit. Gelembung gas inert menangkap hidrogen dan membawanya ke permukaan. Hasilnya diperiksa dengan uji tekanan rendah (reduced pressure test, RPT): sampel dibekukan dalam ruang vakum, lalu dipotong atau ditimbang untuk melihat sisa porositasnya.
4. Penghalusan Butir dan Modifikasi Silikon
Dua bahan tambahan sering dimasukkan sebelum penuangan:
- Penghalus butir berupa batang master alloy Al-5Ti-1B. Butir yang halus mengurangi risiko retak panas dan membuat porositas tersebar lebih merata.
- Modifier stronsium (sekitar 0,01–0,02% Sr) untuk paduan Al-Si. Stronsium mengubah silikon eutektik dari bentuk jarum yang getas menjadi bentuk serat halus, sehingga keuletan coran naik.
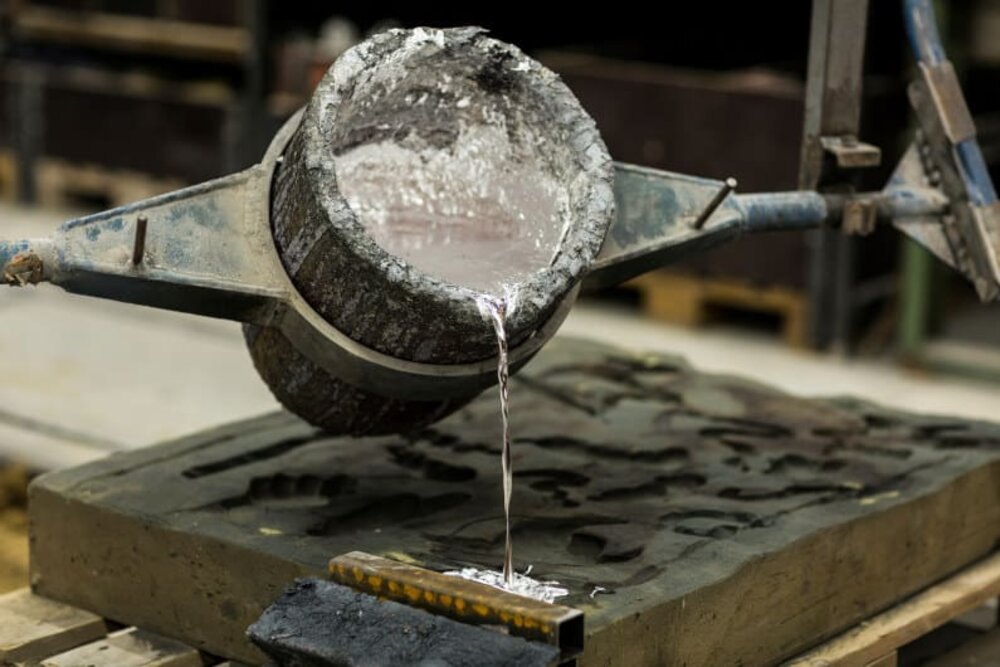
5. Penuangan
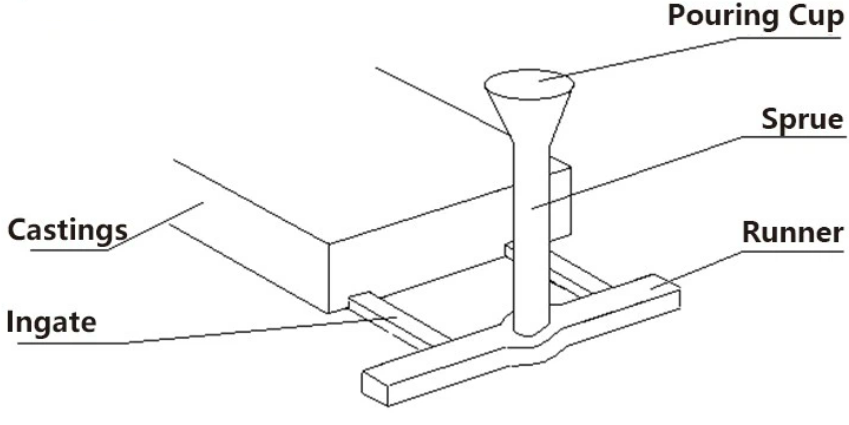
Aluminium cair harus mengalir tenang. Aliran turbulen melipat lapisan oksida di permukaannya ke dalam logam, membentuk film oksida yang menjadi titik awal retak dan kebocoran. Sistem saluran tuang dirancang agar kecepatan logam di saluran masuk tetap rendah, dan filter keramik dipasang untuk menahan dross. Prinsip perancangannya dibahas di artikel desain gating dan riser system.
6. Pembekuan
Aluminium menyusut sekitar 3,5–7% volume saat membeku, bergantung pada paduannya. Paduan dengan silikon tinggi menyusut paling sedikit. Bagian yang tebal membeku paling akhir dan perlu diisi riser agar tidak berongga. Cara menentukan ukurannya ada di artikel cara menghitung riser. Chill (balok logam di cetakan pasir) dipakai untuk mempercepat pembekuan di bagian tertentu.
7. Perlakuan Panas
Paduan yang mengandung magnesium, seperti A356 dan AlSi10Mg, bisa dikuatkan dengan perlakuan T6:
- Pelarutan pada 525–540 °C selama 4–12 jam, agar magnesium dan silikon larut merata.
- Celup cepat ke air (biasanya air hangat agar distorsi kecil).
- Penuaan buatan pada 150–170 °C selama beberapa jam, agar terbentuk presipitat halus yang menghambat gerak dislokasi.
Pilihan yang lebih ringan adalah T5, yaitu penuaan saja tanpa pelarutan. Dasar-dasar perlakuan panas logam dibahas di artikel mengenal heat treatment.
8. Finishing dan Inspeksi
Saluran tuang dan riser dipotong, sisa sirip digerinda, permukaan dibersihkan dengan shot blasting, lalu bagian fungsional dimesin. Rinciannya ada di artikel proses finishing hasil pengecoran. Komponen penting diperiksa dengan radiografi atau uji kebocoran untuk menemukan porositas di dalamnya.
Cacat Umum pada Pengecoran Aluminium dan Pencegahannya
| Cacat | Ciri | Penyebab utama | Pencegahan |
|---|---|---|---|
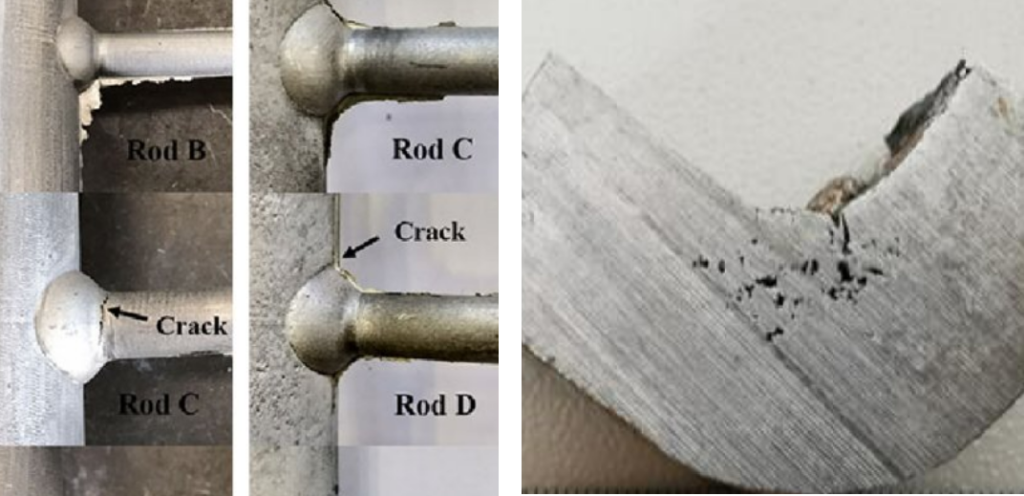
| Porositas gas | Rongga bulat kecil berdinding licin | Hidrogen dari kelembapan | Degassing, bahan baku dan alat kering, hindari suhu terlalu tinggi |
| Porositas susut | Rongga bergerigi di bagian tebal | Logam cair tidak cukup mengisi saat membeku | Riser dan chill, tebal dinding dibuat merata |
| Film oksida dan inklusi | Retak halus, bocor saat uji tekanan | Aliran turbulen, dross ikut tertuang | Fluks, filter keramik, penuangan tenang |
| Hot tearing (retak panas) | Retak bergerigi di sudut atau perubahan tebal | Tegangan saat logam setengah padat, terutama paduan Al-Cu | Radius sudut, penghalus butir, cetakan yang tidak terlalu kaku |
| Cold shut dan misrun | Aliran tidak menyatu atau rongga tidak terisi penuh | Suhu tuang terlalu rendah, dinding terlalu tipis | Naikkan suhu tuang, perbaiki saluran tuang |
| Blister | Gelembung di permukaan setelah coran dipanaskan | Udara terperangkap pada die casting | Die casting vakum, hindari T6 untuk die casting biasa |
| Die soldering | Aluminium lengket di permukaan die | Kandungan besi rendah, die terlalu panas | Kandungan Fe sekitar 0,8%, pelumas die, kendali suhu die |
Porositas adalah keluhan paling umum. Untuk membedakan porositas gas dan susut, lihat dinding rongganya: rongga gas bulat dan licin, sedangkan rongga susut bergerigi mengikuti bentuk dendrit. Pembahasan lebih dalam ada di artikel cacat porositas dan hot tearing, cacat cold shut dan misrun, dan daftar lengkap jenis-jenis cacat pengecoran.
Pengecoran Aluminium Skala Kecil: Catatan Keselamatan
Cara cor aluminium banyak dipraktikkan bengkel kecil, sekolah teknik, dan penghobi, biasanya dengan tungku krusibel dan cetakan pasir. Beberapa hal yang perlu diperhatikan:
- Air adalah bahaya terbesar. Air yang menyentuh aluminium cair berubah menjadi uap dengan volume sekitar 1.600 kali lipat dalam sekejap, dan bisa memuncratkan logam cair. Keringkan dan panaskan awal skrap, alat aduk, ladel, dan cetakan.
- Jangan menuang di atas lantai beton. Beton menyimpan air dan bisa pecah meletup bila tertetes logam cair. Pakai alas pasir kering.
- Pilih bahan baku yang baik. Kaleng minuman menghasilkan banyak dross karena tipis dan berlapis cat. Skrap coran seperti velg atau piston bekas, atau ingot, memberi hasil yang jauh lebih baik.
- Pakai alat pelindung diri: sepatu kulit tertutup, pakaian berbahan katun (bahan sintetis meleleh), pelindung wajah, dan sarung tangan tahan panas.
- Pastikan ventilasi baik, karena fluks dan cat pada skrap menghasilkan asap.
FAQ
Berapa suhu lebur dan suhu tuang aluminium? Aluminium murni melebur pada 660 °C. Paduan cor mulai melebur sedikit lebih rendah, dan suhu tuangnya umumnya 680–760 °C, bergantung pada metode dan tebal dinding coran.
Apa beda ADC12 dan A356? ADC12 mengandung silikon dan tembaga tinggi, dipakai untuk die casting tekanan tinggi, dan umumnya tidak diberi perlakuan panas. A356 mengandung silikon dan sedikit magnesium, dicor dengan cetakan pasir atau cetakan permanen, dan bisa dikuatkan dengan perlakuan T6.
Kenapa hasil cor aluminium berlubang-lubang? Penyebab paling umum adalah hidrogen dari kelembapan yang terlepas saat logam membeku. Keringkan bahan baku dan alat, lakukan degassing, dan jangan memanaskan logam berlebihan. Kalau rongganya bergerigi dan terkumpul di bagian tebal, penyebabnya penyusutan, dan solusinya riser yang lebih baik.
Bisakah hasil die casting aluminium dilas atau diberi perlakuan T6? Umumnya tidak, karena udara yang terperangkap memuai saat dipanaskan dan membentuk gelembung di permukaan. Die casting vakum atau squeeze casting menghasilkan coran yang lebih padat dan bisa diberi perlakuan panas.
Cetakan apa yang paling cocok untuk pengecoran aluminium skala kecil? Cetakan pasir, karena polanya bisa dibuat dari kayu dan biayanya paling rendah. Untuk produksi berulang dengan bentuk sama, cetakan permanen dari baja atau besi cor lebih efisien.