Nitriding (nitridasi) adalah proses pengerasan permukaan yang mendifusikan nitrogen ke permukaan baja pada suhu sekitar 500–550 °C. Nitrogen bereaksi dengan unsur paduan di baja dan membentuk nitrida yang sangat keras. Karena suhunya di bawah daerah transformasi baja dan tidak ada quench, distorsinya sangat kecil. Itulah sebabnya nitriding dipilih untuk poros engkol, dies die casting, dan screw extruder yang sudah dimesin hampir ke ukuran akhir.
Nitriding termasuk kelompok metode difusi dalam surface hardening (pengerasan permukaan), bersama carburizing dan carbonitriding. Artikel ini membahas cara kerjanya, tahapan proses, jenis-jenisnya, baja dan logam yang bisa dinitriding, white layer, cara mengukur kedalaman lapisan, dan perbandingannya dengan metode lain.
Apa Itu Nitriding?
Nitriding adalah perlakuan panas termokimia: permukaan logam diperkaya dengan nitrogen, lalu nitrogen itu berdifusi ke dalam. Hasilnya adalah lapisan keras di permukaan dan inti yang tetap ulet.
Ada tiga hal yang membedakan nitriding dari carburizing:
- Suhunya lebih rendah. Gas nitriding berlangsung sekitar 500–550 °C, jauh di bawah suhu carburizing (850–950 °C). Baja tetap dalam fasa ferit dan tidak berubah menjadi austenit.
- Tidak perlu quench. Kekerasan datang dari nitrida halus yang terbentuk langsung, bukan dari martensit. Setelah proses, benda kerja cukup didinginkan perlahan.
- Lapisannya tipis tetapi sangat keras. Kedalaman lapisan biasanya 0,1–0,6 mm, dengan kekerasan sekitar 600 HV pada baja 4140 dan bisa di atas 1.000 HV pada baja nitralloy.
Cara Kerja Nitriding
Sumber nitrogen
Pada gas nitriding, sumber nitrogennya amonia (NH₃). Di permukaan baja yang panas, amonia terurai menjadi nitrogen atom dan hidrogen. Nitrogen atom inilah yang masuk ke baja. Pada plasma nitriding, nitrogen diaktifkan oleh lucutan listrik (glow discharge), dan pada salt bath nitriding nitrogen berasal dari garam sianat yang mencair.
Dua lapisan hasil nitriding
Permukaan baja yang dinitriding terdiri dari dua zona:
- Lapisan senyawa (compound layer), sering disebut white layer karena tampak putih di bawah mikroskop setelah dietsa. Lapisan ini berupa nitrida besi, yaitu fasa ε (Fe₂₋₃N) dan γ′ (Fe₄N), dengan tebal sekitar 5–25 µm. Lapisan ini keras, tahan aus, dan tahan galling, tetapi bisa rapuh kalau terlalu tebal.
- Zona difusi di bawahnya, tempat nitrogen larut di dalam baja dan membentuk endapan nitrida paduan yang sangat halus. Zona inilah yang menentukan kedalaman lapisan dan kekuatan lelah.
Peran unsur paduan
Nitrida besi saja tidak membuat baja sangat keras. Kekerasan tinggi datang dari unsur pembentuk nitrida: aluminium (paling kuat), kromium, molibdenum, vanadium, dan titanium. Makin banyak unsur ini, makin keras permukaannya, tetapi lapisannya cenderung lebih dangkal karena nitrogen “tertangkap” di dekat permukaan.
Nitrogen di zona difusi juga menimbulkan tegangan sisa tekan di permukaan. Tegangan tekan ini menghambat munculnya retak lelah, sehingga kekuatan lelah komponen naik cukup besar.
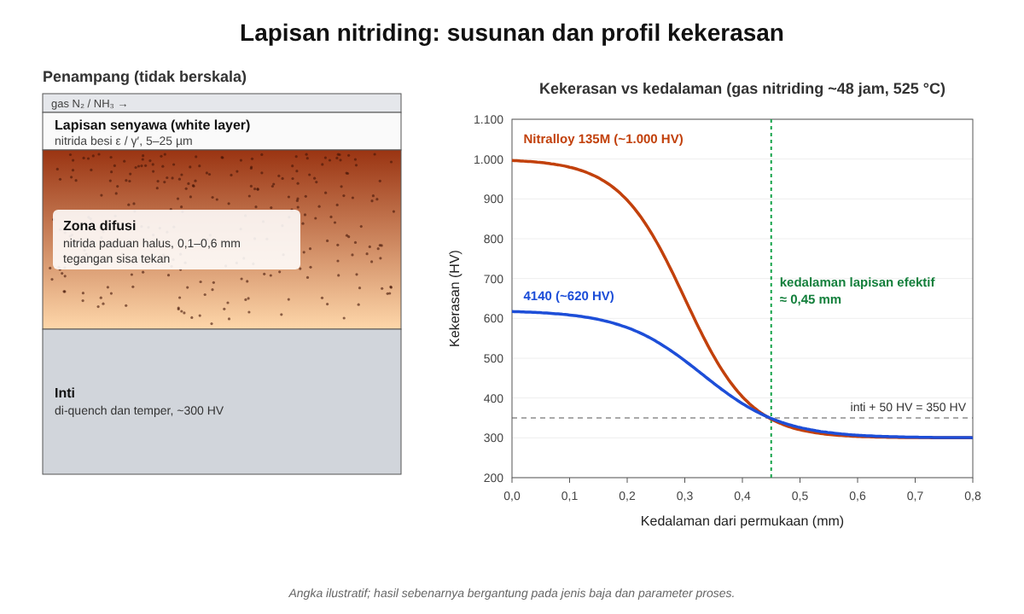
Diagram di atas memperlihatkan susunan lapisan tersebut dan profil kekerasannya. Angkanya ilustratif untuk gas nitriding sekitar 48 jam pada 525 °C. Nitralloy 135M mencapai sekitar 1.000 HV di permukaan, sedangkan 4140 sekitar 620 HV. Pada kedua baja, kedalaman lapisan efektif (sampai kekerasan inti + 50 HV) sekitar 0,45 mm.
Tahapan Proses Nitriding
1. Hardening dan tempering awal
Baja yang akan dinitriding biasanya di-quenching dan tempering lebih dulu supaya intinya kuat dan bisa menopang lapisan keras di atasnya. Syarat pentingnya: suhu tempering harus di atas suhu nitriding, biasanya sekitar 30 °C lebih tinggi. Kalau tidak, inti akan melunak selama proses nitriding yang berlangsung berjam-jam.
2. Pelepasan tegangan dan pemesinan akhir
Untuk komponen presisi, setelah pemesinan kasar baja dilepas tegangannya (stress relieving) di bawah suhu tempering, lalu dimesin ke ukuran akhir. Prinsipnya mirip dengan annealing pelepas tegangan. Langkah ini mencegah komponen melengkung saat dipanaskan dalam tungku nitriding.
3. Pembersihan dan masking
Permukaan harus bersih dari minyak, gemuk, dan oksida, karena kotoran menghalangi nitrogen masuk dan menimbulkan bintik lunak. Bagian yang tidak boleh keras ditutup. Pada gas nitriding biasanya dengan lapisan tembaga atau cat berbahan timah, sedangkan pada plasma nitriding cukup ditutup secara mekanis dengan pelat atau sumbat logam.
4. Nitriding
Benda kerja dipanaskan ke suhu proses dan ditahan dalam lingkungan bernitrogen. Lamanya bergantung pada kedalaman lapisan yang diinginkan. Gas nitriding konvensional biasanya 10 sampai lebih dari 60 jam.
5. Pendinginan
Setelah proses selesai, benda kerja didinginkan perlahan di dalam tungku atau dalam gas pelindung. Tidak ada quench, sehingga ukuran dan bentuknya hampir tidak berubah. Yang terjadi hanya sedikit pertumbuhan dimensi, biasanya beberapa mikrometer, akibat terbentuknya lapisan senyawa.
Jenis-Jenis Nitriding
Gas nitriding
Gas nitriding memakai amonia di dalam tungku tertutup, umumnya pada 495–525 °C. Kelebihannya: biaya per komponen rendah untuk jumlah banyak, seluruh permukaan (termasuk lubang dalam) ikut ternitridasi, dan dengan pengendalian atmosfer modern hasilnya bisa diatur cukup tepat.
Ada dua varian yang sering disebut:
- Satu tahap: suhu dan komposisi gas tetap sepanjang proses. Lapisan senyawa yang terbentuk relatif tebal.
- Dua tahap (proses Floe): tahap pertama sekitar 495–525 °C untuk membentuk lapisan, lalu tahap kedua sekitar 550–565 °C dengan amonia yang lebih banyak terurai. Tahap kedua ini menipiskan white layer dan memperdalam zona difusi.
Plasma nitriding (ion nitriding)
Plasma nitriding atau ion nitriding berlangsung di dalam bejana vakum berisi campuran gas nitrogen dan hidrogen bertekanan rendah. Benda kerja dijadikan katoda, sehingga terbentuk lucutan cahaya (glow discharge) yang menyelimuti permukaannya. Ion yang menumbuk permukaan sekaligus membersihkannya (sputtering).
Kelebihan plasma nitriding:
- Waktu proses lebih singkat dibanding gas nitriding untuk kedalaman yang sama.
- Komposisi dan tebal white layer mudah diatur, bahkan bisa ditiadakan.
- Bisa berjalan pada suhu lebih rendah, sekitar 400 °C, yang penting untuk stainless steel dan baja yang tidak boleh melunak.
- Masking cukup secara mekanis, dan tidak ada limbah amonia atau garam.
Kekurangannya, peralatannya mahal dan lubang sempit yang dalam sulit ternitridasi merata.
Salt bath nitriding (liquid nitriding)
Benda kerja dicelup ke dalam garam sianat cair pada sekitar 560–580 °C. Karena garam ini juga melepaskan karbon, prosesnya sebenarnya lebih tepat disebut nitrocarburizing. Prosesnya cepat, biasanya hanya beberapa jam, dan hasilnya seragam. Yang perlu diperhatikan adalah penanganan garam dan limbahnya.
Catatan: soft nitriding, QPQ, dan Melonite
Istilah gas soft nitriding, Tufftride, QPQ (quench-polish-quench), dan Melonite sering dianggap jenis nitriding. Sebenarnya semuanya nitrocarburizing feritik (FNC): nitrogen dan sedikit karbon ditambahkan bersamaan pada sekitar 560–590 °C, menghasilkan lapisan senyawa tahan aus dan tahan korosi di atas zona difusi yang dangkal. QPQ menambahkan oksidasi dan pemolesan sehingga permukaannya hitam dan lebih tahan korosi. Perbandingan lengkapnya ada di artikel surface hardening.
Baja dan Logam yang Bisa Dinitriding
| Material | Contoh | Kekerasan permukaan (perkiraan) | Catatan |
|---|---|---|---|
| Baja nitralloy (mengandung Al) | Nitralloy 135M, EN41B | 900–1.100 HV | Paling keras; lapisan lebih dangkal dan lebih getas |
| Baja paduan Cr-Mo | 4140, 4340, SCM440, EN19, EN40B | 550–700 HV | Pilihan paling umum untuk poros dan roda gigi |
| Baja perkakas kerja panas | H13 / SKD61 | 1.000–1.200 HV | Dies die casting, cetakan, mandrel |
| Stainless steel | 410, 420, 316, 17-4 PH | 900–1.200 HV | Lapisan pasif harus dihilangkan dulu; plasma paling cocok |
| Baja karbon | 1045, ST 37 | 250–400 HV (zona difusi) | Hanya lapisan senyawa yang keras; lebih cocok FNC |
| Besi cor | Kelabu, nodular | 400–600 HV | Untuk tahan aus pada komponen mesin |
| Titanium | Ti-6Al-4V | Lapisan TiN | Suhu jauh lebih tinggi |
Angka di tabel ini kisaran umum. Nilai sebenarnya bergantung pada komposisi baja, kekerasan inti, dan parameter proses.
Nitralloy 135M
Nitralloy 135M adalah baja yang dirancang khusus untuk nitriding, dengan sekitar 0,4% karbon, 1,6% kromium, 0,4% molibdenum, dan 1% aluminium. Aluminium membentuk nitrida yang sangat keras, sehingga permukaannya bisa mencapai sekitar 1.000 HV atau lebih. Konsekuensinya, lapisan senyawanya lebih getas, jadi baja ini dipakai untuk komponen yang mengutamakan ketahanan aus, seperti liner silinder, poros pompa, dan bagian katup.
Baja paduan Cr-Mo (4140 dan sejenisnya)
Baja 4140 (setara SCM440 dan EN19) dan 4340 adalah baja nitriding yang paling umum. Kekerasan permukaannya lebih rendah dari nitralloy, sekitar 600 HV, tetapi lapisannya lebih ulet dan kekuatan lelahnya naik banyak. Baja EN40B (Cr-Mo-V) yang populer di Inggris dan India juga termasuk kelompok ini.
Stainless steel
Stainless steel bisa dinitriding, tetapi ada dua hal yang perlu diperhatikan:
- Lapisan pasif kromium oksida menghalangi nitrogen masuk. Lapisan ini harus dirusak dulu, misalnya dengan aktivasi kimia pada gas nitriding atau dengan sputtering pada plasma nitriding. Itu sebabnya plasma paling sering dipakai.
- Ketahanan korosinya bisa turun. Pada suhu nitriding biasa (sekitar 500 °C ke atas), kromium terikat menjadi kromium nitrida, sehingga kromium yang melindungi baja dari karat berkurang. Untuk stainless austenitik seperti 316, dipakai nitriding suhu rendah (di bawah sekitar 450 °C) yang membentuk lapisan expanded austenite (fasa S). Lapisan ini keras dan tetap tahan korosi.
Untuk stainless pengerasan presipitasi seperti 17-4 PH, nitriding biasanya dilakukan sekitar suhu aging-nya supaya inti tidak melunak. Bentuk-bentuk korosi yang bisa muncul dibahas di artikel jenis-jenis korosi pada logam.
Bisakah baja karbon dinitriding?
Bisa, tetapi hasilnya terbatas. Baja karbon rendah dan baja karbon menengah tidak punya unsur pembentuk nitrida yang kuat, jadi zona difusinya hanya sedikit lebih keras dari inti. Yang keras hanya lapisan senyawa tipis di permukaan. Lapisan ini tetap berguna untuk ketahanan aus ringan dan ketahanan korosi, misalnya pada komponen baja karbon yang dihitamkan. Untuk baja karbon, proses yang lebih tepat biasanya nitrocarburizing (FNC). Kalau dibutuhkan lapisan keras yang dalam pada baja karbon rendah, pilihannya carburizing.
Besi cor dan titanium
Besi cor nodular dan besi cor kelabu juga bisa dinitriding untuk komponen seperti poros engkol besi cor, liner, dan cetakan. Titanium dan paduannya bisa dinitriding untuk membentuk lapisan titanium nitrida (TiN) yang keras dan tahan aus, tetapi suhunya jauh lebih tinggi, sekitar 700–900 °C, dan biasanya memakai plasma atau gas nitrogen murni.
Suhu, Waktu, dan Kedalaman Lapisan
Nitrogen berdifusi lambat pada suhu nitriding, sehingga kedalaman lapisan naik kira-kira sebanding dengan akar kuadrat waktu. Untuk baja Cr-Mo seperti 4140 pada gas nitriding sekitar 525 °C, perkiraan kasarnya:
| Waktu proses | Kedalaman lapisan (perkiraan) |
|---|---|
| 12 jam | sekitar 0,2 mm |
| 24 jam | sekitar 0,3 mm |
| 48 jam | sekitar 0,45 mm |
| 72 jam | sekitar 0,55 mm |
Karena itu, menggandakan waktu tidak menggandakan kedalaman. Lapisan di atas sekitar 0,6–0,7 mm jarang ekonomis. Kalau komponen membutuhkan lapisan keras yang lebih dalam, carburizing atau induction hardening lebih cocok.
Cara mengukur kedalaman lapisan nitriding
Kedalaman lapisan diukur dengan uji kekerasan mikro (Vickers) pada penampang yang dipoles, dari permukaan ke arah inti. Untuk nitriding, kedalaman lapisan efektif adalah jarak dari permukaan sampai titik yang kekerasannya 50 HV di atas kekerasan inti (ISO 18203). Tebal white layer diukur terpisah dengan mikroskop setelah dietsa. Saat memesan nitriding, sebutkan keduanya: kedalaman lapisan dan batas tebal white layer.
White Layer: Kapan Diperlukan, Kapan Dihindari
White layer adalah pedang bermata dua.
Diperlukan saat yang dibutuhkan adalah ketahanan aus geser, anti-galling, dan ketahanan korosi, misalnya pada batang hidrolik, liner, dan komponen yang bergesekan dengan beban ringan. Lapisan ε yang padat paling baik untuk tujuan ini.
Dihindari atau dibatasi pada komponen yang menerima beban kontak tinggi atau beban kejut, seperti roda gigi dan poros engkol. White layer yang tebal, terutama yang campuran ε dan γ′ dan berpori, mudah retak dan mengelupas.
Cara mengendalikan atau membuangnya:
- Mengatur proses: gas nitriding dua tahap, pengendalian potensial nitrogen di tungku, atau plasma nitriding dengan nitrogen rendah.
- Membuang setelah proses: gerinda halus, lapping, atau pemolesan. Karena white layer hanya beberapa mikrometer, kelonggaran gerindanya sangat kecil.
Sifat Hasil Nitriding
- Kekerasan permukaan tinggi, sekitar 600–1.100 HV tergantung baja.
- Kekuatan lelah naik karena tegangan sisa tekan di permukaan.
- Ketahanan aus dan anti-galling yang sangat baik.
- Kekerasan panas: permukaan nitridasi tetap keras sampai suhu sekitar suhu prosesnya. Lapisan carburizing mulai melunak di atas sekitar 200 °C, sedangkan lapisan nitridasi bertahan sampai sekitar 500 °C. Ini alasan nitriding dipakai pada dies die casting dan screw extruder.
- Ketahanan korosi sedikit naik pada baja karbon dan paduan rendah, terutama bila ada lapisan senyawa. Pada stainless steel, efeknya bisa sebaliknya.
- Distorsi sangat kecil, sehingga komponen bisa dikerjakan setelah pemesinan akhir.
Nitriding vs Carburizing vs Induction Hardening
| Aspek | Nitriding (gas) | Carburizing | Induction hardening |
|---|---|---|---|
| Suhu proses | 500–550 °C | 850–950 °C | Austenitisasi cepat |
| Quench | Tidak | Ya | Ya |
| Kedalaman lapisan | 0,1–0,6 mm | 0,5–2 mm | 0,5–6 mm |
| Kekerasan permukaan | 600–1.100 HV | 58–64 HRC (sekitar 650–800 HV) | 50–60 HRC |
| Distorsi | Sangat kecil | Sedang sampai besar | Kecil sampai sedang |
| Kekerasan panas | Bertahan sampai sekitar 500 °C | Melunak di atas sekitar 200 °C | Melunak di atas sekitar 200 °C |
| Baja yang cocok | Baja paduan Cr-Mo-Al, baja perkakas | Baja karbon rendah | Baja karbon menengah, besi cor |
| Waktu proses | 10–60+ jam | Beberapa jam | Detik |
Singkatnya, nitriding dipilih saat distorsi harus sekecil mungkin, permukaan harus sangat keras, atau komponen bekerja panas. Carburizing dipilih saat beban kontak dan beban lentur sangat tinggi sehingga perlu lapisan dalam, misalnya roda gigi transmisi besar. Pada beberapa roda gigi presisi, keduanya bisa saling menggantikan, dan pilihan akhirnya bergantung pada baja, beban, dan biaya.
Masalah Umum pada Nitriding
- White layer terlalu tebal atau berpori: mengelupas pada beban kontak. Atasi dengan proses dua tahap atau pengendalian atmosfer, atau buang dengan gerinda.
- Inti melunak: suhu tempering awal terlalu rendah. Tempering harus di atas suhu nitriding.
- Bintik lunak: permukaan kotor atau masih ada lapisan oksida. Pembersihan harus tuntas.
- Kekerasan rendah: baja tidak mengandung cukup unsur pembentuk nitrida, atau terjadi dekarburisasi sebelum nitriding.
- Retak di tepi tajam: nitrogen masuk dari dua sisi di sudut, sehingga lapisannya getas. Beri radius pada tepi.
- Pertumbuhan dimensi: kecil, tetapi tetap perlu diperhitungkan pada toleransi ketat.
Aplikasi Nitriding
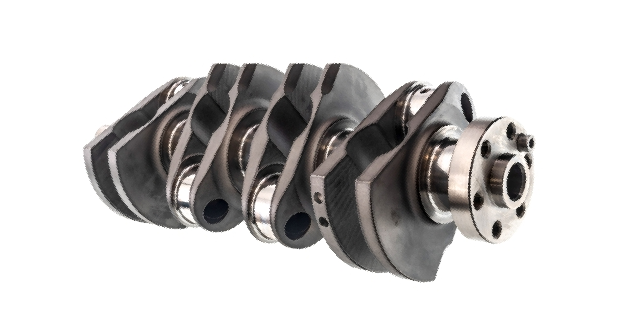
- Poros engkol dan poros nok mesin otomotif dan mesin diesel, untuk kekuatan lelah dan ketahanan aus jurnal.
- Dies die casting aluminium dari baja H13/SKD61, untuk ketahanan aus, soldering, dan retak termal. Proses cetak tekanan tinggi ini dibahas di artikel sand casting vs die casting vs investment casting dan pengecoran aluminium.
- Screw dan barrel extruder serta cetakan injeksi plastik.
- Roda gigi presisi yang tidak boleh berubah bentuk.
- Batang dan silinder hidrolik, katup, dan bushing.
- Komponen senjata dan perkakas yang dihitamkan dengan nitrocarburizing (QPQ/Melonite).
Pertanyaan yang Sering Diajukan
Nitriding adalah apa? Nitriding adalah proses pengerasan permukaan yang mendifusikan nitrogen ke permukaan baja pada sekitar 500–550 °C. Nitrogen membentuk nitrida keras dengan unsur paduan, sehingga permukaan menjadi keras dan tahan aus tanpa perlu quench.
Apa perbedaan nitriding dan carburizing? Carburizing menambahkan karbon pada 850–950 °C lalu di-quench, dan cocok untuk baja karbon rendah dengan lapisan 0,5–2 mm. Nitriding menambahkan nitrogen pada 500–550 °C tanpa quench, menghasilkan lapisan lebih tipis (0,1–0,6 mm) tetapi lebih keras, dengan distorsi sangat kecil.
Berapa suhu nitriding? Gas nitriding umumnya 495–550 °C, dengan tahap kedua sampai sekitar 565 °C pada proses dua tahap. Plasma nitriding bisa dilakukan antara sekitar 400 °C dan 600 °C, dan salt bath nitriding sekitar 560–580 °C.
Bisakah baja karbon dinitriding? Bisa, tetapi hanya lapisan senyawa tipis di permukaan yang menjadi keras, karena baja karbon tidak punya unsur pembentuk nitrida yang kuat. Untuk baja karbon, nitrocarburizing (FNC) biasanya lebih tepat, dan untuk lapisan dalam pakai carburizing.
Apa itu white layer pada nitriding? White layer adalah lapisan senyawa nitrida besi setebal sekitar 5–25 µm di permukaan baja yang dinitriding. Lapisan ini tahan aus dan korosi, tetapi bisa getas kalau terlalu tebal, sehingga pada roda gigi dan poros engkol tebalnya dibatasi atau dibuang dengan gerinda.
Baca Juga
- Surface Hardening (Pengerasan Permukaan): Pengertian, Metode, Perbandingan, dan Cara Memilihnya
- Carburizing (Karburisasi): Pengertian, Tahapan Proses, Jenis, dan Baja yang Cocok
- Quenching dan Tempering
- Mengenal Heat Treatment: Proses, Jenis, dan Pengaruhnya terhadap Sifat Logam
- Besi Cor Nodular

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.