Baja cor adalah baja yang dibentuk dengan cara dilebur lalu dituang ke dalam cetakan, bukan digiling atau ditempa. Istilah lainnya baja tuang, cast steel, atau steel casting. Kadar karbonnya di bawah 2%, dan untuk sebagian besar kelas jauh lebih rendah, sekitar 0,15–0,50%. Inilah yang membedakannya dari besi cor, yang mengandung sekitar 2,5–4% karbon.
Baja cor dipilih ketika sebuah komponen harus berbentuk rumit seperti hasil pengecoran, tetapi juga harus kuat, ulet, tahan benturan, dan bisa dilas seperti baja. Badan katup, rumah pompa, rangka bogie kereta, gigi bucket ekskavator, dan rahang crusher adalah contohnya. Artikel ini membahas jenis-jenis baja cor, standar yang paling sering dipakai, bedanya dengan besi cor dan baja tempa, proses pengecoran baja, perlakuan panas, pengelasan, cacat yang khas, dan aplikasinya.
Catatan istilah: dalam bahasa sehari-hari, “besi cor” juga dipakai untuk besi beton yang dipasang di dalam cor beton bangunan. Artikel ini tidak membahas itu. Yang dimaksud di sini adalah logam yang dicairkan dan dituang ke cetakan di pabrik pengecoran.
Apa Itu Baja Cor?
Secara kimia, baja cor sama dengan baja tempa (wrought steel) yang kita kenal sebagai pelat, batang, dan pipa. Perbedaannya ada pada cara membentuknya:
- Baja tempa dibuat dengan menuang baja menjadi ingot atau slab, lalu digiling, ditempa, atau ditarik sampai menjadi bentuk akhir.
- Baja cor dituang langsung ke cetakan yang sudah berbentuk seperti komponen akhir. Setelah membeku, coran dibersihkan, diperlakupanaskan, dan dimesin seperlunya.
Karena tidak melalui pengerjaan mekanis, baja cor tidak punya arah serat. Sifatnya relatif sama ke segala arah (isotropik). Di sisi lain, struktur cornya lebih kasar dan bisa mengandung porositas, sehingga baja cor hampir selalu perlu diperlakupanaskan.
Dasar-dasar pengecoran logam secara umum dibahas di artikel dasar-dasar pengecoran logam.
Jenis-Jenis Baja Cor
Baja cor biasanya dibagi menjadi dua kelompok besar: baja cor karbon dan baja cor paduan.
Baja cor karbon
Baja cor karbon hanya mengandung karbon, mangan (sekitar 0,5–1%), dan silikon sebagai unsur utama. Kelompok ini paling banyak diproduksi. Pembagiannya menurut kadar karbon:
- Baja cor karbon rendah (di bawah 0,20% C): paling ulet dan paling mudah dilas, tetapi kekuatannya paling rendah. Dipakai untuk komponen listrik dan magnetis, serta komponen yang banyak dilas. Sifat baja berkarbon rendah dibahas di artikel baja karbon rendah.
- Baja cor karbon menengah (0,20–0,50% C): kelompok terbesar. Kekuatan dan keuletannya seimbang, bisa dilas dengan prosedur yang tepat, dan bisa dikeraskan. Kelas seperti ASTM A216 WCB, A27, dan JIS SC450 termasuk di sini.
- Baja cor karbon tinggi (di atas 0,50% C): keras dan tahan aus, tetapi kurang ulet dan sulit dilas. Dipakai untuk rol, roda, dan komponen aus.
Baja cor paduan rendah
Baja cor paduan rendah mengandung unsur paduan total di bawah sekitar 8%, misalnya kromium, molibdenum, nikel, dan mangan. Unsur ini menaikkan kemampukerasan, sehingga baja bisa di-quench dan ditemper sampai kekuatan tarik di atas 1.000 MPa. Contohnya:
- Baja Cr-Mo (ASTM A217 WC6 dan WC9) untuk katup dan rumah turbin bersuhu tinggi.
- Baja Ni dan C-Mn berketangguhan suhu rendah (ASTM A352 LCB, LCC, LC3) untuk katup di kilang dan instalasi gas.
- Baja Mn-Cr-Mo yang di-quench dan temper (ASTM A148) untuk gigi bucket, komponen alat berat, dan rantai.
Baja cor paduan tinggi
Baja cor paduan tinggi mengandung 8% atau lebih unsur paduan. Kelompok ini meliputi:
- Stainless steel cor, misalnya CF8 (padanan cor 304) dan CF8M (padanan cor 316), untuk katup, pompa, dan peralatan kimia dan makanan.
- Baja cor tahan panas, misalnya HK dan HP (Cr-Ni tinggi), untuk komponen tungku dan tabung reformer.
- Baja mangan Hadfield (sekitar 12% Mn) untuk rahang crusher dan wesel rel, yang makin keras saat dihantam. Pembahasan lengkapnya ada di artikel baja mangan.
Standar dan Kelas Baja Cor
Baja cor hampir selalu dipesan dengan menyebut standar dan kelasnya. Standar ASTM paling banyak dipakai di industri minyak, gas, dan katup. JIS banyak dipakai di Indonesia karena pengaruh industri Jepang. Angka di tabel adalah nilai minimum menurut standar, kecuali disebut lain.
| Standar dan kelas | Jenis | Kekuatan tarik (MPa) | Kekuatan luluh min. (MPa) | Perpanjangan min. | Pemakaian khas |
|---|---|---|---|---|---|
| ASTM A27 kelas 65-35 | Baja karbon, umum | min. 450 | 240 | 24% | Komponen mesin umum |
| ASTM A27 kelas 70-36 | Baja karbon, umum | min. 485 | 250 | 22% | Komponen mesin umum |
| ASTM A216 WCB | Baja karbon, bertekanan, bisa dilas | 485–655 | 250 | 22% | Badan katup, flensa, rumah pompa (−29 sampai 425 °C) |
| ASTM A352 LCB | Baja karbon, suhu rendah | 450–620 | 245 | 24% | Katup suhu rendah, diuji impak pada −46 °C |
| ASTM A217 WC6 / WC9 | Baja Cr-Mo (1,25Cr-0,5Mo / 2,25Cr-1Mo) | — | — | — | Katup dan rumah turbin suhu tinggi |
| ASTM A148 (misalnya 80-50, 105-85) | Baja paduan rendah, kekuatan tinggi | sesuai kelas | sesuai kelas | sesuai kelas | Komponen struktur dan alat berat |
| ASTM A351 CF8M | Stainless austenitik (padanan 316) | min. 485 | 205 | 30% | Katup dan pompa tahan korosi |
| JIS G5101 SC410 | Baja karbon | min. 410 | 205 | 21% | Komponen umum |
| JIS G5101 SC450 | Baja karbon, maks. 0,35% C | min. 450 | 225 | 19% | Komponen mesin umum |
| JIS G5101 SC480 | Baja karbon | min. 480 | 245 | 17% | Komponen yang lebih kuat |
Beberapa hal untuk membaca tabel ini:
- Angka di nama kelas ASTM A27 dan A148 adalah kekuatan tarik dan luluh minimum dalam ksi. Kelas 70-36 berarti tarik minimum 70 ksi (485 MPa) dan luluh minimum 36 ksi (250 MPa). Kelas A148 105-85 berarti 105 ksi (sekitar 725 MPa) dan 85 ksi (sekitar 585 MPa).
- “WC” pada WCB berarti weldable carbon (baja karbon yang bisa dilas). Komposisinya maksimum 0,30% C dan 1,00% Mn. WCB wajib dinormalisasi, dinormalisasi dan ditemper, atau di-quench dan ditemper. WCB adalah baja cor yang paling banyak dipakai untuk badan katup.
- Angka di nama kelas JIS SC adalah kekuatan tarik minimum dalam MPa. SC450 berarti tarik minimum 450 MPa. Kekuatannya setara ASTM A27 kelas 65-35.
- CF8M adalah padanan cor stainless 316 (18–21% Cr, 9–12% Ni, 2–3% Mo, maksimum 0,08% C). Dalam JIS padanannya SCS14, sedangkan CF8 (padanan 304) adalah SCS13. Kelas stainless cor ini dibahas lebih lengkap di artikel stainless steel cor CF8M.
Padanan di standar lain yang sering ditemui:
- JIS G5102 SCW (misalnya SCW410, SCW480): baja cor karbon untuk struktur yang dilas.
- JIS G5151 SCPH (misalnya SCPH2 dan SCPH21): baja cor untuk suhu tinggi, mendekati WCB dan WC6.
- JIS G5111 SCMn, SCCrM, SCMnCrM: baja cor paduan rendah berkekuatan tinggi.
- EN 10293 G20Mn5 (1.6220): baja cor karbon-mangan yang mudah dilas, banyak dipakai untuk simpul struktur baja dan jembatan.
Baja Cor vs Besi Cor: Apa Bedanya?
Ini pertanyaan yang paling sering diajukan. Keduanya sama-sama paduan besi dan karbon yang dituang ke cetakan, tetapi perbedaan kadar karbon membuat sifatnya sangat berbeda.
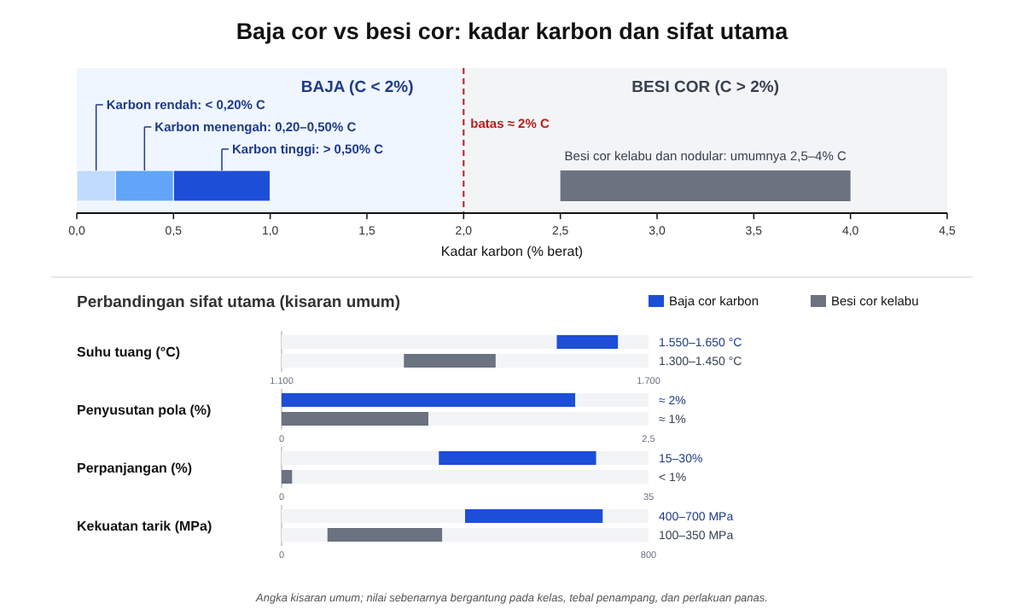
Diagram di atas memperlihatkan batas sekitar 2% karbon yang memisahkan baja dari besi cor, dan bagaimana perbedaan itu menentukan suhu tuang, penyusutan, dan keuletan. Angkanya kisaran umum.
| Aspek | Baja cor | Besi cor (kelabu, nodular) |
|---|---|---|
| Kadar karbon | Di bawah 2%, umumnya 0,15–0,50% | Sekitar 2,5–4% |
| Bentuk karbon | Larut dalam struktur (ferit, perlit, martensit) | Sebagian besar sebagai grafit (serpih atau bulat) |
| Suhu lebur | Sekitar 1.450–1.520 °C | Sekitar 1.150–1.250 °C |
| Suhu tuang | Sekitar 1.550–1.650 °C | Sekitar 1.300–1.450 °C |
| Penyusutan pola | Sekitar 2% | Sekitar 1% (kelabu) |
| Fluiditas | Lebih rendah; dinding minimum sekitar 5 mm | Sangat baik; dinding bisa sekitar 3 mm |
| Kekuatan tarik | Sekitar 400–700 MPa (karbon), di atas 1.000 MPa (paduan Q&T) | 100–350 MPa (kelabu), 350–900 MPa (nodular) |
| Perpanjangan | Sekitar 15–30% (karbon) | Di bawah 1% (kelabu), 2–22% (nodular) |
| Ketangguhan benturan | Tinggi | Rendah (kelabu), sedang (nodular) |
| Redaman getaran | Rendah | Sangat baik (kelabu) |
| Kemampuan dimesin | Baik | Sangat baik (kelabu) |
| Kemampuan las | Baik | Sulit |
| Biaya | Lebih mahal | Lebih murah |
Dari tabel ini, ada tiga perbedaan utama yang menentukan pilihan:
- Keuletan dan ketangguhan. Baja cor melentur sebelum patah, sedangkan besi cor kelabu patah tiba-tiba. Untuk komponen yang menerima benturan, beban kejut, atau tekanan dengan risiko keselamatan, baja cor lebih aman.
- Kemudahan pengecoran. Besi cor jauh lebih mudah dicor. Suhu tuangnya sekitar 250 °C lebih rendah, fluiditasnya lebih baik, dan grafit yang mengembang saat membeku mengimbangi penyusutan. Baja cor menyusut sekitar 3% volume saat membeku tanpa kompensasi, sehingga riser harus jauh lebih besar.
- Kemampuan las. Baja cor bisa disambung dengan las ke baja lain dan diperbaiki dengan las. Besi cor sulit dilas karena kadar karbonnya yang tinggi membuat daerah las getas.
Apakah baja cor lebih kuat dari besi cor? Untuk kekuatan tarik, keuletan, dan ketangguhan, ya. Baja cor karbon biasa sudah sekitar dua kali lebih kuat dari besi cor kelabu kelas umum. Tetapi untuk beban tekan, besi cor kelabu cukup kuat, dan besi cor nodular kelas tinggi bisa menyamai kekuatan tarik baja cor karbon dengan biaya lebih murah. Untuk peredam getaran, seperti alas mesin perkakas, besi cor kelabu justru lebih unggul.
Jenis-jenis besi cor dibahas di artikel besi cor, besi cor kelabu, besi cor nodular, dan besi tuang mampu tempa.
Baja Cor vs Baja Tempa
Perbandingan kedua yang sering ditanyakan adalah baja cor dan baja tempa (forged steel). Komposisinya bisa sama persis. Bedanya ada pada struktur yang terbentuk oleh prosesnya.
| Aspek | Baja cor | Baja tempa (forging) |
|---|---|---|
| Cara pembentukan | Dituang ke cetakan | Dipukul atau ditekan saat panas |
| Struktur butir | Butir cor, tanpa arah serat | Butir halus dengan aliran serat mengikuti bentuk |
| Cacat dalam | Bisa ada porositas dan inklusi | Porositas tertutup oleh deformasi |
| Sifat ke segala arah | Relatif sama (isotropik) | Terbaik searah serat |
| Kekuatan lelah dan impak | Baik | Lebih tinggi |
| Bentuk | Bisa sangat rumit, dengan rongga dalam | Terbatas pada bentuk yang bisa ditempa |
| Ukuran | Dari beberapa gram sampai ratusan ton | Terbatas kapasitas mesin tempa |
| Biaya | Lebih murah untuk bentuk rumit dan jumlah kecil | Lebih murah untuk bentuk sederhana dalam jumlah besar |
| Contoh | Badan katup, rumah pompa, rangka bogie | Poros engkol, flensa, roda gigi, baut |
Aturan praktisnya: kalau bentuknya rumit atau punya rongga dalam, seperti badan katup, pilih baja cor. Kalau komponennya menerima beban berulang dengan bentuk yang relatif sederhana, seperti poros engkol atau batang penghubung, pilih baja tempa. Pilihan ketiga adalah fabrikasi las dari pelat dan profil, yang sering lebih murah untuk komponen besar dalam jumlah satu atau dua.
Proses Pengecoran Baja
Pengecoran baja lebih sulit dari pengecoran besi cor atau aluminium, terutama karena suhunya yang tinggi. Tahapannya:
- Peleburan. Baja dilebur di tungku busur listrik (electric arc furnace, EAF) untuk jumlah besar atau tungku induksi untuk jumlah kecil dan baja paduan. Kupola tidak dipakai untuk baja, karena kokas menambah karbon. Jenis tungkunya dibahas di artikel tungku peleburan.
- Penyesuaian komposisi dan deoksidasi. Komposisi dicek dengan spektrometer, lalu paduan ditambahkan. Sebelum dituang, oksigen terlarut diikat dengan silikon, mangan, dan akhirnya aluminium. Tanpa deoksidasi, oksigen dan karbon bereaksi membentuk gas CO yang menyebabkan porositas.
- Pembuatan cetakan. Sebagian besar baja cor dibuat di cetakan pasir. Green sand dipakai untuk coran kecil, sedangkan coran besar memakai pasir berpengikat kimia (no-bake, misalnya furan atau natrium silikat) yang lebih kuat. Karena suhu baja cair sangat tinggi, permukaan cetakan sering dilapisi pasir zirkon atau kromit dan cat cetakan. Lihat artikel cetakan pasir.
- Penuangan. Baja dituang pada sekitar 1.550–1.650 °C, tergantung kadar karbon dan tebal coran. Ladel bottom-pour (penuangan dari bawah) sering dipakai agar terak tidak ikut masuk. Suhu tuang dan pengaruhnya terhadap pengisian cetakan dibahas di artikel fluiditas logam cair.
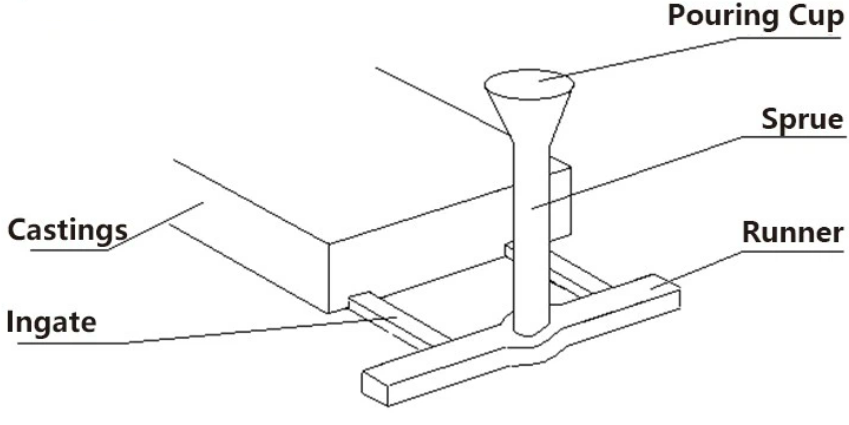
- Pembekuan dan pemberian riser. Karena penyusutannya besar, coran baja membutuhkan riser yang besar, sering dibantu sleeve eksotermis dan chill. Hasil coran (yield) baja sering hanya sekitar 50–65% dari logam yang dituang. Lihat desain gating dan riser system dan cara menghitung riser.
- Pembongkaran dan pembersihan. Riser baja biasanya dipotong dengan api oksi-asetilena atau busur karbon (arc-air gouging), karena terlalu tebal untuk digergaji. Lalu coran di-shot blast dan digerinda. Lihat fettling.
- Perlakuan panas. Hampir semua baja cor diperlakupanaskan (lihat bagian berikutnya).
- Perbaikan las, inspeksi, dan pemesinan. Cacat permukaan digerinda dan dilas, lalu coran diperiksa dengan uji tanpa rusak dan dimesin.
Metode pengecoran baja
- Sand casting (pengecoran pasir): metode utama untuk hampir semua ukuran, dari beberapa kilogram sampai lebih dari 100 ton.
- Investment casting (lost wax): untuk komponen kecil dan presisi, terutama stainless steel seperti CF8M dan 17-4 PH. Permukaannya halus dan toleransinya ketat.
- Shell molding: untuk komponen kecil sampai sedang dalam jumlah banyak.
- Centrifugal casting: untuk pipa, silinder, dan rol, dengan logam diputar di dalam cetakan.
Satu catatan: die casting baja hampir tidak dipakai. Suhu baja cair terlalu tinggi untuk cetakan logam, sehingga umur cetakan sangat pendek. Perbandingan metode ini dibahas di artikel sand casting vs die casting vs investment casting dan metode pengecoran lainnya.
Perlakuan Panas Baja Cor
Baja cor dalam kondisi as-cast punya butir kasar, kadang dengan struktur Widmanstätten (ferit berbentuk jarum) dan segregasi. Strukturnya kurang ulet dan kurang tangguh. Perlakuan panas memperbaikinya:
- Normalizing: dipanaskan ke sekitar 870–950 °C lalu didinginkan di udara. Ini perlakuan paling umum untuk baja cor karbon, karena menghaluskan butir dan menaikkan ketangguhan.
- Full annealing: dipanaskan ke suhu yang sama lalu didinginkan perlahan di tungku. Hasilnya lebih lunak dan lebih mudah dimesin. Lihat artikel proses annealing.
- Normalizing dan tempering: normalizing diikuti tempering untuk melepas tegangan dan menaikkan ketangguhan.
- Quench dan temper (Q&T): untuk baja cor paduan rendah berkekuatan tinggi seperti kelas A148 dan gigi bucket. Lihat artikel quenching dan tempering.
- Solution annealing: untuk stainless cor seperti CF8M, dipanaskan ke minimal sekitar 1.040 °C lalu di-quench dalam air. Tujuannya melarutkan karbida agar ketahanan korosi pulih.
- Homogenisasi: pemanasan pada suhu sangat tinggi untuk meratakan segregasi pada coran paduan besar, biasanya sebelum normalizing.
Prinsip perlakuan panas lainnya dibahas di artikel jenis-jenis heat treatment.
Pengelasan Baja Cor
Salah satu kelebihan baja cor dibanding besi cor adalah bisa dilas. Pengelasan dipakai untuk dua hal:
- Perbaikan cacat coran. Porositas, retak, atau rongga susut di permukaan digerinda sampai bersih, lalu diisi las. Untuk coran bertekanan seperti katup, prosedur dan juru las harus dikualifikasi (misalnya menurut ASTM A488), dan perbaikan besar biasanya harus diikuti perlakuan panas dan inspeksi ulang. Lihat artikel pengelasan perbaikan hasil pengecoran.
- Menyambung coran ke baja lain, misalnya katup WCB yang dilas ke pipa, atau simpul baja cor G20Mn5 yang dilas ke profil baja struktur.
Aturan umumnya:
- Baja cor karbon rendah dan menengah seperti WCB dan SCW umumnya mudah dilas. Preheat diperlukan kalau karbon ekuivalen tinggi atau penampangnya tebal.
- Baja cor karbon tinggi dan paduan rendah seperti WC6, WC9, dan kelas Q&T perlu preheat (misalnya sekitar 150–200 °C), kontrol suhu antar-lintasan, elektroda rendah hidrogen, dan sering PWHT (perlakuan panas pasca las). Lihat artikel PWHT.
- Stainless cor seperti CF8M dilas dengan elektroda stainless yang sesuai, tanpa preheat, dengan masukan panas rendah.
- Baja mangan punya aturan khusus: tanpa preheat dan suhu antar-lintasan rendah. Lihat artikel baja mangan.
Cacat Khas pada Baja Cor
Suhu tinggi, penyusutan besar, dan fluiditas yang lebih rendah membuat baja cor rawan beberapa cacat tertentu:
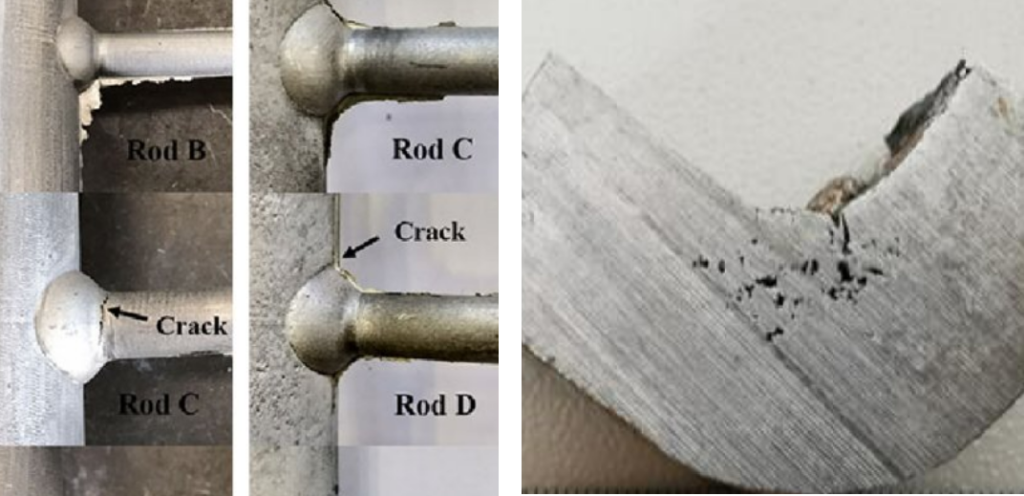
- Hot tearing (retak panas): retak yang terjadi saat coran hampir membeku dan tertahan oleh cetakan atau inti yang kaku. Sering terjadi di sudut tajam dan perubahan tebal. Lihat artikel porositas dan hot tearing.
- Rongga susut (shrinkage): rongga di bagian yang terakhir membeku karena riser terlalu kecil atau salah letak.
- Porositas gas: dari hidrogen, nitrogen, atau CO akibat deoksidasi yang kurang sempurna, serta dari cetakan dan inti yang lembap.
- Inklusi: oksida dari deoksidasi, terak, dan butiran pasir yang terbawa. Lihat artikel cacat inklusi.
- Penetrasi logam dan burn-on: baja cair menembus celah butir pasir atau pasir meleleh menempel di permukaan coran, karena suhu tuang yang tinggi. Dicegah dengan pasir zirkon atau kromit dan cat cetakan.
- Misrun dan cold shut: cetakan tidak terisi penuh karena baja terlalu cepat membeku di dinding tipis. Lihat artikel cold shut dan misrun.
Coran baja penting biasanya diperiksa dengan radiografi, ultrasonik, partikel magnetik, atau penetran. Metodenya dibahas di artikel uji tanpa rusak (NDT), dan daftar cacat lengkapnya di artikel jenis-jenis cacat pengecoran.
Aplikasi Baja Cor
- Minyak, gas, dan kimia: badan katup (WCB, LCB, CF8M), rumah pompa, dan fitting bertekanan.
- Pembangkit listrik: rumah turbin uap dan katup suhu tinggi (WC6, WC9), roda turbin air.
- Kereta api: rangka bogie, bolster, kopling (coupler), dan roda.
- Pertambangan dan alat berat: gigi dan bibir bucket, sprocket, rahang crusher (baja mangan), liner mill.
- Konstruksi: simpul (node) struktur baja, tumpuan jembatan, dan komponen menara (misalnya G20Mn5).
- Perkapalan: rangka buritan, tongkat kemudi, jangkar, dan rumah propeller.
- Mesin industri: roda gigi besar, rangka mesin press tempa, rumah gearbox, dan komponen rolling mill.
- Otomotif: rumah turbin turbocharger dan manifold buang dari baja tahan panas.
Kapan Memilih Baja Cor, Besi Cor, atau Baja Tempa?
- Pilih baja cor kalau komponennya berbentuk rumit atau besar, dan harus menahan benturan, tekanan, atau suhu ekstrem, atau harus dilas ke struktur lain.
- Pilih besi cor kalau komponennya terutama menerima beban tekan, perlu meredam getaran, atau harus murah dan mudah dimesin, seperti blok mesin, alas mesin perkakas, dan rumah gearbox kecil. Besi cor nodular sering menjadi alternatif yang lebih murah untuk baja cor karbon.
- Pilih baja tempa kalau komponennya menerima beban lelah berulang dan bentuknya cukup sederhana untuk ditempa.
- Pilih fabrikasi las kalau komponennya besar, jumlahnya sedikit, dan bisa disusun dari pelat dan profil standar.
Pertimbangan desain agar coran mudah dibuat dibahas di artikel design for castability. Panduan memilih bahan coran secara umum ada di artikel pemilihan material untuk pengecoran logam.
Pertanyaan yang Sering Diajukan
Baja cor adalah apa? Baja cor adalah baja dengan kadar karbon di bawah 2%, umumnya 0,15–0,50%, yang dibentuk dengan dilebur dan dituang ke cetakan. Baja cor juga disebut baja tuang atau cast steel. Baja ini menggabungkan kebebasan bentuk pengecoran dengan kekuatan, keuletan, dan kemampuan las baja.
Apa perbedaan besi cor dan baja cor? Besi cor mengandung sekitar 2,5–4% karbon, sebagian besar dalam bentuk grafit, sedangkan baja cor di bawah 2%. Baja cor lebih kuat, jauh lebih ulet, tahan benturan, dan bisa dilas. Besi cor lebih mudah dicor, lebih murah, lebih mudah dimesin, dan lebih baik meredam getaran.
Apakah baja cor lebih kuat dari besi cor? Untuk kekuatan tarik, keuletan, dan ketahanan benturan, ya. Baja cor karbon biasa sekitar dua kali lebih kuat dari besi cor kelabu kelas umum. Besi cor nodular kelas tinggi bisa menyamai kekuatan baja cor karbon, tetapi keuletan dan kemampuan lasnya tetap di bawah baja cor.
SC450 setara dengan apa? JIS SC450 adalah baja cor karbon dengan kekuatan tarik minimum 450 MPa, luluh minimum 225 MPa, dan karbon maksimum 0,35%. Kekuatannya setara ASTM A27 kelas 65-35. Untuk badan katup bertekanan, kelas yang lebih umum dipakai adalah ASTM A216 WCB atau JIS SCPH2.
Apakah baja cor bisa dilas? Bisa. Baja cor karbon rendah dan menengah seperti WCB umumnya mudah dilas. Baja cor karbon tinggi dan paduan rendah perlu preheat, elektroda rendah hidrogen, dan sering PWHT. Pengelasan juga dipakai untuk memperbaiki cacat coran sesuai prosedur yang dikualifikasi.
Baca Juga
- Pemilihan Material untuk Pengecoran Logam: Besi Cor, Baja Cor, dan Paduan Aluminium
- Baja Mangan (Hadfield): Pengertian, Komposisi, Sifat, Pengecoran, dan Kegunaannya
- Besi Cor Kelabu: Pengertian, Struktur Mikro, Kelas, Sifat, dan Penggunaannya
- Cacat Porositas dan Hot Tearing
- Desain Gating dan Riser System

Dagus R. Djuanda adalah insinyur metalurgi dengan pengalaman lebih dari 20 tahun di bidang rekayasa material, dengan keahlian khusus pada material magnetik. Magister rekayasa material magnetik, kandidat doktor teknik industri, dan insinyur di Kementerian Perindustrian Republik Indonesia. Pendiri METALURGIKA.COM.